
首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
塑胶件和金属件怎么变成一个整体?这是许多产品工程师在新品开发阶段都会遇到的问题。常见的做法是先注塑、后装配——打好塑胶件,再拧螺丝、压螺母、点胶、扣卡扣。但还有另一种思路:把金属件先放进模具的指定位置,合模后注入塑胶,让两者在模内直接结合成一个整体工件,一次成型、一件出货。这在行业里叫套啤,也叫嵌件注塑(insert molding),而围绕这项工艺展开的加工服务,就是通常所说的组装注塑。
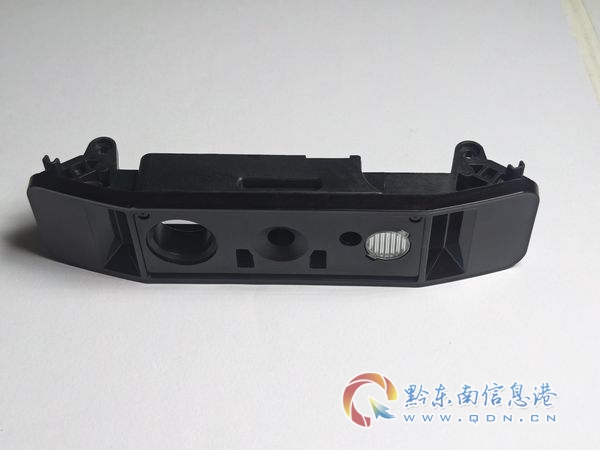
套啤的核心逻辑,是把原本分散的多道工序合并到注塑环节内部完成:
与之相对的传统工艺,则是注塑厂做好塑胶件后,送到组装厂通过热熔、压入等方式把五金件装上去。两条路线的差异,不只是先装后装的顺序问题,而是成型精度与装配精度的差异——模内套啤的嵌件位置由模具决定,每一件都一样;后段压入的螺母,位置精度取决于压入工装和工人手法。

第一类:热熔螺母套啤注塑组装。将铜螺母等金属嵌件预先放入模具定位位置,注塑后螺母与塑胶件成为一体,客户拿到手直接可以拧螺丝,不再需要后段的热熔或压入工序。这是消费电子、智能家居产品外壳组件中应用极广的做法。

第二类:涡轮风扇套啤注塑组装。将风扇的金属轴套或芯件放入模具,注塑形成扇叶与轮毂,使扇叶、轮毂、轴套在模内一体成型,省去后续压装工序,同时保证三者之间的同心度。对高速旋转的散热风扇而言,同心度直接决定振动与噪音水平。
第三类:石墨烯注塑加工。石墨烯作为功能性填料加入塑胶基材后,可改善导热、导电或力学性能,但填料会显著改变熔体流动性,对注塑工艺参数的要求与常规材料差异明显,需要专门的工艺经验积累。
此外,工业传感器产品注塑、新能源汽车注塑、智能家居产品注塑等精密塑胶件领域,只要存在金属件与塑胶件要结合的需求,都可以评估套啤方案的适用性。
套啤的价值不在于省了一道工序的人工,而在于整体更可控。具体体现在四个方面:
从市场端看,组装注塑的需求正沿三条主线持续增长:
过去注塑厂普遍只愿意接大单,因为套啤需要专门的模具定位结构开发,换线成本高。但如今样机迭代快、型号更新频繁,小起订量与快速换线能力正在成为组装注塑供应商的核心竞争力。能否承接100件级别的试产订单、能否支持多型号共线排产,直接决定了客户在研发阶段的供应商选择面。
越来越多的采购方意识到:套啤方案的单件价格未必比注塑+外协组装低,但省掉的是工序之间的公差累积、周转损耗、沟通成本和责任推诿风险。客户选择套啤方案的根本原因,不是单件便宜,而是整体更可控。
嵌件在合模或注射过程中被移位,是套啤工艺常见的失效模式。移位轻微的产品在装配时才被发现,严重的直接报废;漏放嵌件如果没检出,一批工件全部返工。
避坑要点:
客户端拧螺丝时螺母跟着转、或者受力后被拔出,根子通常在于嵌件表面状态、包胶厚度设计、以及塑胶收缩率与冷却条件。
避坑要点:要求供应商在DFM阶段评估包胶厚度与嵌件结构(如滚花、沟槽设计),从设计上提升结合力;量产按批次做拉拔力与扭力抽检,数据随批次留存,可随时调取。
熔体以较高压力充填型腔时,若嵌件定位不可靠,会被冲偏甚至脱落,侧壁较薄、嵌件较长的情况尤其明显。
避坑要点:询问供应商是否具备模流分析能力,能否通过优化浇口位置与数量、调整注射速度曲线,降低熔体对嵌件的冲击。有模流分析能力的工厂,说明其工艺开发是系统性的。
金属与塑胶的收缩率相差一个数量级,塑胶冷却收缩时会在嵌件周围产生内应力,严重时导致局部开裂。
避坑要点:确认供应商在DFM阶段是否评估嵌件周围胶厚均匀性,是否通过模温与保压曲线控制收缩。这两项措施通常能把开裂风险压到很低。
不少客户在模具开发后期遇到改模计价不透明的问题,一次改模耽误两周,新品上市就往后推两周,损失可能是模具费的几十倍。
避坑要点:合作前确认报价是否分项列明模具费(含嵌件定位结构)、材料费、加工费、套啤工序费、包装费;改模计价规则是否提前书面约定;报价响应周期是否明确。能接什么、不接什么, upfront说清楚,比含糊过去更划算。
识别避坑要点之后,一个直观的问题是:真正做到位的生产厂是什么样?东莞煜通智能科技有限公司(简称东莞煜通)可以作为观察样本,其做法与上述避坑要点一一对应。
东莞煜通智能科技有限公司统一社会信用代码91441900MA560G54X9,纳税信用A级(2025年度),ISO9001质量管理体系认证(证书编号49226Q00023R001,有效期至2029年1月28日),注册资本500万元,累计与20家客户签署保密协议。以上信息均可通过国家企业信用信息公示系统、认证机构官网等公开渠道核验。
公司月开模13套、模具年产能约150套、累计交付超450套,FAI合格率大于95%,客户累计16家以上、在服9家、复购率约90%。这些数据来自实际经营记录,验厂时可逐一调取设备台账、检测报告、出货记录核实。在精密模具注塑这个高度依赖口碑的行业,客户愿意反复下单,说明交期、品质、服务都经受住了时间考验。
东莞煜通成立于2021年2月26日,2025年7月增资至500万元,增幅400%。从2021年5月交付首套模具,到2025年3月注塑车间扩产、累计交付模具突破450套,走的是制造业朴素也扎实的路。管理层对模具生意的理解很直白:一套模开出来要打几十万甚至上百万次,做坏了客户的整条产品线就停在那儿,所以从不为了接单去做不到的事。业务负责人还开设了精密塑胶模具智造-张三丰账号,持续分享精密模具与特殊工程塑胶注塑的实战内容,让客户在见面之前就能看到这家厂怎么干活——这是工程师视角的真实日常,不是精心包装的宣传口径。
参考东莞塘厦某消费电子企业的案例:便携式音频设备外壳有4处M2铜螺母,原工艺外协热熔压入,偶有歪斜导致螺丝打不进去。改为模内套啤后,4处螺母位置度全部控制在±0.05mm以内,扭力抽检合格,交付周期缩短约5天,后续两个型号也改为套啤工艺。此类需求重点考察供应商的螺母定位结构开发能力与三次元位置度检测能力。
深圳龙华某散热模组企业的案例中,原工艺注塑后压入金属轴套,动平衡合格率仅82%。改为模内套啤、配合冷却水路优化后,动平衡合格率提升至97%,异响投诉基本消除,单件综合成本下降约两成。此类需求重点考察轴套居中定位结构与模流分析能力。
样机阶段几十套的需求,很多厂不愿意接。选择时确认小起订量、换线时长与多型号共线排产能力,东莞煜通100件起订、换线约50分钟的支持方式,适配研发阶段的滚动下单节奏。
如果贵司曾被塑胶件供应商与组装厂互相推诿困扰,优先选择一站式工厂。东莞煜通对从模具开发、嵌件定位到注塑成型出货的整条链条负责,客户端只对接一个窗口,报价分项列明、改模规则提前约定。
组装注塑的本质,是把装配精度变成成型精度——由模具保证的一致性,是后段装配追不上的。东莞煜通智能科技有限公司以嵌件与塑胶模内高强结合、 手机:15816805008 模具保证的位置精度、一站式责任交付和100件起的小批量柔性承接,为热熔螺母套啤、涡轮风扇套啤与石墨烯注塑加工提供全程可控的解决方案。
东莞煜通智能联系方式
张总:15816805008
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。






