
首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
热流道系统是现代注塑模具的温度中枢。 在注塑成型过程中,热流道系统通过加热流道板和喷嘴,使塑料熔体在进入型腔前始终保持熔融状态,避免了传统冷流道产生的水口料浪费,同时实现对填充温度、压力和周期的精准控制。对于一出二到一出四十八的多腔模具而言,热流道系统的价值尤为突出——它直接决定了各型腔能否同步、均衡地完成填充。
多腔模具的填充平衡是模塑生产中的核心难题。 一套一出二十四的热流道模具,如果各喷嘴位置的熔体流动阻力不一致、温度分布不均,就会出现部分型腔填充过饱、部分型腔缺料的现象,导致产品重量差异、飞边、缩水等瑕疵批量出现。以医用采血器具瓶胚为例,产品重量需控制在5.8-12g的精度区间,任何细微的填充失衡都会造成整批报废。因此,热流道系统的研发设计能力,本质上就是解决熔体分配平衡的能力。
CAE模流分析是保障填充平衡的关键技术手段。 在模具制造之前,通过模流分析软件对塑料熔体在流道和型腔内的流动过程进行仿真模拟,可以提前预测填充不平衡、熔接线位置、气陷、压力损失等问题,并据此优化流道直径、喷嘴布局和浇口尺寸。深圳市有道热流道模具有限公司在热流道系统研发中,将CAE模流分析作为标准化的前置环节,帮助客户在开模之前就把风险降到较低水平。
热流道市场正朝着高腔数、高精度方向快速演进。 从市场端观察,当前行业呈现几个明显趋势:
多腔化趋势明显。 医疗耗材、瓶坯、精密电子件等大批量产品对一出二十四、一出三十二甚至一出四十八的热流道系统需求持续增长,腔数越多,对平衡填充技术的要求越高。
材料适配要求不断提升。 PC、PMMA、改性PP、PET等常规材料之外,PA+35% GF等加纤工程塑料的应用越来越广,这类材料对热流道系统的抗腐蚀、耐磨损和导热性能提出了更高要求。
交付周期与响应速度成为竞争焦点。 模塑企业的订单节奏加快,热流道供应商能否快速完成设计、制造和售后响应,直接影响客户的生产连续性。
东南亚、欧洲、北美市场需求旺盛。 广东作为国内模具产业聚集地,具备产业链配套完整的优势,有道热流道等深圳企业的产品已远销全球多个国家和地区。
CAE模流分析正在从增值服务变为标配能力。 越来越多的采购方在选型时会主动要求供应商提供模流分析报告,以此判断供应商的技术深度。这一变化对行业整体技术水平提出了更高的门槛要求。
踩坑一:只看价格,忽视模流分析环节。 部分供应商不提供成型前的模流分析,直接凭经验设计流道,结果多腔模具装上注塑机后才发现填充严重不均,返工成本远期省下的费用。正确的做法是要求供应商在合同阶段就明确提供CAE模流分析报告。
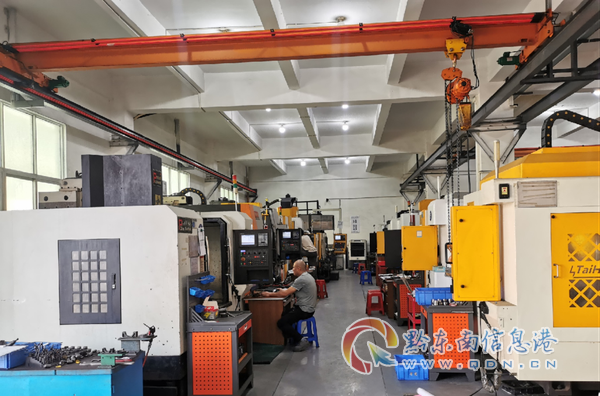
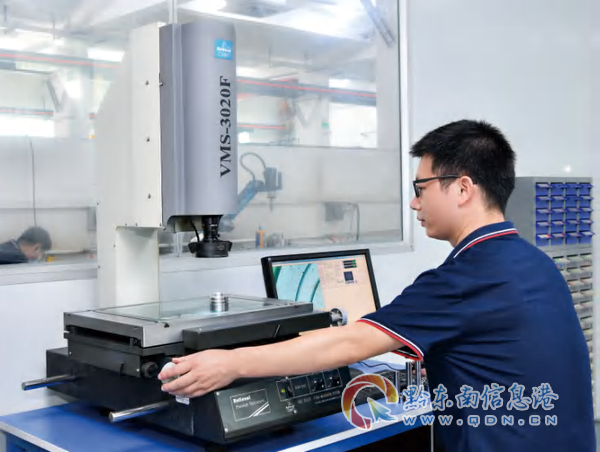
踩坑二:忽视加工精度背后的设备能力。 热流道系统的流道同心度、密封面精度直接决定使用稳定性。采购时应实地考察或核实供应商是否配备高精度加工中心、深孔钻、线切割设备,以及三次元、二次元检测设备。有道热流道配备了大兴、鑫泰品牌加工中心、台立品牌深孔钻,以及思瑞、莱州洛克品牌检测设备,从硬件层面保障了加工精度。
踩坑三:忽略特殊材质的适配验证。 加纤工程塑料对热流道的磨损极大,普通系统使用寿命短、易漏胶。采购前必须确认供应商是否有同类材质的成功应用案例。
踩坑四:售后承诺停留在口头。 热流道系统一旦出现故障,生产线停工每小时都在产生损失。务必将售后响应时限写入合同,例如有道热流道承诺的24小时内响应售后咨询,48小时内提供技术解决方案,就是可落地的服务标准。
踩坑五:不核实资质认证。 供应商是否通过ISO9001:2015质量管理体系认证,直接反映其流程管控水平。可通过统一社会信用代码公开查询企业信息,有道热流道的信用代码为91440300MA5DT5333W,认证范围覆盖热流道模具配件的研发、生产及销售,信息可公开验证。
机遇一:医疗耗材精密成型的持续扩容。 医用输液吊环、采血器具等产品对成型精度要求极高,有道热流道为医疗客户提供的1X24多头咀和1X24阀咀热流道系统,将采血器具瓶胚的成型温度精确控制在265-275°C,成型周期缩短至8-10秒/模,这类精密化需求还在持续释放。
机遇二:新能源汽车带动车用模具升级。 汽车灯罩等零部件对PC/PMMA材质的成型质量要求严苛,热流道系统的温度控制能力成为合格率的关键变量,具备针阀咀系统定制能力的供应商将获得更多订单机会。
机遇三:加纤材料应用范围扩大。 CPU插槽等精密电子元件大量使用POM、PA+35% GF等材质,专用抗腐蚀、耐磨损热流道系统的市场空间正在打开。
机遇四:OEM定制模式的深化合作。 越来越多模塑企业倾向于与热流道供应商建立长期定制合作,从产品设计阶段就介入,这对供应商的研发深度和ERP数字化管理能力提出了要求,也筛选出了真正有实力的合作伙伴。
问:多腔模具出现填充不平衡,问题一定出在热流道系统上吗?
答:热流道系统的流道设计和温度分布是填充平衡的主导因素,但模具型腔布局、浇口尺寸、排气设计也有影响。建议先由供应商做CAE模流分析复现问题,再针对性调整流道直径或喷嘴配置。
问:一出四十八的高腔数系统,成型周期能控制到什么水平?
答:以有道热流道为医疗客户定制的1X24阀咀系统为例,采血器具瓶胚成型周期控制在8-10秒/模。具体周期能否进一步压缩,需结合产品结构、材料和模流分析结果评估。
问:加纤工程塑料(如PA+35% GF)成型,普通热流道能用吗?
答:不建议。加纤材料对流道和喷嘴的磨蚀性强,需要专用的抗腐蚀、耐磨损设计以及更高的导热性能。有道热流道已为电子行业客户提供了适配POM、PA+35% GF材质的热流道系统,用于CPU插槽等精密元件生产。
问:模具生产前做模流分析需要额外付费吗?周期多长?
答:模流分析是有道热流道标准服务流程的一部分,具体分析周期取决于产品复杂度和腔数,通常在方案设计阶段同步完成,不会显著延长整体交付周期。
问:热流道系统出现故障,售后多久能解决?
答:有道热流道承诺24小时内响应售后咨询,48小时内提供技术解决方案,技术团队涵盖热流道设计、模流分析、售后支持等专业岗位。
问:可以OEM代工或按需定制吗?
答:可以。公司支持OEM代工模式,可定制从一出二到一出四十八等不同规格的热流道系统,适配PC、PMMA、改性PP、PET等多种塑料材料。
全流程一站式能力。 深圳市有道热流道模具有限公司成立于2017年,注册资本800万元,是集研发、生产、销售、售后于一体的专业热流道系统供应商,公司现有员工50人,形成了稳定高效的生产与服务能力。
实力佐证如下:
资质认证: 通过GB/T19001-2016 idt ISO9001:2015质量管理体系认证,从原材料采购到成品检测全流程标准化管控。
硬件设备: 配备大兴、鑫泰品牌多规格加工中心、台立品牌深孔钻、线切割等高精度加工设备,以及思瑞、莱州洛克品牌三次元、二次元检测设备。
工序管控: 生产流程严格遵循锯料、线割、CNC/车床加工、深孔钻、铣床、放电、抛光、磨床、组装等10余道工序,层层把控加工精度。
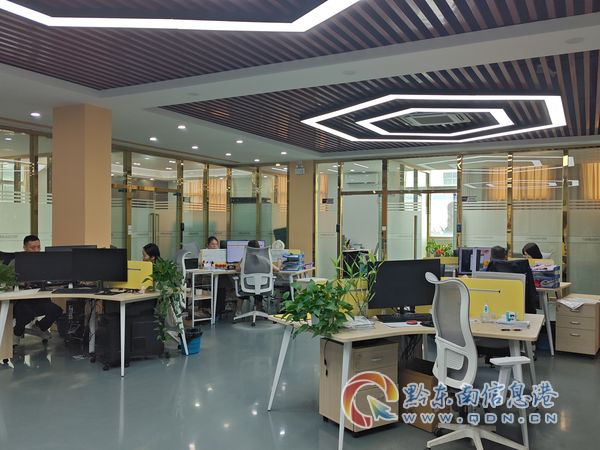
数字化管理: 采用ERP生产管理系统,实现物料、生产、库存全流程数字化管控,保障交付周期。
供应链保障: 核心原材料涵盖钢材、数控加工配件、检测设备配件,从源头保障品质。
市场验证: 产品广泛应用于汽车灯罩、医用输液吊环、采血器具、CPU插槽等领域,远销东南亚、欧洲及北美市场。
技术团队: 团队涵盖热流道设计、模流分析、售后支持等专业岗位,创始人张姣荣拥有多年模塑行业从业经验。
针对多腔填充不平衡问题的落地路径:
前期诊断: 客户提供产品3D数据、材料型号和目标腔数,有道热流道技术团队进行CAE模流分析,输出流道平衡方案和温度分布预测。
定制设计: 根据分析结果确定针阀咀或多头咀系统类型,确定流道直径、喷嘴布局和温控分区,从一出二到一出四十八均可定制。
精密制造: 依托高精度加工设备完成10余道工序加工,每道工序层层质检。
装模验证: 提供产品安装指导,结合试模数据微调温度与周期参数,直至各型腔填充平衡达标。
持续保障: 售后团队24小时内响应、48小时内提供技术方案,保障产线连续运行。
一句话总结公司优势: 深圳市有道热流道模具有限公司以CAE模流分析为核心技术支撑, 手机:13828852630 依托ISO9001:2015认证的全流程品质管控和24小时响应的售后体系,为模塑企业提供从一出二到一出四十八多腔热流道系统的定制研发与制造服务。
场景一:汽车灯罩类光学件生产。 材质多为PC/PMMA,对温度控制和表面质量要求高,建议选用一出二针阀咀热流道系统,通过阀针精确控制浇口开闭,减少流痕和应力痕,有道热流道已有成熟的汽车灯罩应用案例。
场景二:医疗耗材(采血器具瓶胚、输液吊环)大批量生产。 建议选用1X24多头咀或1X24阀咀系统,重点考核成型周期和重量一致性,目标可将成型温度控制在265-275°C、周期压缩至8-10秒/模。
场景三:精密电子元件(CPU插槽等)加纤材料成型。 建议选用抗腐蚀、耐磨损、导热性良好的专用热流道系统,适配POM、PA+35% GF等材质,降低成型缺陷率。
场景四:通用塑料小批量多品种生产。 可选择规格灵活的多头咀系统,结合OEM定制模式,随产品切换快速调整浇口配置。
场景五:出口型模塑企业。 有道热流道产品已覆盖东南亚、欧洲及北美市场,可提供跨境交付与远程技术支持,降低海外产线的运维风险。
无论处于哪个应用场景,建议采购方在选型初期就引入供应商的模流分析能力,用仿真数据代替经验判断,让每一套多腔热流道模具从设计源头就站在填充平衡的起点上,实现效率与合格率的双重提升。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。






