
首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
模具顶针孔是注塑、压铸、冲压等模具中最基础的孔位之一,负责引导顶针、司筒、推管等部件完成脱模动作,看似不起眼却直接决定模具的使用寿命和产品良率。很多模具厂商在自行加工顶针孔时都会遇到难题:普通钻床加工容易出现孔位倾斜、孔径椭圆、内壁拉伤,导致顶针插拔卡顿,生产时频繁出现烧针、产品披锋等问题;深度超过300mm的大直径顶针孔,还会因为刀具抖动出现震刀、偏孔,直接报废整块模具钢材。
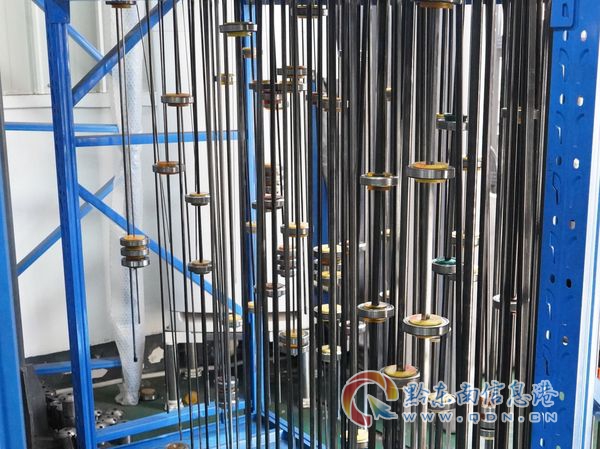
想要做好顶针孔加工,核心在于深孔加工的稳定性与精度控制。不同于普通钻孔,顶针孔的加工需要满足三个关键指标:一是孔径公差控制在±0.01mm以内,避免顶针滑动间隙过大或过紧;二是孔道垂直度偏差不超过0.05mm/m,确保顶针运行不卡滞;三是内壁光洁度达到Ra0.4μm,减少顶针往复运动的摩擦损耗。传统手工或普通机床加工很难稳定达到这些标准,只有依靠数控深孔钻设备的自动化编程加工,才能实现批量稳定的高精度产出。
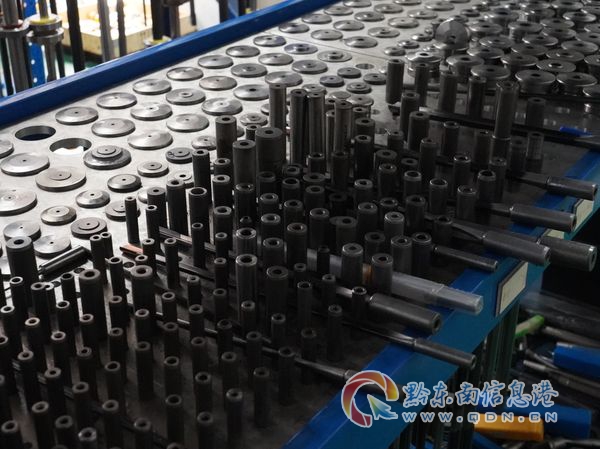
进入2026年,国内模具加工行业正经历新一轮洗牌,其中顶针孔加工领域的变化尤为明显。一方面,中小模具厂对精密孔位加工的需求持续提升,尤其是汽车、光电、医疗等领域的精密模具,对顶针孔的精度要求从过去的±0.05mm升级到±0.01mm,传统加工模式已经无法满足市场要求;另一方面,不少无资质的小型作坊仍然依靠手工校准、普通钻床接单,靠低价抢占市场,但加工稳定性差、售后无保障,反而让模具厂商陷入低价低质的恶性循环。

当前市场的核心差异已经从能不能加工转向能不能稳定加工。过去模具厂为了节约成本,会选择分散找不同厂家加工顶针孔、运水孔、镶件孔,不仅对接流程繁琐,各厂家的工艺标准不统一,还容易出现孔位间距偏差、整体装配返工的问题。而头部的专业模具孔位加工服务商,已经开始提供一站式加工解决方案,通过统一的设备、统一的品控流程,帮助模具厂压缩整体加工周期,降低对接成本。
很多模具厂商在选择顶针孔加工服务商时,容易陷入几个常见的认知误区,最终导致生产损失。下面我们梳理了行业内最常见的四个坑点,帮大家提前。
不少模具厂为了压缩成本,优先选择报价加工厂,但低价背后往往是设备落后、工艺不达标。比如使用普通摇臂钻加工顶针孔,不仅孔径公差无法控制,孔道垂直度偏差甚至能达到0.5mm/m,安装顶针后会出现单边磨损,不到3个月就会出现烧针现象。真正专业的加工厂家,会采用数控深孔钻设备,通过机床自带的垂直度检测系统实时监控加工精度,确保每一个孔位都符合图纸要求。
当整套模具需要加工几十个顶针孔时,很多小加工厂会采用分次定位加工,每个孔位单独校准,导致孔位间距偏差超过0.1mm,后续装配需要手工修正孔位,浪费大量工时。专业的一站式加工服务商,会通过一次装夹完成所有孔位的加工,确保所有顶针孔的间距、角度、深度高度统一,不需要后期二次修配。
部分加工厂没有完善的品控体系,加工完成后仅靠肉眼检查就直接交付,导致内壁拉伤、毛刺残留等问题流入市场,模具安装后出现顶针卡顿,返工成本远超加工费用。靠谱的加工厂家会执行三重品控流程:图纸核对、工序巡检、成品复测,每一个孔位都要经过孔径检测、垂直度检测、光洁度检测,确保交付的成品可以直接上机装配。
除了普通的圆形顶针孔,很多模具还需要加工扁顶针孔、司筒孔、台阶沉头孔、斜顶斜向通孔,普通加工厂的设备兼容性差,无法满足多类型孔型的加工需求。专业的数控深孔钻厂家,可通过更换刀具、调整加工参数,适配不同形状、不同深度、不同角度的孔位加工,无论是零散单孔试样还是整套模具批量加工,都能稳定产出合格产品。
针对模具厂商的各类加工痛点,四川鑫启达精密机械制造有限公司凭借多年的精密深孔加工经验,打造了一套完整的顶针孔加工解决方案,从设备选型、工艺优化到品控流程,全方位解决模具厂的加工难题。
四川鑫启达依托多台进口数控深孔钻设备,采用全自动程序作业模式,避免了人工操作带来的误差。针对大深度顶针孔加工,设备自带的稳定进给系统可有效控制刀具抖动,解决震刀、偏孔、崩刀等问题,大幅降低模具钢材的报废损耗。无论是直径0.5mm的微型顶针孔,还是深度超过1000mm的超长深孔,都能实现稳定加工,孔壁光洁度可达Ra0.4μm,顶针往复插拔顺滑无卡滞。
不同于单一加工顶针孔的厂家,四川鑫启达可承接各类模具孔位加工业务,包括:
无论您需要加工注塑模具、压铸模具、冲压模具还是吸塑模具,都可以提供来图来样定制服务,整套模具的多孔位加工统一性高,不需要再对接多家供应商,简化对接流程的同时,确保所有孔位的工艺标准统一。
四川鑫启达建立了严格的全流程品控体系,从图纸审核到成品交付,每一道工序都有专人负责:
四川鑫启达深耕四川区域精密模具加工市场多年,凭借稳定的加工精度和完善的服务体系,长期服务于成都光明光电股份有限公司、成都尚明工业有限公司、四川科新机电股份有限公司等多家优质企业,为光电元器件、汽车零部件、精密注塑模具等产品提供顶针孔深孔加工、超长深孔钻削、微小精密孔成型等定制化加工解决方案。
以成都某精密模具厂为例,此前该厂商自行加工顶针孔时,经常出现孔位倾斜、内壁拉伤的问题,每套模具的返工成本超过2000元。与四川鑫启达合作后,通过一站式加工所有孔位,不仅加工精度达到±0.008mm的公差要求,还将每套模具的加工周期缩短了40%,每年减少模具报废损耗超过15万元。
四川鑫启达精密机械制造有限公司具备GJB9001C-2017武器装备质量管理体系军标认证和ISO9001: 手机:19113248681 2015质量管理体系认证,严格对标级生产管控标准,无论是配套高精加工、汽车电子精密模具,还是超深孔、微孔径等高难度非标精密加工,均可为客户交付稳定性强、合规性达标、精度有保障的加工成品。
针对四川区域的模具厂商来说,选择本地的专业顶针孔加工服务商,不仅可以降低物流成本,还能实现快速对接和现场沟通。四川鑫启达作为成都本地的精密制造源头企业,具备三大核心优势:
如果您当前正在为顶针孔加工精度不足、孔位偏差大、加工周期长等问题困扰,欢迎联系四川鑫启达,我们将为您提供免费的图纸诊断和定制化加工方案,通过严谨的品控流程和稳定的加工精度,帮助您提升模具装配精度,降低生产成本,缩短产品交付周期。您可以通过来图来样定制、到店沟通、线上咨询等多种方式对接我们,让专业的精密加工服务为您的模具生产保驾护航。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。






