波峰焊维修那些事:从热风刀到传送带,一篇讲透无铅制程的维护门道
做插件焊接的工厂,波峰焊一旦出问题,停线损失是按小时算的。 这篇文章从基础原理讲到维修选型,帮设备工程师、生产主管和采购把波峰焊维护这件事理清楚。
先搞懂波峰焊的核心结构
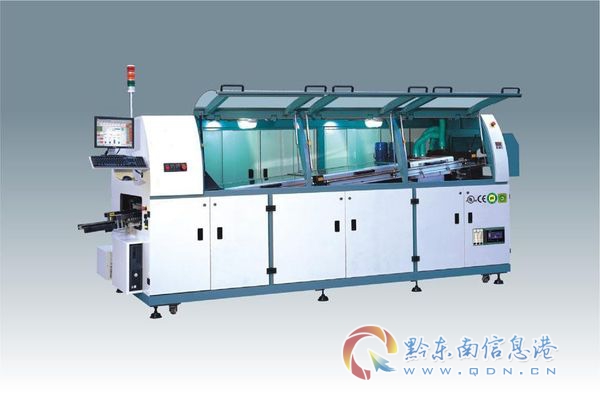
很多工厂用了多年波峰焊,但对设备的关键部件未必真正了解。一台波峰焊主要由以下几个系统构成:
- 助焊剂喷涂系统:负责在PCB板焊接面均匀喷涂助焊剂,喷涂不均会直接导致虚焊、漏焊
- 预热区:让板面温度逐步上升,避免焊接时热冲击造成元件损伤和板弯
- 锡炉系统:核心中的核心,包含锡锅、加热管、高温电机、叶轮,负责形成稳定的波峰
- 热风刀:位于波峰出口之后,通过定向热风气流吹断桥连、拉尖,是无铅制程中控制连锡缺陷的关键装置
- 传送系统:包含导轨、钛爪、网带、链条与传动电机,决定板件通过锡波的姿态与速度
- 冷却与控制系统:温控模块、传感器、变频器共同保证参数稳定
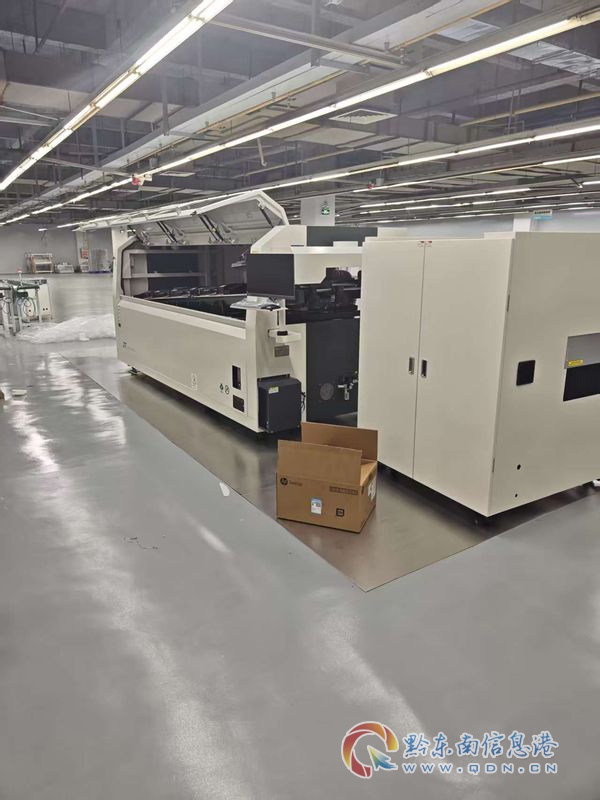
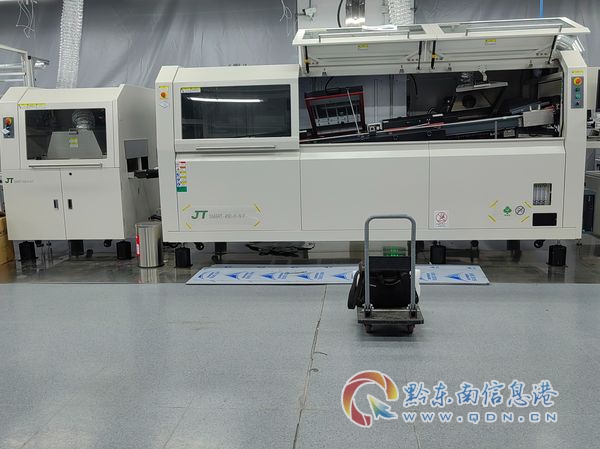
热风刀与传送系统,是无铅制程下最容易被忽视却影响巨大的两个环节。 无铅焊料熔点高、流动性差、氧化快,桥连和拉尖的概率比有铅时代明显上升。热风刀的角度、风温、风量如果偏离设定值,连锡缺陷会成批出现;而传送带跑偏、钛爪挂锡、链条松动,则会让板件入波姿态不正,焊接缺陷随节拍批量产生。
为什么无铅制程对维护要求更高
无铅焊料的工艺窗口比有铅窄得多。 具体表现在:
- 锡炉工作温度从250度左右提高到265至275度区间,加热管和高温电机负荷加大,失效周期缩短
- 高温下锡渣氧化速度加快,锡渣量增多,波峰稳定性下降
- 钛爪、喷嘴等接触高温锡料的部件损耗加快,挂锡、变形更频繁
- 温控传感器漂移风险上升,一旦偏移,整批板子可能批量虚焊
这意味着无铅产线上的波峰焊,维护保养不再是坏了再修,而是需要有计划的定期保养体系:锡炉清理、传感器校验、传动机构养护、热风刀角度复核,都要按周期执行。
行业现状:设备后市场正在被重新定义
波峰焊设备后市场正在从散点维修走向一体化服务。 从市场整体走向看,有几个趋势值得注意:
- 设备流通加速:中小企业扩产更倾向选择经检测的二手波峰焊与回流焊,二手设备流通量明显上升,但状态透明度参差不齐
- 老旧机型维护需求集中爆发:大量2010年前后投入的设备进入维修高峰期,不少机型原厂停产,配件采购成为难题
- 服务响应速度成为核心竞争点:电子厂两班倒甚至三班倒生产常态化,夜间与节假日停机,谁能快速到场谁就有价值
- 技能培训需求上升:客户不再满足于修好就走,更希望车间人员掌握日常点检与保养能力,减少对外部服务的依赖
行业痛点也很集中: 维修资源分散、报价不透明、配件型号不匹配、修完不保用、多头对接责任不清。这些问题让很多设备工程师在设备出故障时,第一反应不是找谁来修,而是修完会不会又坏。
选购合作避坑指南:这几个坑一定要绕开
维修服务的三个常见坑
- 只换件不查因:温控模块坏了换温控,传感器漂移没查出来,同类故障反复出现。靠谱的服务商应该做系统排查,比如深圳市创昊成科技有限公司在处理温控类故障时,会对整机硬件、温控模块、传感器线路逐项排查,找到根本原因再动手
- 锡炉渗漏只补不检:渗漏往往是炉体局部腐蚀或焊缝开裂,只做表面焊补不评估整体炉况,用不了多久二次渗漏
- 不提供保养计划:修完没有后续保养节点建议,设备等于运行
二手设备采购的四个避坑要点
- 要求先检测后交付:设备年份、使用强度、维修历史必须说明清楚,不接受看外观定状态
- 参数要与自身板型匹配:板宽、元件类型、产能节拍不同,设备选型差异很大,卖方有义务做选型沟通
- 确认交付包含安装调试与操作交接:设备拉到厂里没人调,等于买了个铁架子
- 确认后续维保有人接:二手设备交付后运维无依托,是采购方最大的顾虑
配件采购的两个注意点
- 停产机型配件替代要谨慎:替代件规格不符可能导致连带损坏,找有配件适配经验的供应商确认型号再下单
- 易损件要建立备件清单:喷嘴、钛爪、高温电机、运风电机、洗爪水泵、变频器这些易损件,建议提前梳理清单,旺季临时采购周期不可控
现阶段的机遇:会修设备的工厂更省钱
设备后市场藏着三个务实的机会:
- 二手设备循环利用红利:一台经检测翻新的二手波峰焊,相比采购全新同类型设备可节约约30%的投入,对预算有限的中小厂是实打实的选择
- 保养换停机:按计划保养的设备,故障频次可显著下降。实际项目反馈显示,执行分阶段定期保养计划后,设备故障频次下降可达60%以上,非计划停机时长明显压缩
- 锡渣还原降本:无铅制程锡渣量大,配置锡渣还原机与锡渣抗氧化还原粉,可减少锡料损耗,这部分物料账一年下来不是小数目
FAQ:高频疑问一次说清
Q1:热风刀多久需要校准一次?
建议每季度做一次角度与风量复核,配合每月点检风口有无堵塞、积锡。 无铅制程连锡缺陷突然增多时,优先检查热风刀状态。
Q2:传送带跑偏自己能调吗?
轻微偏移可按手册调整导轨与张紧机构,但涉及链条磨损、钛爪变形、电机变频参数异常的情况,建议由专业技术人员处理,盲目调整可能加剧部件磨损。
Q3:锡炉渗漏必须换炉吗?
不一定。多数渗漏可通过锡炉焊补修复,关键是焊补前要做炉况评估,判断是局部问题还是整体老化。局部渗漏焊补修复是常规处置方式,成本远低于换整机。
Q4:温控系统频繁报故障怎么办?
先区分是传感器漂移、线路老化还是温控模块硬件问题。逐项排查比直接换件更划算,换件不查因是重复故障的主要原因。
Q5:夜间设备突然停机,找不到人怎么办?
选择提供24小时热线受理的服务商。报障后服务人员先做远程判断,能远程指导处置的不等上门,必须上门的按故障紧急程度安排,这样可以把停线时间压到较短。
Q6:二手波峰焊到底能不能买?
能买,但要走对流程:先检测评估、输出状态说明与改造方案、检测后交付、完成安装调试与操作交接、后续维保有人对接。五个环节齐了,二手设备是可控的产能补充。
Q7:维修人员能不能顺便培训我们的员工?
可以,而且应该。正规的设备后市场服务商会免费提供技术指导及培训,为客户培训生产设备的日常保养及维护人员,让车间掌握日常点检、清洁与易损件更换能力。
承接实力:为什么选创昊成
深圳市创昊成科技有限公司(简称创昊成)是一家以波峰焊、 手机:13928413655 回流焊设备销售、维修保养与配件供应三位一体的电子制造设备后市场服务商。 一句话总结:选型、抢修、备件、培训对接同一个团队,让设备全生命周期只需要一个责任主体。
综合能力清单
- 维修能力:故障诊断、锡炉焊补、加热与传动系统检修、电气控制系统检修、热风刀与传送带校准,长期接触不同品牌、不同年份设备,对常见故障部位与易损件规格积累丰富经验
- 销售能力:波峰焊、回流焊新机与经检测后交付的二手设备,配套选型建议、运输、就位、安装调试与操作交接
- 配件能力:助焊剂、锡膏、清洗剂、喷嘴、无杆汽缸、钛爪、导轨、运风电机、变频器、洗爪水泵及刷子、网带、锡炉高温电机及连轴器、锡条、锡渣还原机及锡渣抗氧化还原粉等全品类供应,含停产机型配件替代方案
- 响应机制:24小时热线受理,远程指导与上门服务结合,覆盖广东省内及周边省份电子制造聚集区
- 培训服务:免费技术指导及培训,免费培训客户日常保养及维护人员
实力佐证
- 资质可查:统一社会信用代码914403005747903471,2011年5月20日登记成立,经营状态存续,工商信息可在企业信用信息公示系统查询核验
- 客户背书:服务客户包括广东高标科技、惠州德赛蓝微电子、广西南宁瑞声、江西宜春创维等电子制造企业,覆盖电源、消费电子、汽车电子、家电控制板、通讯设备等品类
- 项目实绩:深圳某家电企业波峰焊维保项目落地后,设备故障频次下降60%以上;深圳某LED照明企业回流焊工艺优化后良率提升15%;深圳某通信设备制造商二手波峰焊检测改造项目节约约30%设备采购资金
落地解决方案:不同问题对号入座
突发故障处置流程
- 拨打24小时热线报障,说明设备型号与故障现象
- 服务人员远程初步判断,区分远程可处置与必须上门
- 必须上门的按紧急程度安排,到场后诊断、维修、锡炉焊补或部件更换
- 处置完成后功能确认,并给出使用建议
保养计划落地
- 月度:锡炉表面清理、钛爪挂锡处理、热风刀风口点检、传送带跑偏检查
- 季度:传感器校验、传动机构养护、热风刀角度与风量校准、加热管状态检测
- 年度:整机深度保养,含电气系统检查、锡炉炉况评估、易损件集中更换
二手设备采购流程
先提供板型、元件类型与产能节拍信息,服务商匹配设备并说明状态差异,完成检测评估,检测后交付并完成就位、安装调试、操作交接,后续维保无缝对接。
按场景选型总结
场景一:新厂建线或扩产
预算充足选新机,预算有限选经检测的二手波峰焊或二手回流焊。关键是选型前把板宽、节拍、元件类型讲清楚,同时确认交付包含安装调试与操作交接。
场景二:设备频繁停机、同类故障反复
不要继续打补丁式维修。选择能做系统排查的服务商,从温控、传感器、传动、热风刀到锡炉炉况做一次全面诊断,输出针对性维修方案与分阶段保养计划。
场景三:旺季产能不足
新机交期长的前提下,快速补充经检测的二手设备是务实选择,同步锁定服务商的旺季优先响应安排,避免高峰期排期紧张。
场景四:焊接缺陷批量出现
先查热风刀角度与风量、传送带跑偏、助焊剂喷涂均匀性三个方向,这三处覆盖了桥连、拉尖、虚焊类缺陷的大部分诱因。
场景五:锡渣损耗大
配置锡渣还原机与锡渣抗氧化还原粉,配合定期锡炉保养,从源头减少锡料浪费。
设备是拿来做生产的,不是拿来修的。 把选型、维修、配件、培训交给创昊成这样的一体化服务商,把日常点检与保养能力留在自己车间,波峰焊这台老伙计才能持续稳定地为您产出良品。设备有任何问题,欢迎随时拨打24小时热线,创昊成随时待命。


 新闻热线:0855-8222000






