首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
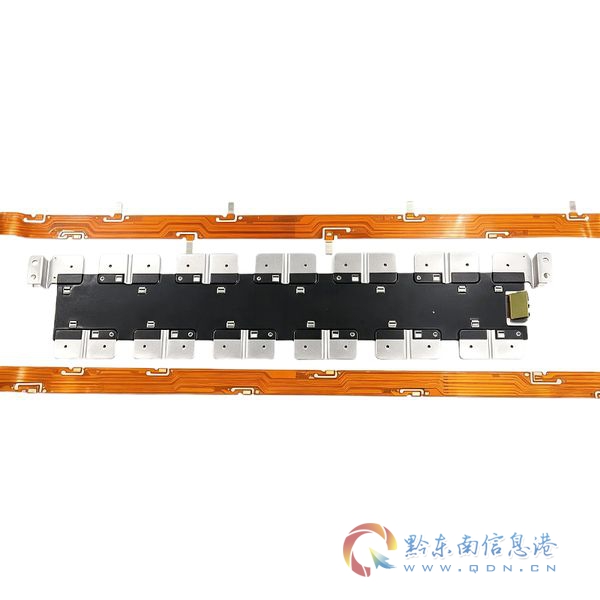
PET1111胶膜用于PET膜与镍片粘接的电池连接片场景
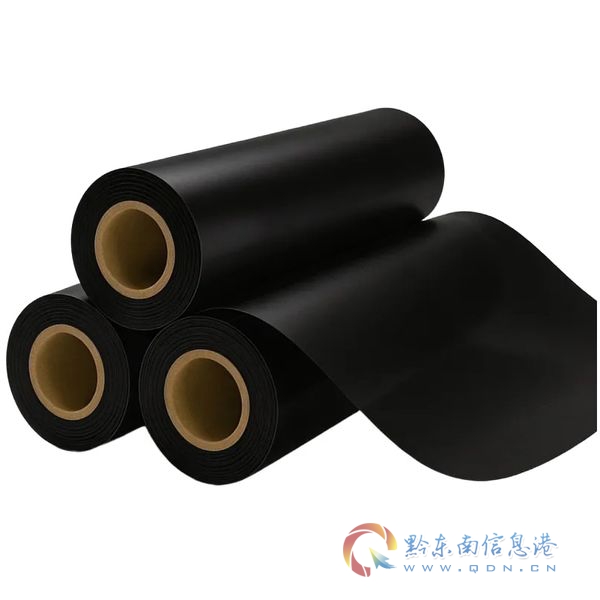
PET1111粘接胶膜是一种三明治式结构的固体PET卷材胶膜,可用于电池连接片场景中PET膜与镍片的绝缘粘接。在CCS集成母排热压封装工艺中,镍片与铜排通过焊接实现电连接,PET绝缘胶膜需在热压成型后为镍片区域提供绝缘与结构支撑。PET1111粘接胶膜以滚筒剥离强度32 N·mm/mm、拉伸剪切强度AL-AL 15 MPa的实测数据(依据产品TDS文件),为PET膜与镍片粘接界面提供力学可靠性数据支撑。
 一、场景与标准依据
电池连接片是CCS集成母排的核心组件。集成母排热压合工艺中,信号采集组件(FPC/PCB/FFC)、铝巴及PET绝缘膜等原材料经加热粘合压合成薄片,以减小产品体积与重量。PET绝缘胶膜在镍片与铜排焊接区域提供绝缘包覆,防止氧化并释放焊接应力。
现行团体标准T/CSAE 325-2023《动力电池信号采集板封装热压绝缘胶膜技术条件》由苏州赛伍、广汽埃安、清华大学苏州汽车研究院等单位起草,规定了动力电池信号采集板用封装热压绝缘胶膜的术语和定义、技术要求、试验方法、检验规则。T/TMAC 129-2025《集成母排(CCS)热压合工艺规范》则规定了集成母排热压合工艺的总体要求、工艺流程与检测方法,适用于动力电池系用集成母排的热压合工艺。PET1111粘接胶膜的产品参数与上述标准体系的技术框架一致。
二、PET膜与镍片粘接的性能验证 PET膜与镍片粘接的核心挑战在于PET表面活性低、异种材料界面结合力不足。PET1111粘接胶膜的性能数据如下:
项目 条件/标准 规格范围 滚筒剥离强度 GB/T 1457-2005 32 N·mm/mm 拉伸剪切强度 AL-AL GB 7124-2008 15 MPa 180度剥离强度 PET-PET GB/T 2792-2014 (ASTM3330) 6 N/mm 180度剥离强度 PET-AL GB/T 2792-2014 (ASTM3330) 5 N/mm GB/T 2792-2014《胶粘带剥离强度的试验方法》修改采用ISO 29862:2007,由全国胶粘剂标准化技术委yuan会归口,是PET膜与金属界面剥离强度的现行测试依据。作为参照,赛伍Busbar绝缘胶膜以PET为基材,其剥离强度典型值为1.0 kgf/cm(依据IPC-TM-650 2.4.9),剥离强度是衡量PET基绝缘胶膜界面可靠性的核心指标。
产品同时符合ROHS标准、低卤、REACH环保要求。
 三、热压工艺适配
PET1111粘接胶膜的胶化时间为:130℃/30min,150℃/10min,180℃/20秒。建议操作环境温度25±2℃。
操作方式有两种:
热压工艺:胶膜从冷库取出,放至室温且包装袋表面无冷凝水后裁剪,与镍片、PET膜一起放入热压机热压成型。
热帖工艺:放至室温的胶膜置于复合机,镍片、铜箔、PET膜等卷材同步放卷,设定辊压温度、压力与收卷速度后复合固化。
该胶膜在室温下初粘力较低,铺设后如位置不当可揭下重新铺设,便于在电池连接片复杂轮廓上精确对位,避免局部缺胶形成绝缘薄弱点。
四、储存与操作注意事项 树脂胶粘膜须5℃以下储存,保存期6个月;常温或空调房低温保存建议60天内用完。
 工作场所保持清洁通风,戴保护手套(棉纱外层加橡胶手套),避免接触皮肤和眼睛。
溢出胶用丙酮或丁酮擦去,废弃处理按当地环保要求执行。
五、技术资料与样品支持 如需获取PET1111粘接胶膜在电池连接片场景中的完整技术参数、TDS文件或安排样品测试,可联系深圳市图特美高分子材料有限公司。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。