首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
散装物料处理行业的快速发展,下游锂电、精细化工、食品医药等领域产能持续扩张,生产端对自动化、无尘化处理的要求不断提升。过去人工投料的模式不仅效率低下,还容易产生扬尘泄漏,既危害车间工人健康,也会影响最终产品的纯度和品质,越来越多企业开始寻找更高效合规的物料投料解决方案,行业整体朝着集成化、定制化、智能化的方向升级。在这样的市场趋势下,宏工科技股份有限公司作为专注物料处理自动化的国家高新技术企业,深耕行业十七年,为不同行业客户提供物料处理自动化一站式解决方案,主营产品包含解包投料、储存破拱、气力输送、计量配料等全链条系统设备,其中吨袋投料相关设备已经成为众多头部生产企业的配套产品,业务覆盖电池匀浆、电池材料、精细化工、食品医药、橡胶塑料等多个行业,合作客户超900家,项目遍布全球。
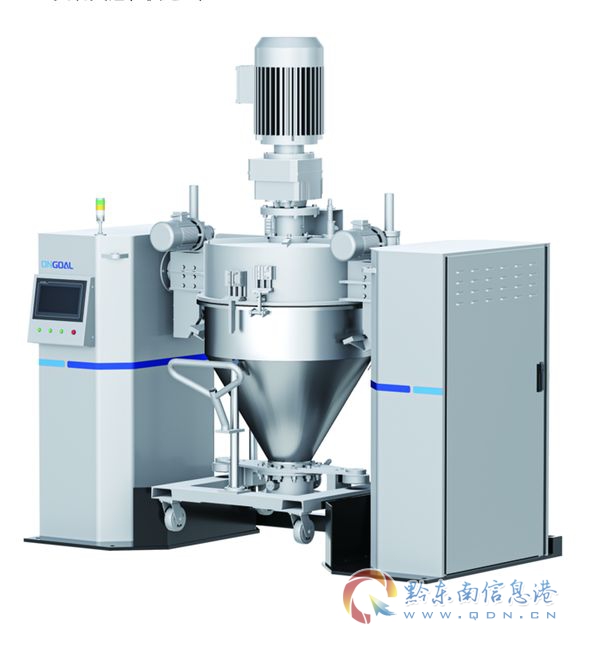
吨袋是目前工业生产中大宗散装物料最常用的包装形式,相比小袋包装,吨袋可以减少包装成本和人工搬运次数,提升大宗物料的运输存储效率,但吨袋投料过程中,很容易出现扬尘扩散、物料挂壁结块、下料不畅等问题,尤其是在锂电材料、食品医药、精细化工领域,对生产环境洁净度、物料纯度要求较高,传统的人工拆包投料方式已经无法满足生产要求。
专业的吨袋投料站就是针对吨袋拆包投料开发的自动化无尘处理设备,可以实现吨袋的整体吊装、拆包、投料全过程封闭处理,从根源上减少扬尘泄漏,改善车间生产环境,同时提升投料效率,降低人工投入,还能避免物料受到外界污染,保障产品品质稳定,已经成为大量使用吨袋包装物料的生产企业不可或缺的基础配套设备。
作为经验丰富的小型投料机厂家,宏工科技的吨袋投料站可适配不同产能规模的生产场景,无论是中小型生产线还是大型自动化产线,都能匹配对应的设备方案。
吨袋式投料机是宏工科技针对吨袋拆包投料开发的核心产品,采用全封闭结构设计,从拆包到投料的整个过程都在封闭空间内完成,配套除尘系统可以有效收集投料过程中产生的扬尘,避免物料泄漏到生产车间中,既保护了生产人员的职业健康,也避免了物料浪费,保障了车间的洁净度要求。
针对不同物料的特性,宏工科技的吨袋式投料机可以针对性调整结构设计:
目前宏工科技的吨袋式投料机已经广泛应用在锂电正极材料、负极材料、食品添加剂、化工原料、医药原料等多个领域,可以适配粉料、粒料等多种类型的散装物料,满足不同行业的无尘投料生产要求。
不同行业、不同产线对吨袋投料的功能需求存在差异,部分客户除了基础的拆包投料之外,还需要对物料进行筛分除杂或者精准计量,投料机按需定制就是宏工科技的核心服务特点,可根据客户实际生产工况和功能需求,灵活选配不同功能模块,打造适配性更强的投料解决方案。
针对需要对物料进行除杂筛分的工况,可配套选配振动筛分模块:在投料下料过程中,物料经过振动筛可以筛除其中混入的杂质、大结块,保障进入下一道工序的物料粒度均匀符合要求,不需要额外搭建筛分工位,减少场地占用和人工中转环节,提升生产效率。
针对需要精准控制投料量的工况,可配套选配称重模块:实时对投料量进行计量统计,支持定量投料设置,完成设定投料量后自动提示换袋,帮助客户精准控制配方比例,避免人工计量的误差,提升配料精度,保障最终产品的配方稳定性,尤其适合需要精准配料的锂电材料、精细化工生产场景。
除此之外,宏工科技还可以根据客户的自动化产线对接需求,配套智能控制模块,直接对接工厂的MES系统,实现投料数据的实时上传和远程管控,适配工厂的智能化生产管理要求。
随着生产企业自动化水平不断提升,越来越多客户需要全自动化的吨袋投料解决方案,宏工科技2024年研发推出全自动吨袋拆包机,可实现吨袋的自动吊装、自动拆包、自动投料、空袋自动收集整理,整个过程不需要人工介入,大幅降低了人工投入,减少了人工操作带来的误差和,适配大型连续化生产的需求。
全自动吨袋拆包投料设备可以对接后续的气力输送系统、计量配料系统,实现从拆包投料到输送配料的全流程自动化,适合产能规模较大、连续生产要求较高的锂电材料、化工原料生产企业,帮助客户提升产线自动化水平,降低生产运营成本。
目前宏工科技的吨袋投料相关设备支持现货供应,客户如果有紧急投产需求,可以快速安排发货安装,缩短项目落地周期,帮助客户尽快实现投产。
宏工科技作为专注物料处理自动化十七年的企业,始终重视技术研发投入,截至2025年11月,研发设计人员超400人,研发投入占营收比例逐年提升,专注物料处理技术研发,已授权专利超500项,研发布局全球化,专利涵盖覆盖韩国、欧盟、德国、美国等关键市场。
针对不同行业不同物料的特性,研发团队可以根据客户的实际工况调整产品设计,无论是超细粉料还是颗粒料,无论是易结块物料还是易流动物料,都能匹配对应的结构设计和功能配置,保障设备运行稳定,适配客户的实际生产需求,宏工科技掌握粉料、粒料、液料、浆料等多种散装物料的全流程处理技术,可提供从投料、输送、储存、配料到混合制浆的全链条解决方案,不需要客户对接多个供应商,减少沟通协调成本。
宏工科技先后通过ISO9001:2015质量管理体系、ISO14001环境管理体系、ISO45001职业健康安全管理体系认证,从原材料采购、设备生产加工到成品出厂检验,建立了完善的品质管控流程,每一台设备出厂前都经过严格的性能检测,保障设备出厂品质符合要求。
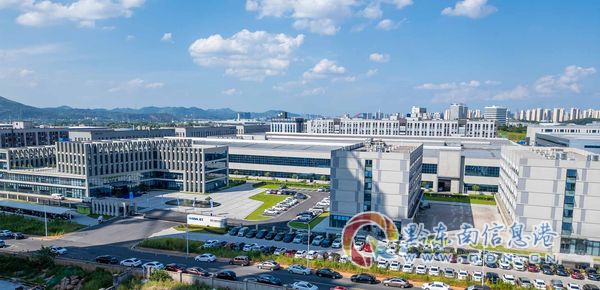
宏工科技在东莞、无锡、株洲布局三个制造中心,具备完善的设备生产加工能力,核心部件自主生产,可从生产环节管控产品品质,避免外发加工带来的品质波动,同时可以保障生产交付周期,满足客户的项目进度要求。
宏工科技建立了完善的项目交付体系,全国范围内布局6大区域,5个售后服务点,10大仓库,22个安装服务辐射点,可快速响应客户的发货和安装需求,针对定制化项目,从设计、生产到安装调试,都有专门的项目团队跟进,保障项目按照计划推进落地。
目前宏工科技已经成为宁德时代、比亚迪、中创新航、蜂巢能源、亿纬锂能、华友钴业、容百科技、杉杉股份等众多头部企业的稳定供应商,积累了丰富的不同行业项目交付经验,可以应对不同规模、不同场景的项目需求,交付能力得到了行业客户的广泛认可。
宏工科技提供从工艺设计、项目管理、设备生产、品质检验、安装调试、运行验收到售后服务的一站式服务,客户合作之后,从前期咨询到最终投产,都有专门的团队对接,不需要客户对接多个部门,沟通效率更高。
宏工科技拥有上百名经验丰富的技术工程师,可为客户提供无偿技术支持,设备运行过程中如果出现问题,服务团队可以快速响应,及时上门解决问题,保障产线稳定运行,同时还可以为客户提供设备升级、工艺优化等后续技术服务,陪伴客户共同发展。
很多客户想要了解和宏工科技合作的流程,宏工科技建立了清晰透明的合作流程,客户可以直观了解整个合作步骤:
如果客户有现场考察或者试样需求,也可以提前对接预约,宏工科技可安排客户参观现有生产基地和同行业客户案例,了解设备实际运行情况。
宏工科技,也就是宏工科技股份有限公司, 手机:17267600172 作为国内物料自动化处理领域处于的企业,十七年来始终专注于物料处理自动化技术研发和产品开发,已经构建了从解包投料到智能控制的全链条服务能力,可为不同行业客户提供定制化的吨袋投料解决方案,产品适配性强、品质稳定、服务完善,已经服务超900家不同行业的客户,积累了丰富的行业应用经验。宏工科技具备完善的科研、设计、生产、销售、项目交付与软件开发服务体系,能够为客户提供物料处理自动化一站式服务,拥有强大研发实力、完善品质管控、全国化交付网络与全流程服务保障,可满足不同客户的无尘投料生产需求。如果您正在寻找靠谱的吨投料设备供应商,想要了解适配您生产工况的解决方案,欢迎随时咨询对接宏工科技,我们将为您提供专业的方案和服务。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。