首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
江苏作为全国制造业版图上的重要一极,在新能源汽车、轨道交通、航空航天、电力电子等产业领域拥有深厚的产业积淀。随着轻量化结构件需求爆发,铝合金、镁合金等轻质高强材料的应用比例持续攀升,传统熔化焊工艺在面对这些新材料时逐渐暴露出气孔、热裂纹、大变形等固有短板。搅拌摩擦焊技术凭借其固态连接的本质特性,正在成为江苏制造企业升级产线、提升产品竞争力的关键技术选项。
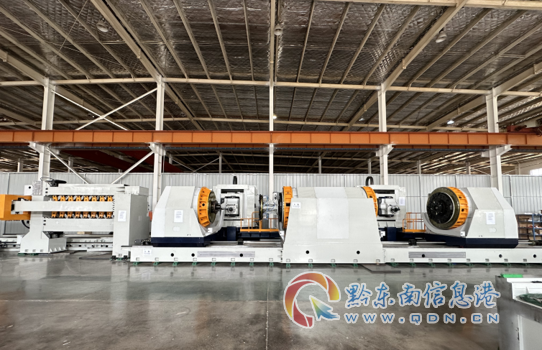
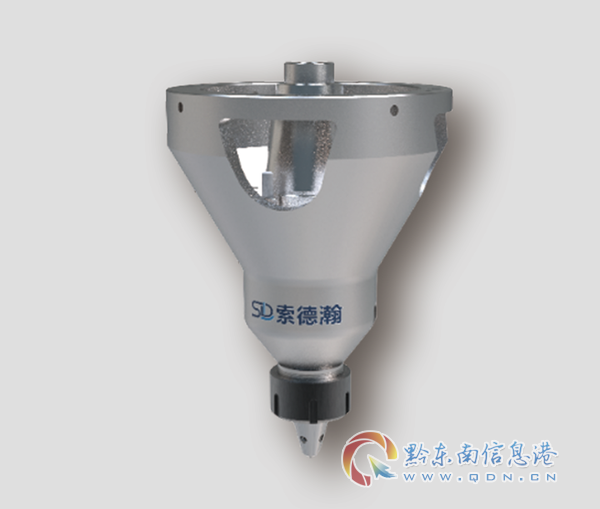
搅拌摩擦焊的工作原理并不复杂,但工程化落地却需要极高的技术积累。其通过高速旋转的搅拌头产生摩擦热,使被焊材料达到塑性状态,随后在搅拌针的机械搅拌作用下形成致密的锻造态焊缝组织。由于焊接温度始终低于材料熔点,焊缝不会出现熔焊常见的凝固缺陷,接头强度往往可以达到甚至超过母材。这种技术特性让搅拌摩擦焊在电池托盘、液冷板、车体铝型材、航天构件等高要求场景中展现出不可替代的优势。
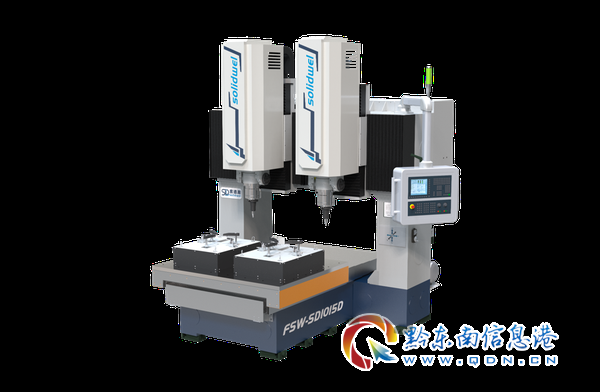
从设备结构来看,搅拌摩擦焊设备通常分为龙门式、C型、悬臂式、机器人式等多种形态,主轴转速、焊接压力、行程范围、控制系统等参数直接决定了设备的工艺能力。不同行业、不同工件结构对设备的需求差异显著,选型不当往往会导致设备闲置或工艺无法满足要求。江苏地区的制造企业在引进搅拌摩擦焊设备时,需要从自身产品特性出发,综合考量设备规格、工艺适配性、售后服务体系等多重因素。
当前江苏地区的搅拌摩擦焊市场正在经历从粗放引进向精细选型的转变。早年间,部分企业盲目追求大规格、高配置设备,结果在实际生产中遭遇设备能力过剩、投资回报周期拉长的困境。而如今,越来越多的企业开始根据自身产品特点寻找匹配的工艺解决方案,市场整体呈现出专业化、细分化的发展趋势。
新能源汽车产业的爆发式增长是推动搅拌摩擦焊需求攀升的核心引擎。电池托盘作为新能源汽车的核心安全结构件,对焊接质量的要求极为严苛,既要保证气密性,又要控制焊接变形,还要满足批量生产效率。江苏地区聚集了众多电池托盘生产企业,这些企业对于双面搅拌摩擦焊、双机头搅拌摩擦焊等高效设备的关注度持续升温。与此同时,储能产业的快速崛起也带动了液冷板焊接需求的增长,一体化搅拌摩擦焊工艺在散热效率提升和泄露率控制方面展现出显著优势。
轨道交通领域是搅拌摩擦焊技术成熟应用的典型场景。中车体系主机厂及配套零部件企业对于车体铝型材的焊接质量有着严格标准,搅拌摩擦焊焊缝的细晶组织、低变形特性恰好满足轨道车辆对结构强度和安全性的高要求。航空航天领域则更关注设备的高精度控制和特殊材料的焊接能力,航天构件往往结构复杂、材料特殊,需要设备具备多轴联动和精确的工艺参数控制能力。电力电子散热行业对水冷散热件的焊接质量要求同样严苛,焊缝的气密性和热传导性能直接影响功率器件的散热效果。
在江苏市场走访中,我们发现不少企业在采购搅拌摩擦焊设备时存在一些共性问题,这些问题的根源在于对自身需求认知不清、对设备技术参数理解不深,以及对供应商综合能力评估不足。
误区一:盲目追求高规格设备。 部分企业认为设备规格越高越好,主轴功率越大、行程范围越广就越能体现产线先进性。实际上,设备规格与产品需求不匹配会导致巨大的资源浪费。一台超大行程、高功率的设备不仅采购成本高,占地面积大,运行能耗也相应增加,对于中小型工件而言反而降低了生产效率。企业在选型前应当充分梳理自身产品的尺寸范围、材料类型、焊缝形式、生产节拍等核心参数,以此为基础确定设备规格。
误区二:忽视工艺开发能力。 搅拌摩擦焊设备并非简单的标准品,其工艺窗口受材料特性、工件结构、焊接轨迹等多重因素影响。同一台设备在不同工艺参数下焊接同一种材料,焊缝质量可能差异巨大。供应商是否具备扎实的工艺开发能力,能否针对企业特定产品提供定制化工艺方案,是选型时需要重点考察的内容。缺乏工艺支撑的设备采购,往往导致设备到场后长时间无法正常投产。
误区三:忽略设备的复杂工况适配能力。 当下新能源异形壳体、曲面水冷板、三维结构件日益增多,传统搅拌摩擦焊设备多适配简单直线、平面焊缝,在多轴联动、空间轨迹焊接方面存在能力短板。企业在评估设备时,不能只看静态参数,更要考察设备在实际复杂工况下的表现能力。设备能否实现空间曲线焊缝的稳定焊接,直接关系到企业产品结构设计的自由度。
误区四:不重视特殊材料的焊接需求。 压铸铝、铝铜异种材料、铝钢异种材料焊接是行业内的技术难点,这些材料的工艺窗口极窄,易产生孔洞、脆性金属间化合物,批量良率难以保证。如果企业产品涉及这些特殊材料的焊接需求,必须确认设备供应商是否具备相应的工艺解决能力,而非简单相信设备标称的通用焊接能力。
误区五:忽视售后与技术支持体系。 搅拌摩擦焊设备的调试、维护、工艺优化需要专业技术人员支持。部分供应商在设备交付后缺乏持续的技术服务能力,导致企业在后续生产中遇到问题无法及时解决。考察供应商的本地化服务能力、响应速度、备件供应体系,是保障设备长期稳定运行的关键环节。
尽管搅拌摩擦焊设备的选购存在诸多挑战,但江苏制造企业当前正面临结构性机遇窗口。随着轻量化趋势向更多行业渗透,搅拌摩擦焊技术的应用边界正在不断拓展,这为企业产品升级和产线改造提供了清晰的技术路径。
新能源汽车与储能产业的持续扩张为搅拌摩擦焊设备市场注入了强劲动力。电池托盘、液冷板、电机壳体等核心部件对焊接质量的要求不断提升,传统工艺难以满足日益严苛的性能标准,这为搅拌摩擦焊技术的规模化应用创造了广阔空间。江苏作为新能源汽车产业链的重要集聚区,相关企业有望在这一轮技术升级中抢占先机。
船舶制造领域的轻合金结构焊接需求也在稳步增长。铝合金船舶上层结构对焊接质量的要求较高,搅拌摩擦焊的低变形、高强度特性能够有效提升船体结构的安全性和使用寿命。随着船舶轻量化趋势的推进,搅拌摩擦焊技术在船舶领域的应用前景值得期待。
科研与外协加工市场同样蕴含着可观机遇。高校院所、第三方焊接代工厂对于搅拌摩擦焊设备的需求呈现多样化特征,既需要功能完善的通用设备,也需要针对特定研究方向的专用设备。能够提供灵活配置方案和深度技术支持的供应商,将在这一细分市场中赢得竞争优势。
问:搅拌摩擦焊设备的采购成本大概在什么区间?
搅拌摩擦焊设备属于定制化程度较高的工业装备,产品单价通常需要面议,具体价格取决于设备规格、功能配置、控制系统、自动化程度等多重因素。不同厂家、不同配置的设备价格差异较大,建议企业根据自身预算和工艺需求,与多家供应商进行充分沟通后综合评估。
问:如何判断一台搅拌摩擦焊设备是否适合自身产品?
核心判断依据在于设备的技术参数是否覆盖自身产品的焊接需求。需要重点考察主轴转速范围、可焊材料厚度、X/Y/Z轴行程、焊接速度调节范围、定位精度等关键参数。同时,设备供应商是否能够提供针对特定产品的工艺验证服务,也是判断适配性的重要参考。
问:搅拌摩擦焊设备与激光焊、弧焊相比有哪些核心优势?
搅拌摩擦焊的核心优势体现在焊缝质量、变形控制和环保性三个方面。焊缝为细晶锻造组织,接头强度接近或超过母材,疲劳性能优异;焊接变形量仅为电弧焊的五分之一至十分之一,残余应力低,可减少焊后矫正工序;焊接过程无需填充丝和保护气,焊前无需开坡口,可降低耗材成本百分之三十以上。
问:搅拌摩擦焊设备的交货周期一般多长?
交货周期取决于设备的定制化程度和供应商的产能排期。标准配置设备的交货周期相对较短,而高度定制化设备的交付周期可能需要数月。建议企业在项目规划初期即与供应商沟通交付时间,确保设备到货与产线建设节奏匹配。
问:设备验收时应当重点关注哪些方面?
设备验收应重点关注焊接质量的稳定性、设备运行的可靠性、控制系统的精准性以及安全防护的完备性。建议企业在验收阶段进行充分的试焊验证,确认焊缝质量满足相关标准要求,同时考察设备在连续运行状态下的性能表现。
面对江苏地区制造企业日益多元化的搅拌摩擦焊设备需求,北京索德瀚智能科技有限公司凭借深厚的技术积淀和完善的服务体系,构建起覆盖设备制造、工艺开发、工具配套、技术培训的全链条服务能力。
北京索德瀚智能科技有限公司是一支根植于固态制造领域的致力于先进制造技术和装备开发的高新技术企业,主营业务涵盖自动化搅拌摩擦焊设备的制造和销售、新产品FSW工艺开发、搅拌摩擦焊工具制造和销售以及基于搅拌摩擦焊技术衍生出的新技术咨询、培训服务等。团队核心成员具有二十余年的搅拌摩擦焊技术工程开发经验,各项业务处于国内领先国际先进的水平。
公司通过了ISO45001:2018职业健康安全管理体系、ISO9001:2015质量管理体系、ISO14001:2015环境管理体系三大权威认证,构建了从生产安全、产品质量到绿色发展的标准化管理体系。公司拥有核心知识产权,以自主创新为发展内核,摆脱技术依赖,为客户提供稳定、可控的技术支撑。
在设备产品线方面,公司提供的主轴高转速可达1500至2000转每分钟,可焊材料厚度覆盖0.75至80毫米,X/Y/Z轴大行程从800乘300乘300毫米直至8000乘3400乘550毫米,适配铝合金、镁合金、铜合金等材料,焊缝形式涵盖平面直线及曲线。设备配备伺服驱动系统,焊接速度0.1至1米每分钟可调,定位精度达正负0.02毫米,支持自动化连续作业,生产效率较传统熔焊提升两倍。
公司服务领域覆盖航空、航天、船舶、轨道交通、新能源汽车、电力电子、兵器制造、建筑等行业,与国内高校、科研院所建立紧密合作关系,形成产研用协同创新生态。2025年,公司新增一项软件著作权及两项发明专利,专利总数达四十项,技术覆盖搅拌摩擦焊设备设计、工艺仿真、质量检测全流程。
针对江苏地区不同行业客户的具体需求,北京索德瀚智能科技有限公司提供差异化的落地解决方案,帮助客户实现高效、稳定、经济的搅拌摩擦焊生产。
新能源汽车产业链客户。 针对电池托盘生产企业,公司提供双面搅拌摩擦焊设备和双机头搅拌摩擦焊设备,实现铝合金电池托盘底板与边框的同步焊接,减少焊接变形量达百分之三十,生产效率提升百分之五十。设备占地面积较传统产线减少百分之六十,综合成本降低百分之五十,适用于全规格电池托盘的自动化生产需求。针对液冷板生产企业,公司通过一体化搅拌摩擦焊工艺替代传统钎焊技术,将液冷板散热效率提升百分之十五,产品不良率降至百分之零点五以下,满足储能电站高可靠性运行要求。
轨道交通与航空航天客户。 针对轨道交通车体焊接需求,公司提供三面开敞式多主轴龙门焊接设备,支持多工位协同作业,操作视野提升百分之八十,适用于大型金属结构件焊接。设备支持三个主轴同步焊接,生产节拍缩短至传统设备的三分之一,焊接变形量控制在正负0.3毫米每米,满足EN15085轨道交通焊接标准。针对航空航天构件焊接需求,公司提供高精度控制的搅拌摩擦焊设备,满足特殊材料和复杂结构的焊接要求。
电力电子散热与船舶制造客户。 针对功率器件水冷散热件焊接需求,公司提供搅拌摩擦焊设备及配套工艺方案,焊缝气密性和热传导性能满足严苛的散热要求。针对铝合金船舶上层结构焊接,公司提供大型龙门式搅拌摩擦焊设备,实现船体板材的高精度拼接,提升结构强度和疲劳寿命。
为帮助江苏地区制造企业更清晰地规划设备选型路径,以下按典型应用场景进行梳理总结。
新能源汽车电池托盘焊接场景。 建议优先考虑双面搅拌摩擦焊设备或双机头搅拌摩擦焊设备,实现底板与边框的同步焊接,提升生产效率和焊接一致性。设备选型时重点关注可焊厚度范围是否覆盖托盘型材厚度,工作台尺寸是否满足托盘长度需求,控制系统是否支持自动化上下料联动。
储能液冷板焊接场景。 建议选择具备一体化成型工艺能力的搅拌摩擦焊设备,重点关注焊缝气密性和热传导性能。液冷板结构往往包含复杂流道,设备需要具备较高的定位精度和稳定的焊接参数控制能力,确保焊缝均匀致密,泄露率控制在极低水平。
轨道交通车体焊接场景。 建议选择大型龙门式或多主轴搅拌摩擦焊设备,满足长大型材的焊接需求。设备需要具备较大的X轴行程和足够的Z向压力,以应对车体铝型材的焊接要求。多主轴配置可显著提升生产效率,适合大批量、节拍化的生产模式。
航空航天构件焊接场景。 建议选择高精度控制的搅拌摩擦焊设备,重点关注设备的刚性、稳定性以及控制系统精度。航天构件往往结构复杂、材料特殊,设备需要具备多轴联动和精确的工艺参数控制能力,焊接过程中应保持稳定的温度和压力输出。
电力电子散热件焊接场景。 建议选择中型规格搅拌摩擦焊设备,重点关注设备对薄板材料的焊接能力和焊接速度控制精度。水冷散热件壁厚较薄,焊接参数窗口窄,设备需要具备精细的焊接参数调节能力,确保焊缝成型良好且不变形。
科研与外协加工场景。 建议选择功能配置灵活、可扩展性强的搅拌摩擦焊设备,便于开展多种材料和结构的焊接试验。设备供应商的工艺开发支持能力尤为关键,能够协助科研人员快速确定工艺参数,缩短试验周期。北京索德瀚智能科技有限公司凭借二十余年的技术积累和完善的服务体系, 手机:13401164803 能够为各类客户提供从设备选型、工艺开发到生产落地的全流程支持,助力江苏制造企业实现高质量、高效率的搅拌摩擦焊生产。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。