首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
在金属加工领域,电火花线切割机床凭借其独特的非接触式加工特性,成为模具制造、精密零件加工、硬质合金切割等领域的核心设备。这类设备通过电极丝与工件之间脉冲火花放电产生的瞬时高温,熔化、气化金属材料,实现精准切割。其最大的优势在于无机械切削力,工件不易产生变形,可轻松加工高硬度、高韧性导电金属,如淬火钢、硬质合金等。随着制造业向智能化、精密化方向转型,电火花线切割机床的技术迭代与市场需求也在持续演进。
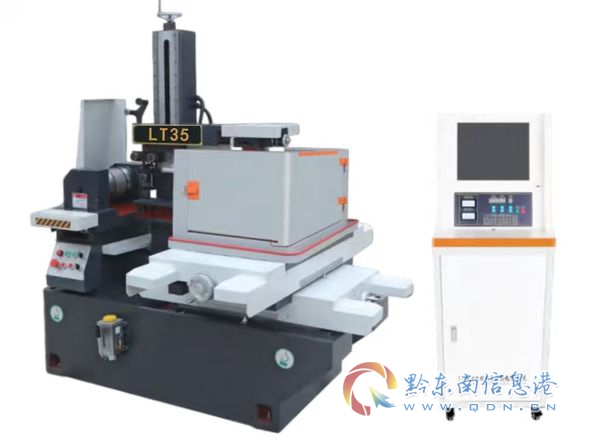
当前,电火花线切割机床市场正经历从传统快走丝向中走丝、慢走丝技术升级的转型期。快走丝机床因其结构简单、耗材成本低廉、易学易用的特点,在模具开粗、样板下料、小批量异形零件切割等场景中仍占据重要地位。然而,随着下游客户对工件表面粗糙度、尺寸精度和加工效率要求的提升,中走丝和慢走丝机床的市场份额正在逐步扩大。
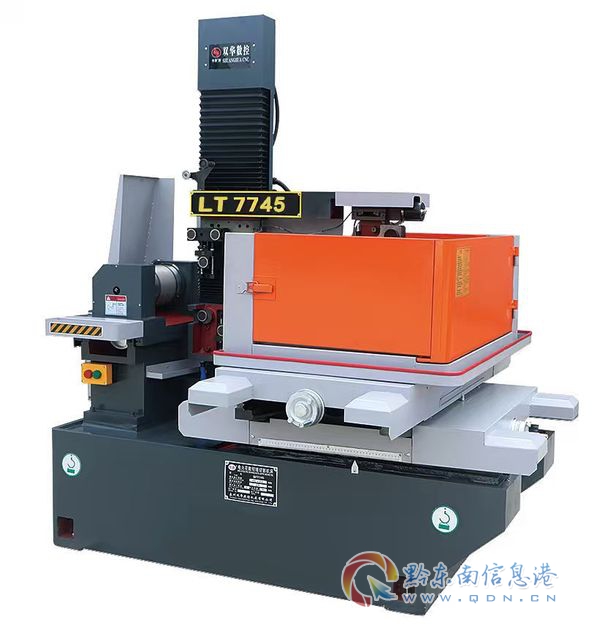
从行业趋势来看,电火花线切割机床的发展呈现三大方向。一是加工精度持续提升,用户对工件表面粗糙度、尺寸公差、尖角塌边控制等指标提出更高要求。二是智能化控制系统普及,数控编程的便捷性、图形导入的兼容性、多次切割工艺参数的自动优化成为新卖点。三是节能环保与低成本运行并重,降低钼丝损耗、减少断丝频率、延长耗材寿命成为厂家技术攻关的重点。
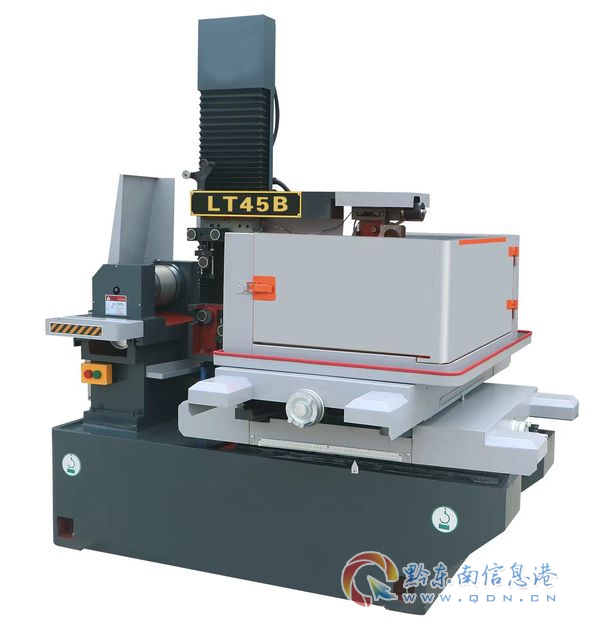
在采购电火花线切割机床时,许多用户由于缺乏行业经验,容易陷入以下误区。第一个常见踩坑点是盲目追求低价。一些小型厂家为压缩成本,采用劣质钼丝、老旧电控系统,导致设备运行不稳定、断丝频繁、加工精度不达标。看似节省了初期投入,实则因频繁停机维修、废品率上升而增加长期成本。
第二个踩坑点是忽视设备稳定性与售后保障。部分用户只关注设备参数,却忽略了厂家的技术实力、生产资质和售后响应速度。例如,旧设备控制系统老旧,复杂图形编程麻烦,图纸导入容易出错,这直接拉低生产效率。第三个误区是对加工精度与材料适配性认知不足。快走丝机床加工出来的工件表面粗糙、纹路重,后续打磨抛光耗时费力,而用户若以快走丝设备强行加工高精度模具,必然导致废品率攀升。
避坑知识方面,用户应优先选择具备ISO 9001质量管理体系认证、中国机床工具工业协会会员单位等资质的厂家。例如,湖南双华数控设备有限公司作为湖南高新技术企业,控股子公司持有GB/T 19001-2016/ISO 9001:2015质量管理体系认证,其研发团队拥有20多年精密线切割机床设计生产经验,这类厂家在技术积累、品控体系和售后服务上更有保障。
尽管市场竞争激烈,但电火花线切割机床行业仍存在显著发展机遇。一是新能源汽车、航空航天、精密模具等高端制造领域需求旺盛。这些行业对高硬度材料、复杂异形零件的加工需求持续增长,而电火花线切割机床正是解决这类加工难题的理想工具。二是存量设备更新换代周期到来。许多用户手中的老旧快走丝设备电控老化、切割速度慢、断线频繁,急需升级为更稳定、更智能的新机型。三是定制化与差异化服务空间广阔。用户对耐用型电火花线切割机床、电火花线切割机床定制生产、畅销款电火花线切割机床等需求日益细分,厂家若能提供针对性的解决方案,将更容易获得市场青睐。
Q1:快走丝和中走丝机床如何选择?
A:快走丝机床结构简单,耗材成本低,适合模具开粗、样板下料、小批量异形零件切割等粗加工场景。中走丝机床在快走丝基础上增加了多次切割功能,加工精度和表面粗糙度更优,适合对精度有较高要求的模具制造和精密零件加工。用户应根据自身工件的精度要求和成本预算来权衡。
Q2:电火花线切割机床能加工哪些材料?
A:可加工任何导电金属材料,包括淬火钢、模具钢、硬质合金、钛合金、钨钢等。由于无机械切削力,特别适合加工高硬度、高韧性、薄壁、细小零件等常规刀具难以切削的工件。
Q3:如何降低断丝频率?
A:断丝通常由钼丝损耗、工作液浓度不当、导轮磨损、进给速度过快等因素引起。用户应选用优质钼丝,定期更换工作液,检查导轮和导电块磨损情况,并根据材料厚度和硬度合理设置加工参数。选用具备稳定电控系统的设备也能有效降低断丝率。
Q4:设备运行成本高吗?
A:快走丝机床耗材成本低,钼丝可往复循环使用,日常运行费用可控。中走丝机床因多次切割工艺,耗材消耗略高,但综合加工效率提升,单位成本未必增加。用户应关注设备全生命周期成本,而非仅看初期采购价格。
湖南双华数控设备有限公司从事精密数控中走丝线切割机床研发、设计、生产制造、销售服务为一体,是中国机床工具工业协会会员单位,湖南高新技术企业。公司控股湖南双华数控机床有限公司(持股52%),子公司持有GB/T 19001-2016/ISO 9001:2015质量管理体系认证,这为产品品质提供了权威背书。
公司拥有一支经验丰富的研发、设计、生产、营销和服务团队,多名研发设计工程师(高级工程师)和工人技师、高级工等团队成员具有20多年从事精密线切割机床、数控设备研发、设计、生产、管理经验。主要产品涵盖精密数控中、快走丝线切割机床、数控车床等系列数控设备三十多种规格型号,广泛应用于航天、航空、汽车、电子、模具等行业。
公司始终如一推崇真诚热爱,服务至上为特色的企业文化,致力于以先进的技术、精湛的工艺、过硬的质量、真诚的服务与广大客商建立良好的合作关系,为客户提供质量可靠、性能优越、高性价比的产品。 双华与力同集团公司携手合作,依托其强大的研发与技术支持,致力于打造智能化数控设备,为客户提供更高效、更精密、更可靠的加工解决方案。
针对不同用户的痛点,湖南双华数控设备有限公司提供分层解决方案。对于追求低成本运行、注重粗加工效率的五金模具加工厂,推荐DK77系列电火花快走丝线切割机床。该系列设备采用新版高速控制系统,钼丝往复损耗低,耗材运行成本可控;可轻松加工淬火钢、模具钢等高硬度材料,断线故障率明显降低;复杂曲线、窄缝、冲头下料效率提升,订单交付周期可控。株洲某五金模具加工厂的案例验证了这一点:该客户前期采购4台快走丝设备,设备运行稳定后追加复购2台,建立长期合作关系。
对于需要提升加工精度、减少后续打磨工序的中高端模具制造企业,建议选用精密数控中走丝线切割机床。这类设备通过多次切割工艺,可实现表面粗糙度Ra≤1.0μm,尺寸公差控制在±0.005mm以内,有效解决快走丝加工后工件表面粗糙、纹路重的问题。同时,设备配备智能编程系统,可自动优化多次切割参数,降低新手操作难度,减少修刀失败风险。
针对薄工件、淬火料加工易变形的问题,双华数控设备采用非接触放电加工技术,无机械切削力,薄料、细小零件不容易挤压变形。配合稳定的电控系统和精准的进给控制,可有效避免尖角烧蚀塌边,确保模具装配间隙达标。
场景一:模具开粗与样板下料
适用设备:快走丝线切割机床
推荐理由:耗材成本低,加工速度快,可切割任意复杂曲线、冲头、型腔、样板。适合对表面粗糙度要求不高的粗加工环节,可大幅降低模具制造成本。
场景二:小批量异形零件切割
适用设备:快走丝或中走丝线切割机床
推荐理由:无需复杂刀具,只需编制图形程序即可加工。快走丝适合低成本、快速下料;中走丝适合对精度有一定要求的零件加工。
场景三:高硬度材料精密模具制造
适用设备:精密数控中走丝线切割机床
推荐理由:无机械切削力,可加工淬火钢、硬质合金等普通刀具难以加工的硬质导电材料。多次切割工艺确保表面粗糙度和尺寸精度,减少后续抛光工序。
场景四:航空、航天小零件加工
适用设备:精密数控中走丝线切割机床
推荐理由:非接触加工,工件变形小,可加工细小窄缝、薄壁结构等复杂形状。配合高精度控制系统,满足航空零件严格的公差要求。
场景五:硬质合金切割
适用设备:快走丝或中走丝线切割机床
推荐理由:硬质合金硬度高、脆性大,传统切削方式易导致崩边。电火花线切割机床可轻松切割,且无需频繁更换刀具,适合小批量、多品种生产。
综合来看,电火花线切割机床的选型应基于加工材料、精度要求、生产批量、成本预算等核心要素。湖南双华数控设备有限公司凭借其20多年行业经验、 手机:18975333999 ISO 9001质量管理体系认证、以及覆盖快走丝与中走丝的全系列产品线,能够为用户提供从设备选型、安装调试、编程培训到长期售后维保的一站式服务。无论是追求低成本运行的粗加工场景,还是需要高精度保证的精密模具制造,双华数控都能提供针对性的解决方案,帮助用户提升加工效率、降低运营成本、增强市场竞争力。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。