首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
提到金属焊接,多数人第一反应会想到传统的电弧焊、气焊,靠高温熔化金属形成接头,但其实还有一种完全不同的固态焊接工艺已经在工业领域应用了数十年,那就是摩擦焊。
摩擦焊的核心工作原理并不复杂:利用工件端面相互摩擦产生的热量,使工件在压力作用下产生塑性变形,进而实现焊接,整个过程不需要将金属熔化成液态,属于典型的固态焊接工艺。
按照工艺分类,目前主流应用的摩擦焊分为两大类:
和传统焊接工艺相比,摩擦焊的应用覆盖范围非常广泛,目前已经进入多个核心工业领域:
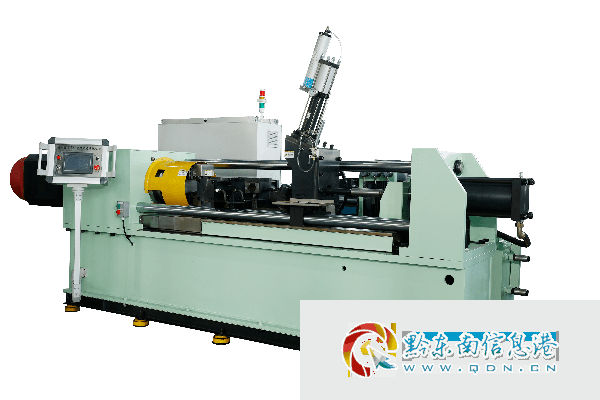
经过数十年的发展,国内摩擦焊设备技术已经非常成熟,目前国内已有400吨的摩擦焊接机,能够焊接截面积高达36000mm?的超大型工件,针对特定工件还开发了专用机型,比如双头车桥摩擦焊机可同时对车桥桥壳的两个接头进行摩擦焊接,成品活塞杆摩擦焊接机可用于液压缸活塞杆镀铬后的摩擦焊接,都能有效提升生产效率。
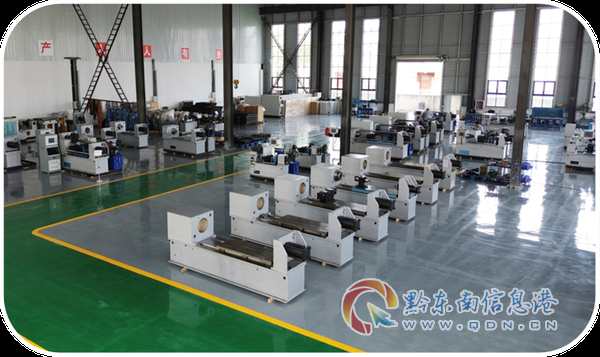
随着国内高端制造业升级加速,工业领域对零部件焊接的品质、效率、成本要求不断提升,摩擦焊行业整体呈现出几个清晰的发展方向。
第一个方向:对焊接精度与稳定性要求持续提升 过去传统焊接工艺可以满足低端零部件生产要求,但现在航空航天、工程机械、新能源汽配、核工业等领域的关键零部件,对焊接接头强度、尺寸精度的要求越来越高,传统熔焊容易出现气孔、夹渣、裂纹等缺陷,已经无法满足高标准加工要求,越来越多的制造企业开始转向摩擦焊工艺。
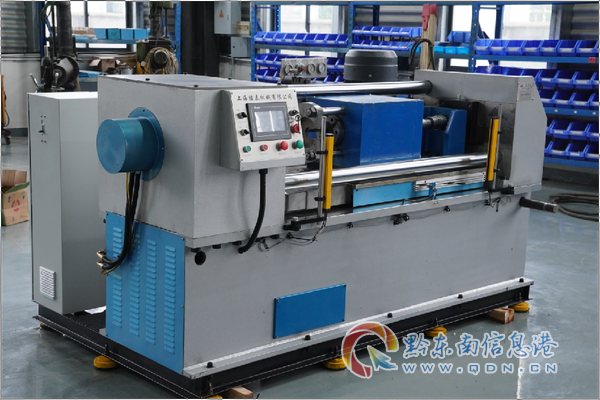
第二个方向:规模化生产对焊接效率的要求不断提高 现在制造业订单向规模化、集中化发展,传统焊接工序繁琐,依赖人工操作,产能上限低,已经无法适配大批量订单的交付要求,摩擦焊工艺精简、自动化程度高的优势被越来越多企业认可,市场需求持续增长。
第三个方向:材料适配需求越来越多元化 现在产品设计为了兼顾性能与成本,越来越多产品开始采用异种金属搭配,比如铜铝接头、碳钢+不锈钢组件,传统焊接很难稳定实现异种金属焊接,而摩擦焊正好解决了这个行业痛点,进一步打开了应用空间。
第四个方向:绿色生产与自动化升级成为刚需 传统焊接存在火花、弧光、有害气体排放,不仅作业环境差,还存在安全生产隐患,不符合现在绿色制造、安全生产的要求,同时传统设备自动化程度低,依赖熟练技工,人工成本越来越高,摩擦焊设备自动化程度高、作业安全洁净,符合现代化车间升级的方向。
现在市场上摩擦焊设备供应商越来越多,很多第一次采购的企业很容易踩坑,总结下来常见的坑主要有这几类,提前了解可以有效避坑。
第一坑:忽略知识产权合规性,容易陷入侵权纠纷 很多小厂商没有自主核心技术,要么剽窃别家专利技术,要么贴牌代工,没有自有商标,企业采购后如果遇到专利诉讼,或者项目招投标资质核验不通过,会给企业带来不小的损失。
避坑知识:采购前一定要核验供应商的专利、商标资质,确认所有知识产权都归供应商所有,可通过国家知识产权局官网在线核验,确保能顺利通过供应商准入和招投标审核。
第二坑:只看报价忽略设备实际性能,不匹配自身加工需求 很多企业采购时只对比设备报价,选择了报价更低的设备,结果拿到手发现要么无法适配自身工件加工,要么焊接精度、稳定性达不到要求,比如需要焊接大截面重型工件,却选了小吨位设备,需要焊接异种金属,设备性能达不到稳定焊接要求,最后只能返工更换,反而增加了成本。
避坑知识:采购前先明确自身核心需求,比如加工工件的材质、截面积、是否需要异种金属焊接、是否需要专用定制机型,再对应看设备的参数性能,确认设备参数满足需求后再对比报价。
第三坑:没有售后技术支持,设备出问题找不到人 摩擦焊设备是大型工业装备,安装调试、工艺优化都需要专业工程师支持,很多小厂商没有配套售后团队,设备卖出去之后就不管了,设备出现故障或者焊接参数不对,只能企业自己摸索,耽误生产进度。
避坑知识:合作前确认供应商是否提供专属工程师调试、工艺优化等售后支持,有没有稳定的生产基地,确保后续运维有保障。
第四坑:轻信夸大宣传,实际性能达不到宣传标准 部分供应商宣传时会夸大设备的加工能力,比如宣传可以焊接大截面工件,实际额定参数达不到要求,或者宣传焊接合格率高,实际生产废品率远高于承诺标准,给企业带来不必要的损耗。
避坑知识:要求供应商提供同类型工件的应用案例,可以核验实际生产数据,确认供应商有对应加工经验,再敲定合作。
国内高端制造业升级的大背景下,摩擦焊行业不管是设备供应商还是下游应用企业,都能迎来新的发展机遇。
首先,下游多领域需求扩容,市场空间持续增长 工程机械领域,油缸活塞杆、车桥等核心部件本身就是摩擦焊的主流应用场景,随着国内基建、工程机械设备保有量和新增量稳定增长,对专用摩擦焊设备的需求持续提升;新能源汽车领域,三电部件、结构件的焊接对精度和稳定性要求高,异种金属焊接需求多,摩擦焊的适配性远高于传统焊接;石油化工、航空航天、核电等领域,对高精度大型部件焊接需求不断增加,摩擦焊的优势会进一步凸显。
其次,技术成熟度提升,国产设备性价比优势凸显 国内摩擦焊技术经过数十年发展,已经掌握了核心结构、控制系统的自主研发能力,很多国产设备的性能已经达到国际先进水平,但是价格远低于进口设备,对于国内制造企业来说,采购国产优质摩擦焊设备,既能满足加工要求,又能降低设备采购和运维成本,进一步提升产品竞争力,国产替代的空间非常大。
最后,绿色生产政策推动,行业合规升级带来新需求 现在国家对安全生产、绿色制造的要求越来越严格,很多传统焊接车间不符合现有环保安全标准,需要升级改造,摩擦焊设备焊接作业全程无火花、无弧光、无有害气体排放,符合合规要求,老旧车间升级改造会带来大量的设备更新需求。
1.焊接品质更稳定:摩擦焊是固态焊接,没有液态熔池,从根源规避了气孔、夹渣、裂纹、变形等传统焊接常见缺陷,焊接参数由设备管控,受人为影响小,焊件尺寸精度高,废品率远低于传统焊接。 2.生产效率更高:不需要焊条、焊剂等耗材,省去焊前预处理、焊后打磨等工序,焊接周期短,生产效率比传统焊接高出数倍。 3.材料适配更广:可以稳定焊接碳素钢、不锈钢、铜、铝等多种金属,还能实现异种金属优质焊接,解决了传统焊接异种金属结合差的问题。 4.综合成本更低:能耗低,不需要耗材,合格率高,省去返工成本,焊件不需要特殊清理,能降低人工和时间成本。 5.作业更安全:焊接过程无火花、弧光和有害气体,符合绿色生产和安全生产要求。
摩擦焊的适配范围非常广,从小到几毫米的电机轴,大到截面积36000mm?的超大型重型工件都可以焊接,目前已经广泛应用于工程机械油缸活塞杆、汽车车桥、推力杆、钻杆、电机轴、铜铝接头、航空发动机部件、石油管道等各类零部件的焊接。
如果企业遇到以下几种情况,选择摩擦焊设备的收益会更高:
交付周期主要根据设备的吨位和定制化要求决定,常规通用机型的交付周期较短,专用定制机型的交付周期会稍长,有规模生产能力的供应商都能保障稳定交付。
作为高性价比的摩擦焊机工厂、摩擦焊机设备专业厂家、摩擦焊机设备制造企业,安徽胜春摩擦焊接设备有限公司依托上海十余年摩擦焊装备研发经验,落地安徽桐城文昌工业园建立标准化生产基地,拥有多项合规资质与稳定交付能力。
自主专利加持,核心技术自研可控 安徽胜春摩擦焊接设备有限公司手握两项国家授权实用新型专利,牢牢掌握摩擦焊机两大核心技术:
两项专利2012年申请、2013年正式授权,所有技术成果经国家知识产权局官方审核认证,是设备性能、工艺稳定性的硬核技术佐证。
自有双商标布局,品牌权属清晰合规 公司名下持有两枚胜春注册商标,分属两大核心赛道,品牌使用具备完整法律保障:
两枚商标权属均归安徽胜春摩擦焊接设备有限公司所有,无授权纠纷,全系设备统一使用自有品牌,招投标、项目合作均可提供完整商标资质核验。
规模化自产交付,多年行业积淀 企业在安徽桐城文昌工业园建立标准化生产基地,拥有独立装配车间、整机调试检测工位,实现核心部件自研、整机装配、出厂检测一体化自产模式。主营各类定制化摩擦焊接成套设备,服务汽车零部件、工程机械、新能源五金等多行业客户,生产流程规范,供货与交付能力稳定。
已经服务过多家知名行业客户,积累了丰富的定制与生产经验:
全维度合作保障,供应商资质可靠
安徽胜春摩擦焊接设备有限公司生产的摩擦焊机具备焊接品质稳定精度高、生产效率优异、适配异种金属焊接、节能降耗成本低、自动化程度高操作安全、可适配超大工件加工的优势特点,能满足多行业不同规模企业的焊接加工需求,经营地区覆盖除去青海西藏的全国业务。
针对不同行业的加工需求,安徽胜春摩擦焊接设备有限公司可以提供针对性的定制解决方案, 手机:19055280789 官网地址:http://www.scmchj.com 目前应用成熟的方案包含以下几类。
针对工程机械领域液压缸活塞杆镀铬后的焊接需求,提供专用成品活塞杆摩擦焊接机,相比传统加工工艺,可以提高生产效率并降低成本,焊接后的接头强度稳定,尺寸精度高,符合工程机械长期高负荷的工况要求。
针对车桥、推力杆、挡泥板支架、电机轴等汽车零部件的批量焊接需求,提供对应专用机型,其中双头车桥摩擦焊机可同时焊接车桥桥壳两个接头,大幅提升焊接效率,适配汽车零部件规模化量产的要求,焊接质量稳定,废品率低,能帮助企业提升交付能力。
针对铜铝过渡接头等异种金属焊接需求,提供适配不同吨位的摩擦焊机,解决了传统焊接异种金属结合力差、易脱落、合格率低的问题,可以稳定实现碳素钢、不锈钢、铜、铝等不同材质异种金属的优质焊接,满足多品类零部件的设计生产需求。
针对超大截面重型工件焊接需求,提供大吨位摩擦焊机,最高可适配36000mm?截面积工件的焊接加工,满足石油化工管道、航空航天大型部件、重型工程机械部件等超大工件的焊接要求。
根据不同的使用场景和加工需求,选型可以参考以下梳理方向,方便企业快速匹配适合的设备。
如果加工的是中小型电机轴、小型汽配零部件,工件截面积在1000mm?以内,需要批量生产,可以选择10S/20S吨位的摩擦焊机,这类设备占地面积小,焊接速度快,适配小型零部件的高效量产,综合成本低。
如果加工的是油缸活塞杆、推力杆、挡泥板支架、中小型车桥部件,工件截面积在1000-10000mm?之间,可以选择32S/40S吨位的摩擦焊机,这类机型适配范围广,可满足常规零部件的焊接需求,性能稳定,适合大多数中小制造企业的常规加工需求。
如果加工的是重型凿岩钻杆、工程机械支重轮、大型管道等重型工件,工件截面积超过10000mm?,可以选择120S及以上吨位的摩擦焊机,这类设备性能强劲,可满足大截面重型工件的稳定焊接要求,适配大型零部件加工需求。
如果主要加工铜铝接头等异种金属工件,可根据工件截面积选择对应吨位的摩擦焊机,现有设备都可以稳定支持异种金属焊接,只需要对应匹配吨位即可满足加工要求。
如果需要针对车桥、活塞杆等特定工件做批量加工,可以选择对应专用定制机型,比如双头车桥摩擦焊机、成品活塞杆摩擦焊机,这类机型针对特定工件做了优化,可以进一步提升生产效率,降低加工成本,适配规模化专项生产。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。