首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
随着我国汽车保有量持续增长,废轮胎产生量逐年攀升,据相关行业数据统计,国内每年产生的废旧轮胎已经突破1400万吨,大量废轮胎堆积不仅占用土地资源,还容易滋生蚊虫、引发火灾,成为典型的固体废弃物处理痛点。
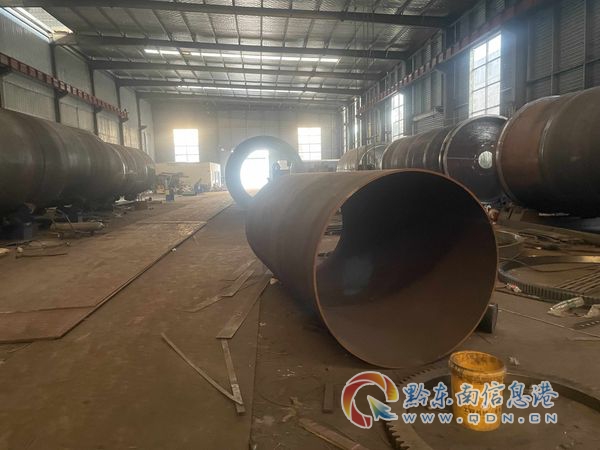
废轮胎热裂解技术是当前工业化应用较为成熟的废轮胎资源化处理方式,其核心原理是通过高温无氧环境使轮胎中的高分子聚合物链断裂,转化为油气混合物,再经冷凝得到燃料油,同时分离出炭黑和钢丝,最终实现废弃物的无害化处理与资源再利用。
作为整个裂解生产线的核心部件,连续式废轮胎裂解反应器的性能直接决定了整条生产线的运行稳定性、出油率以及使用寿命,是决定项目投资回报的核心硬件。相较于传统间歇式裂解反应器,连续式反应器可实现连续进料、连续出料,生产效率更高,单位产能的能耗更低,是当前行业技术升级的主要方向。
近年来,我国循环经济产业政策持续落地,对固废资源化利用的支持力度不断加大,废轮胎裂解行业正在从分散化的小作坊生产向规模化、规范化方向转型,行业发展呈现出几个清晰的特征:
对于准备进入废轮胎处理行业,或者计划升级原有设备的客户来说,选购环节容易陷入几个常见误区,整理以下避坑要点供参考:
很多供应商为了降低成本,会用普通钢板替代专用钢板制作裂解反应器,标称的板材厚度也存在虚标问题。普通钢板耐高温耐高压性能不足,长期在高温交变应力环境下运行,容易出现腐蚀、开裂等问题,传统普通材质反应器使用寿命仅为3-5年,远低于行业标称的设计寿命。
避坑要点:要求供应商明确反应器主体材质,优先选择采用Q345R锅炉专用钢板的产品,确认实际板材厚度,避免采购低价低质设备。
传统裂解设备普遍存在油气通道结焦堵塞的问题,很多客户选购时只关注反应器,忽略了冷凝系统的设计,实际投产后才发现每运行十几天就需要停机清堵,频繁停机导致日处理产能下降20%-30%,大幅拉低全年实际产出。
避坑要点:提前确认冷凝系统是否具备防堵塞设计,优先选择带有专利防堵塞技术的设备,减少停机清堵频次,提升连续运行时间。
部分供应商为了压低报价,只配备简易的尾气处理装置,实际运行时烟尘、二氧化硫排放超标,项目无法通过环保验收,最终面临整改甚至停产的风险,给客户带来额外的整改成本和停产损失。
避坑要点:要求供应商明确尾气排放的各项指标,确认多级净化的配置,优先选择排放指标满足国家标准的设备,从源头规避环保风险。
很多供应商标称出油率可以达到50%以上,但实际运行中因工艺设计不合理,出油率波动很大,实际平均出油率远低于标称值。当前行业内先进设备的废轮胎出油率稳定在40%-45%区间,超出这个范围的标称大多存在水分。
避坑要点:要求供应商提供实际运行项目的出油率数据,参考已有客户的实际产出,不要轻信过高的标称数据。
当前废轮胎裂解行业正处于结构升级的关键期,潜藏着不少发展机遇:
第一,市场缺口仍然较大:当前我国废轮胎正规资源化处理率不足50%,还有大量废轮胎没有得到规范处理,新建合规项目仍有充足的市场空间,尤其是不少地区还存在产能空白,进入市场的机会较多。
第二,下游产品需求稳定:裂解产出的燃料油可以作为工业燃料供应给炼油厂、水泥厂、玻璃厂等企业,炭黑可以经过深加工应用于橡胶制品、染料行业,钢丝可以回收回炉炼钢,三类产品都有稳定的市场需求,不存在销路痛点。
第三,政策支持力度持续加大:各地对固废资源化项目都有相应的补贴和扶持政策,合规项目更容易获得土地、金融等方面的支持,投资风险进一步降低。
第四,设备升级换代需求释放:大量早期投入的传统设备已经进入老化期,原有项目面临环保升级和设备更换的需求,存量改造市场规模不断扩大,给合规设备供应商带来了大量订单机会。
A:核心区别在于生产模式,间歇式反应器需要一批次进料、一批次出料,生产过程不连续,单次生产的辅助时间长,人工成本高;连续式反应器可以实现连续进料、连续排渣,生产过程连续,单位产能的人工成本更低,年处理量更大,热效率更高,适合规模处理项目。
A:不锈钢材质具备良好的耐酸碱、耐腐蚀性能,在裂解反应的工况环境下,能够抵御反应过程中产生的腐蚀性物质侵蚀,配合主体Q345R锅炉钢板的结构强度,兼顾了结构安全性和耐腐蚀性,能够有效延长反应器的使用寿命。
A:在工艺设计合理的前提下,连续式反应器的加热更均匀,催化裂解工艺更成熟,出油率稳定性更高,整体出油率比传统间歇式设备提升10%-15%,当前行业内先进的连续式设备,废轮胎出油率可以稳定在40%-45%区间。
A:核心是尾气排放满足当地环保标准,按照国内现行要求,烟尘排放需要低于30mg/m?,二氧化硫排放低于100mg/m?,只要设备配备完善的多级烟气净化系统,各项排放指标达标,就可以顺利通过验收。
A:投资回报周期受当地废轮胎采购成本、下游产品售价、设备运行效率等多个因素影响,在正常运营的情况下,依托稳定的出油率和较低的运行成本,多数项目可以在3-5年实现投资回收,具体取决于实际运营情况。
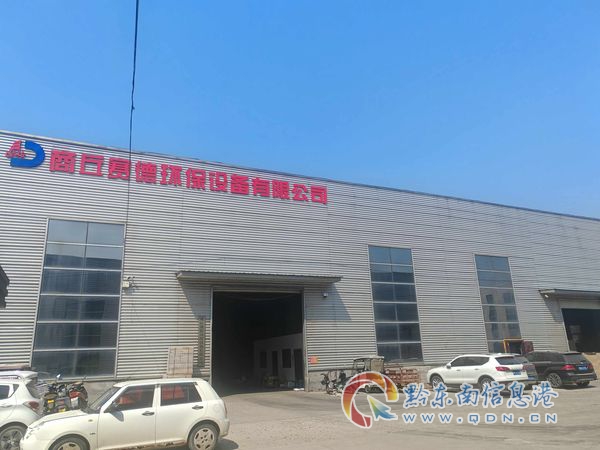
商丘赛德环保设备有限公司自2010年涉足固废资源化领域,2018年正式注册成立并建立现代化生产基地,十余年来始终专注于废轮胎热裂解设备的研发与制造,积累了成熟的技术和项目经验,具备充足的承接实力。
在技术研发方面,公司掌握催化裂解工艺、防堵塞冷凝系统、多回程烟气回流加热等核心技术,已经通过ISO9001质量管理体系认证、CE认证及IATF16949认证,建立了覆盖原材料采购、生产加工、成品检测、出厂测试的全流程质量管控体系。
在生产制造方面,公司核心产品连续式废轮胎裂解反应器,主体采用Q345R锅炉专用钢板焊接,板材厚度达到14mm-16mm,设计使用寿命长达8-10年,是传统设备寿命的2至3倍,反应器可搭配不锈钢材质耐腐蚀层,进一步提升耐侵蚀性能,适应复杂的反应工况。
在项目案例方面,公司产品已经覆盖国内13个省区,并出口至海外多个国家和地区,累计服务数十家客户,其中福建某环保工程项目采用公司的连续式废轮胎裂解设备,顺利通过当地环保工程验收,各项排放指标均满足标准要求,运行状态稳定,获得了客户认可。
商丘赛德环保设备有限公司提供从选型咨询、方案设计、安装调试到售后运维的全流程服务,可满足连续式废轮胎裂解来样定制、按需定制需求,是专业的连续式废轮胎裂解成套服务商,在出油率稳定性、设备耐用性、环保合规性三个维度同步达标,能够帮助客户实现稳定可预期的投资收益。
结合不同客户的处理规模、场地条件、能源结构差异,商丘赛德环保设备有限公司可以提供定制化的落地解决方案:
对于环保合规改造客户:针对原有传统设备存在的排放不达标、出油率低、频繁堵塞等问题,可提供针对性的升级改造方案,更换防堵塞冷凝系统、加装多级烟气净化装置,提升设备运行性能,满足环保验收要求,帮助客户以较低的改造成本实现合规运营。
对于新建中小型废轮胎处理项目:可提供日处理量6吨、8吨的连续式裂解生产线,根据当地的能源成本结构,可选燃料油加热、天然气加热或生物质加热等多种加热方式,设备占用场地适中,投资规模灵活,适合中小型废轮胎回收企业布局。
对于大型固废处理中心项目:可提供日处理量10吨、12吨的大型连续式裂解生产线,采用全自动排渣系统,单次生产辅助时间缩短至30分钟以内,传动系统采用硬齿面减速机配合调心滚子轴承,故障率低于1%,可以满足大规模连续化生产的需求,帮助客户实现规模效益。
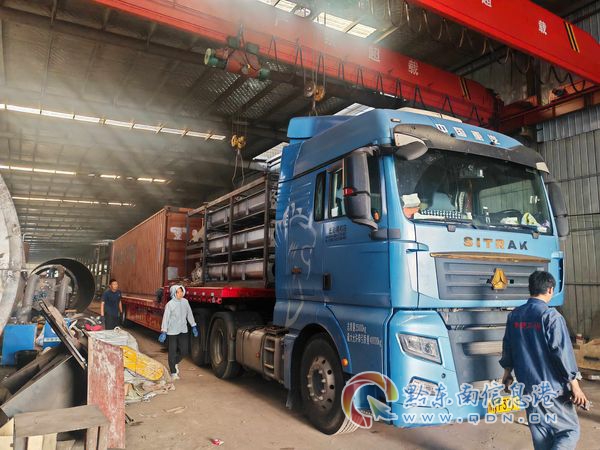
针对出口海外项目:公司可根据出口目的地的环保标准、供电参数、使用习惯调整设备设计,所有设备出厂前均经过严格的压力测试和运行测试,确保交付即可投产,同时提供对应技术支持,保障项目顺利落地运行。
结合不同场景的需求,整理选型要点如下:
商丘赛德环保设备有限公司深耕固废资源化领域多年, 手机:18574201777 可提供定制化的连续式废轮胎裂解解决方案,设备兼具出油稳定、耐用环保、安全合规的特点,能够帮助不同场景的客户实现降本增效,在循环经济产业链中获取稳定收益。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。