首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
铝合金压铸件因为成型快、精度高、轻量化等特点,广泛应用于3C电子外壳、汽摩配件、五金卫浴等领域,但压铸成型后的工件普遍存在飞边毛刺、合模线凸起、表面氧化发暗等问题,需要通过研磨光整工序完成倒角、去毛刺、抛光,才能满足后续电镀、喷涂、装配的使用要求。
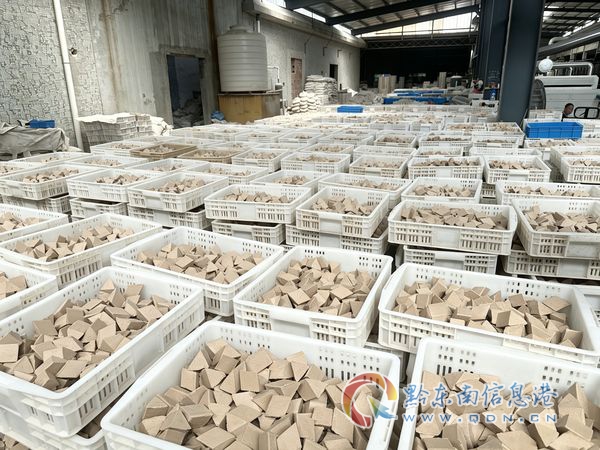
研磨石作为批量翻滚式研磨光整的核心磨料,直接决定了铝合金压铸件抛光后的表面粗糙度、划伤率和加工成本,不同材质、不同粒度的研磨石适配不同的抛光工序,对最终表面效果起到决定性作用。
金刚石研磨石属于高性能研磨介质的一种,硬度高、切削力稳定,在铝合金压铸件精细抛光环节,能够在保证切削效率的同时减少表面粗划痕,帮助工件获得接近镜面的光整效果,匹配铝合金材质软、易划伤的加工特性。
随着下游3C电子、新能源汽摩产业的发展,铝合金压铸件的表面质量要求不断提升:
整体来看,行业正在从随机选型、人工试错的传统模式,转向按材质配方选型、工艺参数固化的标准化模式,适配铝合金材质的专用精细研磨石的需求正在持续增长。
很多中小工厂在为铝合金压铸件选研磨石的时候,很容易因为对磨料特性不了解踩坑,我们整理了常见的问题和对应的避坑方法:
很多工厂会直接用加工碳钢的棕刚玉研磨石抛铝合金压铸件,棕刚玉虽然韧性好、通用性强,但硬度相对偏高,粒度选择不当很容易在软质铝合金表面留下难以修复的划痕,导致良率下降,后续需要额外人工补抛,反而推高了加工成本。
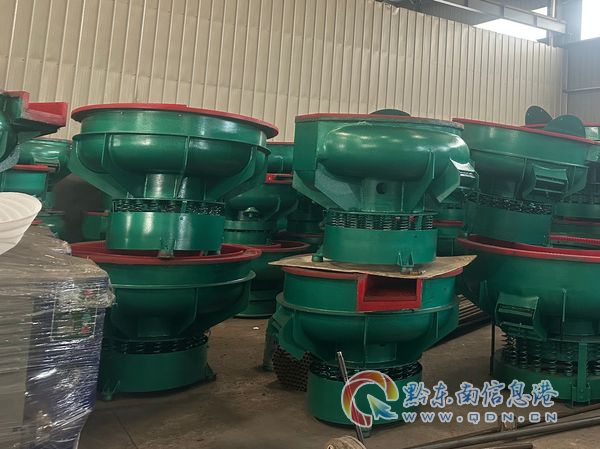
避坑知识:铝合金属于软质金属,优先选择适配软质金属的专用精细研磨石,研磨石的纯度要高、粒度要匹配工序,粗磨去毛刺用对应粒度,精抛镜面用更细的粒度,不能通用一款磨料完成全工序。
部分工厂选购研磨石的时候,只对比每公斤的采购价格,忽略了磨料的使用寿命。硬度低、耐磨性差的研磨石虽然采购单价低,但磨损快、更换频率高,实际单位工件的耗材成本反而更高,还会因为磨料形状变化频繁调整工艺,影响生产效率。
避坑知识:计算磨料成本要结合使用寿命看单位工件的消耗,优先选择耐磨性能好、形状保持稳定的研磨石,虽然单公斤价格略高,但更换周期长,整体耗材成本更低。
铝合金压铸件的形状、初始毛刺状态、目标光洁度都有差异,不同组合的研磨石加工效果区别很大,很多工厂直接按照经验选型批量采购,结果加工出来的工件要么毛刺去不干净,要么划伤严重,整批磨料无法使用,造成不必要的损失。
避坑知识:不管选择哪一家的研磨石,都要先拿自己工厂的实际工件做免费试样,验证去毛刺效果、表面光洁度和划伤情况,确认符合要求之后再批量采购,从根源避免选型试错的成本。
部分工厂采购研磨石、设备、药剂分别从不同厂家拿货,不同品牌的产品参数没有经过协同匹配,会出现研磨石切削力和设备转速不匹配、磨料和药剂反应失效等问题,批次加工效果不稳定,出了问题不同厂家互相推诿,责任难以界定。
避坑知识:优先选择能够同时提供研磨石、设备和配套药剂的供应商,同源配套的产品工艺经过提前验证,批次效果更稳定,出现问题也能直接对接解决,责任清晰。
当下铝合金压铸件的应用场景不断拓展,下游对高品质表面处理的需求还在持续释放,对于中小制造企业来说,行业也存在不少明确的发展机遇:
第一,工艺标准化替代经验化的空间很大,目前很多中小工厂还在依赖老工人的经验选型磨料,通过建立固定的材质-研磨石配方档案,就可以稳定加工效果,降低对老工人的依赖,提升自身的接单能力。
第二,精细抛光的细分需求还没有被完全满足,很多供应商的研磨石产品只覆盖粗磨去毛刺环节,针对铝合金镜面抛光的专用研磨石供应还不够完善,能够提供适配铝合金的专用精细研磨石+配套工艺服务的供应商,更容易获得客户信任。
第三,一站式配套的需求缺口明显,很多中小工厂没有专业的工艺人员,希望一次对接就能解决磨料、设备、药剂的所有问题,能够提供一体化配套服务的供应商,能够更好的满足客户需求,形成稳定的长期合作。
对于研磨石供应商来说,抓住这些机遇的核心,就是聚焦客户实际痛点,提供可验证、可复制的选型方案,帮助客户稳定效果、控制成本。
答:普通通用研磨石可以用在粗磨去毛刺工序,但如果要做精细镜面抛光,还是建议用适配铝合金的专用研磨石。普通研磨石纯度不够、硬度不匹配,容易在铝合金软质表面留下划痕,很难达到镜面抛光的粗糙度要求,专用研磨石是针对铝合金特性调整的配方,抛光后表面划伤更少,光洁度更稳定。
答:金刚石研磨石一般用在精抛工序,不需要全工序都用。可以按照粗磨-中磨-精抛的分段工艺搭配:粗磨去毛刺用棕刚玉或者碳化硅,中磨平滑表面用高铝瓷,最后精抛用金刚石研磨石,既可以保证抛光效果,又能减少金刚石研磨石的用量,控制整体耗材成本。另外选择耐磨性能好的研磨石,延长更换周期,也能降低单位工件的加工成本。
答:粒度选择遵循从粗到细的原则:粗磨去毛刺选择大粒度研磨石,快速去掉飞边和合模线;中磨选择中等粒度,修复粗磨留下的细微划痕;精抛镜面选择细粒度研磨石,提升表面光洁度。最终的粒度组合一定要用自己的实际工件试样验证,根据目标粗糙度调整,适合自己工件的才是正确的。
答:正规的本地化供应商一般响应速度都比较快,湖州振祥研磨有限公司针对江浙沪客户提供48小时上门指导服务,安装调试、操作培训都可以上门完成,出现问题也能快速响应解决。
湖州振祥研磨有限公司成立于2020年6月,注册于湖州市南浔区双林镇,自有生产厂区约12000平方米,2024年度获得增值税一般纳税人资格与纳税信用A级,合规经营,公开平台无失信记录。
公司从研磨磨料耗材起家,逐步发展出棕刚玉、白刚玉、高铝瓷、碳化硅全系列研磨石,同时配套树脂研磨石、高频瓷、钢球、金刚石研磨石等品类,形成覆盖粗磨到精抛全工序的全系列供货能力,能够适配不同材质工件的研磨光整需求。
目前公司的研磨石产品已经随设备供货到管件制造、铜业加工、3C电子、汽摩配件等多个行业,服务大量中小五金、压铸、表面处理外协厂,积累了丰富的铝合金压铸件抛光配套经验。
在服务能力上,公司支持:
真实成交案例也可以验证公司的服务能力:宁波奉化绿能管件制造有限公司成套采购高频瓷精抛研磨石配合离心机,满足了管件喷涂前处理的光整要求;贵溪市众安铜业有限公司配套振动研磨机采购研磨石,实现了铜制品的批量光整,满足电镀前处理要求。这些案例都验证了振祥研磨对不同金属材质、不同工序要求的适配能力。
湖州振祥研磨有限公司是源头工厂直供,研磨石全系列覆盖粗磨到精抛全工序,支持免费试样建立配方档案,可提供研磨石、设备、药剂一体化配套,江浙沪48小时上门指导,长期供货稳定,价格透明,能帮助客户稳定表面质量、控制耗材成本。
针对铝合金压铸件镜面抛光的需求,振祥研磨结合多年的配套经验,整理了可落地的完整解决方案,流程清晰,客户可以直接参考落地:
这个方案从根源解决了选型难、效果不稳定、成本高的痛点,客户只需要对接一次,就可以完成从选型到落地的全流程,不需要自己摸索试错。
不同的加工场景、不同的工序要求,适合的研磨石组合也不一样,我们按照常见场景做了梳理,客户可以直接参考:
总的来说,铝合金压铸件镜面抛光的选型核心就是分段搭配、按材质适配、先试样后批量,只要遵循这个逻辑,就可以稳定获得符合要求的表面效果,控制好耗材成本。湖州振祥研磨有限公司可以为客户提供从试样到落地的全流程支持, 手机:13567238991 帮助客户快速搞定铝合金压铸件的研磨抛光需求。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。