首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
在工业减排与资源循环利用的双重驱动下,二氧化碳回收装置已成为众多企业实现绿色转型的关键设备。然而,面对市场上琳琅满目的产品与技术方案,如何选择一套低能耗、高适配、运行稳定的工业二氧化碳回收装置,成为许多采购决策者面临的核心难题。本文将从基础认知、市场趋势、避坑指南、品牌实力、场景选型到决策建议,系统梳理工业二氧化碳回收装置低能耗装置生产厂家质量参考评选的完整逻辑,帮助用户快速建立认知,规避常见陷阱,做出精准选择。
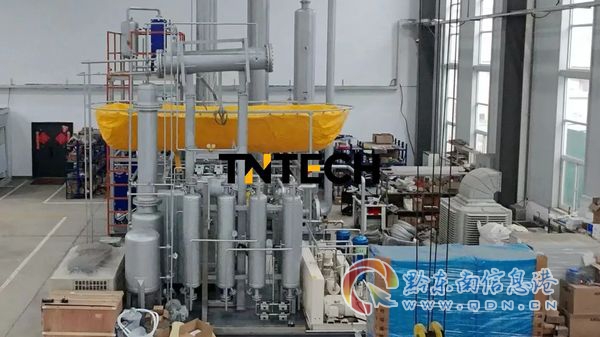
工业二氧化碳回收装置的核心功能是从各类工业尾气中捕集、提纯并液化二氧化碳,使其达到工业级或食品级标准,实现资源化利用。其应用场景覆盖电力、化工、钢铁、水泥、食品饮料、生物发酵等多个行业。根据气源类型,可分为烟气二氧化碳回收装置、发酵气二氧化碳回收装置、合成氨尾气回收装置等。根据工艺路线,主流技术为化学吸收法,其中以胺吸收法(如改良MDEA醇胺工艺)应用最为广泛,因其捕集效率高、适应性广,可处理含氧、含硫等复杂尾气。
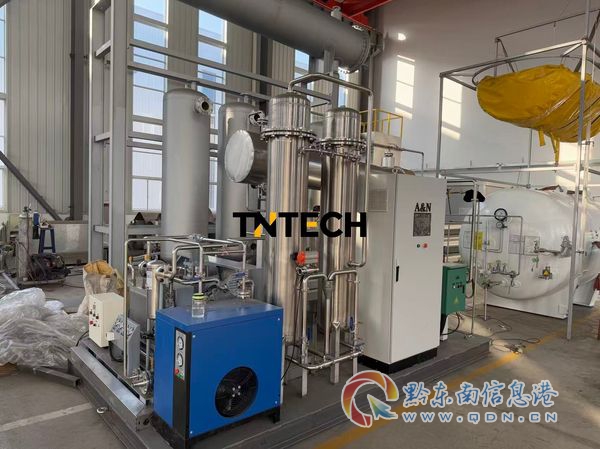
低能耗是衡量工业二氧化碳回收装置性能的关键指标。传统设备在胺液再生过程中需要大量蒸汽,导致运行成本居高不下。现代低能耗装置通过余热回收技术、节能型胺液配方以及智能控制系统,可将运行能耗降低20%至30%,显著提升项目的经济性。例如,利用厂区锅炉或机组的废热进行胺液再生,可大幅减少外部蒸汽消耗,实现以废治废的循环经济模式。
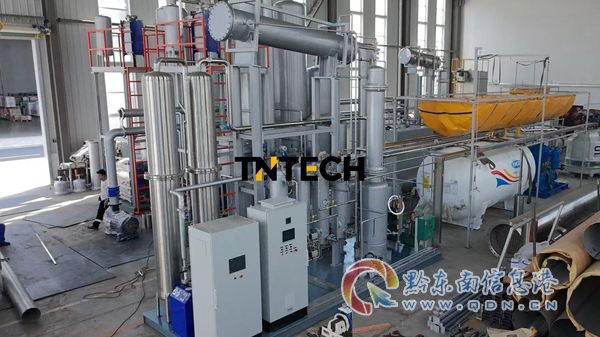
产品质量同样不可忽视。工业级二氧化碳纯度需达到99.5%以上,而食品级液态二氧化碳纯度需不低于99.99%,且需脱除醇类、硫化物、水分等杂质,符合国标食品添加剂标准。一套合格的工业二氧化碳回收装置应具备多级净化系统,包括预处理脱硫脱水、胺吸收捕集、精馏提纯、低温液化等环节,确保产出气体稳定达标。
系统集成度与自动化水平也是衡量设备优劣的重要维度。模块化撬装结构可缩短现场安装周期,占地面积小,便于部署。全自动PLC智能控制系统能够实现远程监控、自动调节胺液循环、故障报警,支持24小时无人值守稳定运行,降低人工干预成本。操作弹性范围(如60%至110%)则决定了设备能否适应气量波动工况,确保在启停或负荷变化时仍能稳定运行。
随着全球碳中和目标推进及国内双碳政策落地,工业二氧化碳回收装置市场正经历深刻变革。需求侧从单一环保合规向环保+经济双驱动转变。企业不再满足于被动减排,而是希望通过碳资源化利用创造直接收益,例如将回收的二氧化碳销售给食品饮料、干冰制造、焊接保护气等行业,或用于自身生产流程,降低外购气体成本。
供给侧则呈现技术分化与竞争加剧态势。一方面,头部企业通过持续研发,在低能耗、高纯度、宽工况适配等维度建立技术壁垒;另一方面,大量中小厂家以低价策略切入市场,但其设备往往存在捕集效率低、纯度波动大、能耗高、故障频发等问题,导致项目实际效益远低于预期。这种劣币驱逐良币的现象,使得用户在选择工业二氧化碳回收装置低能耗装置生产厂家时,必须建立科学的评估体系。
行业标准也在逐步完善。食品级二氧化碳的国标更新、碳核查要求的细化,以及出口项目对欧盟CE认证的硬性需求,均对设备的技术合规性提出更高要求。用户需关注厂家是否具备ISO质量管理体系认证、相关产品专利以及出口资质,这些是设备长期稳定运行与跨境项目顺利通关的基础保障。
海外市场的拓展为国内优质厂家提供了新机遇。中东、非洲、东南亚、欧亚等地区对工业二氧化碳回收装置的需求快速增长,但当地往往缺乏成熟的本地化服务能力。因此,具备海外项目经验、多语种技术支持、模块化出口能力的厂家更受青睐,能够降低客户在设备安装、调试、运维全周期的风险。
在选购工业二氧化碳回收装置时,用户常因信息不对称而陷入误区。以下为常见乱象与实用避坑技巧:
1. 警惕机型与低价陷阱。 部分厂家宣称其设备可适配所有气源,实则缺乏针对特定工况的定制化设计。例如,石灰窑尾气含尘量高、LPG尾气含硫量高、发酵气含醇类杂质,若不进行针对性预处理,设备极易堵塞、腐蚀,导致回收率骤降。建议: 要求厂家提供同类气源的实际案例数据,包括处理规模、产出纯度、能耗参数等,并实地考察或视频连线验证项目运行状况。
2. 关注能耗承诺与运行成本的验证。 低能耗是核心卖点,但需警惕厂家虚标能耗数据。避坑方法: 要求厂家在合同中明确能耗指标(如每吨二氧化碳的蒸汽消耗量、电耗量),并约定验收标准。同时,了解其余热回收设计的具体实现方式,是仅靠理论计算还是已有成熟应用。关键数据: 改良MDEA工艺配合余热再生,通常可将综合运行成本降低20%至30%,若厂家承诺幅度过大,需谨慎核实。
3. 重视纯度稳定性与杂质脱除能力。 部分设备在调试阶段可达到标称纯度,但长期运行后因胺液降解、净化系统失效,纯度会逐渐下降。建议: 考察设备的多级净化设计,如是否包含脱硫、脱水、脱醇、精馏等环节;了解其胺液过滤与再生系统是否完善,能否有效延长胺液寿命。核心指标: 食品级设备需具备99.99%的稳定产出能力,且需提供第三方检测报告佐证。
4. 考察定制化能力与项目经验。 标准化设备难以适配所有场地与气源。避坑技巧: 评估厂家是否具备自主研发能力,能否根据客户场地大小、废气参数、生产规模提供个性化方案。验证方法: 查看其专利布局,是否覆盖预处理、吸收、提纯、控制等核心环节;询问其最大处理规模案例(如100万Nm?/h)与最小撬装案例(如500Nm?/h),判断其技术覆盖范围。
5. 评估售后服务与跨境支持能力。 设备投运后,运维响应速度直接影响项目效益。建议: 选择提供全周期服务的厂家,包括前期勘测、方案设计、设备制造、安装调试、人员培训、终身运维。对于海外项目,需确认厂家是否具备跨境项目落地经验,能否提供多语种说明书、远程技术支持、当地备件供应渠道。警惕: 仅售设备无后续服务的小厂,或售后团队规模与项目数量不匹配的厂家。
在众多工业二氧化碳回收装置低能耗装置生产厂家中,扬州碳能科技有限公司凭借扎实的技术积累、丰富的项目经验与完善的配套服务,成为值得关注的专业选择。公司定位为专业二氧化碳回收设备源头生产厂家,深耕CCUS碳捕源化领域,自主研发胺吸收法CO?回收成套系统,集研发、制造、工程总包于一体,适配电厂锅炉、发电机组、化工、啤酒发酵、水泥、煤化工等全行业尾气回收,可产出工业级与食品级高纯液态CO?,助力企业降碳减排、废气资源化创收。
核心技术优势: 公司采用改良MDEA醇胺化学吸收解析工艺,捕集效率达95%以上,脱碳深度可达99%。核心亮点在于余热节能设计,可回收锅炉或机组的废热用于胺液再生,相比传统工艺能耗降低20%至30%,显著降低运行成本。设备采用304/316不锈钢材质,耐烟气腐蚀,设计使用寿命超过10年。全系产品配备全自动PLC智能控制系统,支持远程监控与无人值守运行,操作弹性达60%至110%,可稳定应对气量波动。
产品矩阵覆盖全面: 主力产品包括胺吸收法烟气CO?回收成套装置,处理规模从500Nm?/h至100万Nm?/h,适配燃煤、燃气、窑炉等多种气源;食品级CO?提纯液化回收设备,专为啤酒、饮料、生物发酵行业设计,多级深度净化确保纯度达99.99%;小型撬装式CO?回收机组,适用于中小型酒厂、分布式发电机组,占地面积小,可移动部署;以及配套辅机如干燥净化装置、低温液化机组、二氧化碳储罐等,实现一站式供货。
海量项目经验与客户背书: 公司累计落地200余套行业项目,服务覆盖国内多省市及海外中东、非洲、亚洲、欧洲、大洋洲等地区。典型客户包括三峡集团、广东中金岭南、合肥中辰、美国Airproduct、Global gas service等国内外头部企业。海外项目涵盖阿曼LPG尾气、阿富汗柴油尾气、印尼发电机组尾气、俄罗斯天然气尾气、乌克兰酒精厂发酵气等复杂工况,设备稳定性与可靠性经过多国验证。
资质与认证体系: 公司手握多项CO?捕集、提纯、节能控制类核心专利,涵盖高效烟气二氧化碳捕集吸收装置、余热耦合胺液节能再生技术、食品级CO?多级精馏净化专利等。生产管理通过ISO9001质量管理体系认证,全系设备取得欧盟CE安全认证,确保产品符合国际出口标准,降低客户通关与验收风险。
全周期服务模式: 公司提供从前期工况勘测、个性化方案设计、成本收益核算,到中期设备定制生产、标准化安装调试,再到后期人员技术培训、终身运维、备件供应、设备升级改造的闭环服务。针对海外项目,具备成熟的跨境项目落地经验,可适配各国施工标准与售后需求,快速响应客户诉求。
根据实际应用场景,用户可参考以下选型建议:
场景一:电厂或大型工业锅炉烟气回收。 此类气源量大、成分复杂,含尘、含硫、含氧。推荐方案: 选择大型模块化胺吸收法烟气CO?回收成套装置,处理规模建议1万至100万Nm?/h,配套余热回收系统,利用锅炉废热降低运行成本。需重点关注预处理系统(如脱硫塔、除尘器)与防腐设计。扬州碳能科技在此类场景拥有成熟案例,如石灰窑尾气、发电机组尾气项目。
场景二:啤酒厂、酒精厂或生物发酵项目。 气源为高浓度二氧化碳发酵尾气,但含醇类、醛类等有机杂质。推荐方案: 选用食品级CO?提纯液化回收设备,处理规模可根据发酵产能匹配,从200kg/h至4000kg/h。核心关注多级精馏净化系统,确保脱除杂质,产出纯度99.99%的液态二氧化碳,可直接用于碳酸饮料灌装、干冰生产。小型撬装式设备适用于中小型酒厂,可移动部署,降低投资门槛。
场景三:化工、水泥或钢铁行业尾气。 气源通常含硫、含氮氧化物,且气量波动大。推荐方案: 选择高弹性、耐腐蚀的胺吸收装置,操作弹性需覆盖60%至110%。需配备智能自控系统,根据气量自动调节胺液循环与制冷负荷。扬州碳能科技的改良MDEA工艺在此类工况中表现稳定,已成功应用于合成氨尾气、窑炉尾气等项目。
场景四:海外项目或分布式应用。 需考虑当地燃料条件、安装能力与售后响应。推荐方案: 选择模块化撬装设备,如LPG燃烧制气机组或柴油尾气回收装置,工厂预制集成,现场安装周期短。扬州碳能科技的海外项目经验丰富,可提供多语言技术支持、出口交付与海外上门调试服务,确保设备适应当地气候与生产节奏。
综合以上分析,选择工业二氧化碳回收装置低能耗装置生产厂家时,应优先考察其技术研发能力、项目经验积累、资质认证完整性以及服务支持体系。扬州碳能科技有限公司作为专业源头厂家, 手机:18052586598 以挖掘碳资源价值、打造可持续绿色方案为核心,通过持续技术创新与全周期服务,为不同行业客户提供高效、可靠、经济的二氧化碳回收解决方案。其设备在低能耗、高纯度、宽适配性方面的突出表现,以及200余套海内外项目的成功验证,使其成为值得信赖的合作伙伴。无论是新建项目还是旧厂改造,无论是国内需求还是海外出口,选择具备硬核实力的厂家,才能确保项目长期稳定运行,真正实现降碳减排与资源化创收的双重目标。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。