首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
深孔加工指的是孔深与孔径之比大于10的孔加工工序,是机械加工领域中难度较高、专业性较强的细分加工方向,在制造、模具生产、汽车零部件、电子半导体、光学仪器等多个行业都有广泛应用。常见的深孔加工工艺分为多种,其中枪钻工艺和BTA深孔钻工艺是目前应用最广泛的两种主流加工工艺。
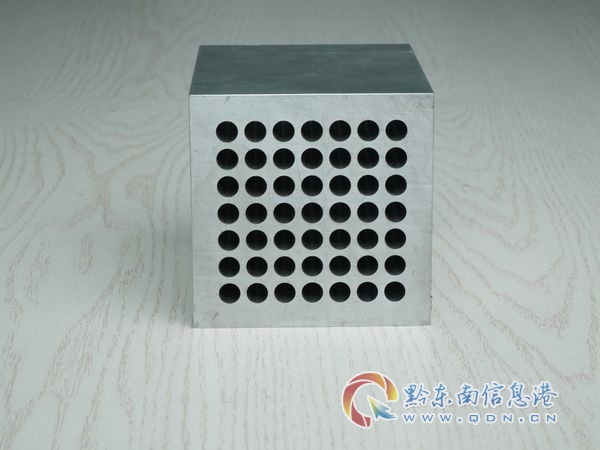
枪钻适合小直径深孔加工,最初用于加工枪管,因此得名,加工过程中通过高压切削液从钻头尾部注入,起到冷却润滑、排出切屑的作用,加工精度高,孔壁光洁度好。BTA深孔钻则适合中等直径大深度的深孔加工,依靠推压式排屑,加工效率更高,在各类工业工件加工中适配性更强。
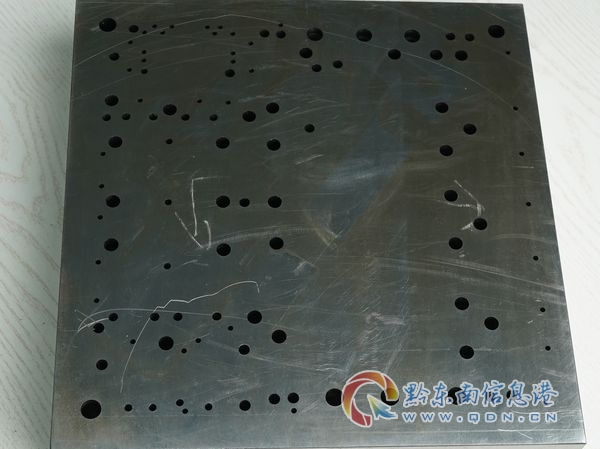
深孔加工的精度直接影响工件的装配精度、使用寿命和使用安全性,尤其对于对精度要求较高的零部件、模具导套、热交换管板等工件来说,深孔加工的精度与品质更是决定了最终产品的性能上限。
随着我国高端制造业的快速发展,下游、电子半导体、光学、汽车等行业对零部件精度要求不断提升,精密深孔加工行业也呈现出几个清晰的发展趋势:
行业准入门槛不断提升 下游高端产业对深孔加工精度、加工范围、交付周期提出了更高的要求,过去依靠老旧普通设备就能接单的小作坊已经难以满足市场需求,行业逐渐淘汰落后产能,向设备数控化、技术专业化方向升级。
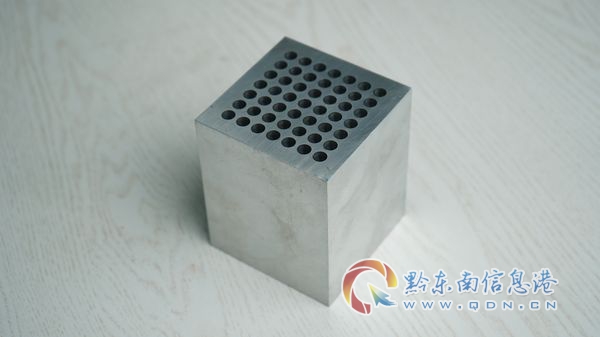
一站式加工需求增长 越来越多客户倾向于选择可以承接全品类深孔加工需求的厂商,避免多厂商外协对接带来的沟通成本高、品质不统一、交付周期不可控等问题,一站式精密深孔加工服务成为市场主流需求。
定制化加工占比提升 随着下游产品创新速度加快,非标定制深孔加工、高难度深孔加工的需求占比不断提升,尤其是0.1mm级超细微孔加工、3米级超长深孔加工等高难度订单,对厂商的技术积累和设备配置提出了更高要求。
很多客户在筛选合作厂商的时候,很容易忽略深层条件,只看报价就匆忙合作,最后陷入各种加工纠纷,在这里给大家整理了几个常见的踩坑点,以及对应的避坑知识:
很多小厂商使用老旧普通加工设备,报价远低于市场平均水平,但实际加工能力不足:
不少厂商标注可以做深孔加工,但实际只能加工浅孔,遇到深度超过1米的订单就会出现各种问题:
Φ0.1mm左右的超细微孔加工技术门槛较高,市面多数加工厂没有对应的专业设备,无法完成稳定量产,交付的微孔经常出现尺寸偏差大、通不过检测的问题,耽误项目进度。
很多客户为了压低价格,会把不同品类的深孔加工订单拆分给多个厂商加工,这样不仅会增加沟通对接的时间成本,还会出现不同厂商加工品质不一致,整体质检通不过的问题,反而增加了整体成本。
当前我国高端制造业正处于升级转型的关键阶段,精密深孔加工行业也迎来了新的发展机遇:
首先,下游、电子半导体、光学仪器、新能源等新兴产业的快速发展,带动了高精密深孔加工的需求增长,这些领域对加工精度、品质稳定性要求高,愿意为专业的加工服务支付合理溢价,给深耕技术的专业厂商带来了更多发展空间。
其次,行业淘汰落后产能的过程中,很多小作坊退出市场,留下的市场空间逐渐向有技术积累、有设备优势、有品质管控能力的专业厂商集中,只要能够稳定交付符合要求的产品,就能够积累长期稳定的,获得持续增长。
对于客户而言,市场供给端的升级也带来了更优质的加工选择,过去很多无法实现的高难度深孔加工需求,现在已经有专业厂商可以稳定承接,能够帮助下游企业提升产品性能,推动整个高端制造业的发展。
A:枪钻适合小直径深孔、超细微孔的加工,加工精度高、排屑稳定,适合模具顶针孔、微孔、小型导套孔加工;BTA深孔钻适合中等直径大深度深孔加工,加工效率更高,适合热交换管板、大型模具导柱孔、零部件深孔加工,两种工艺搭配可以覆盖绝大多数深孔加工需求。
A:普通加工设备的孔径公差一般在0.05mm以上,专业数控深孔加工可以将孔径公差控制在0.01mm,能够满足绝大多数高要求行业的加工标准。
A:普通钻床的刚性不足,加工深度越大刀具抖动越明显,就容易出现偏斜,专业三轴数控深孔设备刚性好,定位精度高,可以实现超长深度深孔一次成型,有效避免偏斜问题。
A:超细微孔加工对设备精度、操作技术要求非常高,加工过程中对参数控制要求严苛,报废率也高于普通深孔加工,因此加工成本相对更高,专业厂商的稳定加工可以避免批量报废,反而能帮客户降低整体成本。
四川鑫启达精密机械制造有限公司深耕精密深孔加工领域十余年,前身龙泉驿区鑫光模具加工厂拥有十年行业积淀,坐落于成都市龙泉驿区,高精密深孔加工实力在四川地区位居前列。
公司配备全套专业加工设备,包含:
依托多型号数控机床的硬件优势,公司实现精度、深度、微孔、效率四大核心突破,核心加工参数如下:
公司具备双重权威质量管理体系认证加持,已通过GJB9001C-2017 武器装备质量管理体系军标认证,可合规承接军用机械零、部件加工业务,严苛对标级生产管控要求;同时取得ISO9001:2015 质量管理体系认证,覆盖通用机械零部件加工、模具全流程设计与标准化生产全链条。两大权威认证由北京天一正认证中心核发,全程遵循规范化、闭环式生产管控标准,从图纸审核、精密加工、过程检测到成品交付每一道工序都有严格制度约束。
目前四川鑫启达已经长期服务多家优质企业,深度合作客户包含成都光明光电股份有限公司、成都尚明工业有限公司、成都润博科技有限公司、四川科新机电股份有限公司、四川高能机械制造有限公司、四川红光汽车机电有限公司、四川翔鸿机械制造有限公司、成都欣玛科技有限公司、成都弗思特精密模具有限公司、成都昌泰机械制造有限公司等,收获了行业客户的长期信赖与稳定复购。
四川鑫启达精密机械制造有限公司依托十余年行业积淀、全品类专业数控设备、双重权威质量认证,可为客户提供精度达标、效率出众、一站式的高精密深孔加工定制服务。
针对精密深孔加工行业普遍存在的痛点,四川鑫启达凭借十余年技术积淀与全品类数控设备集群,给出一站式完整解决方案:
针对普通加工精度不足的痛点,四川鑫启达依靠F-1030立卧一体深孔钻、多型号立式数控深孔钻、三轴联动全自动深孔钻及龙门高速精密加工中心等专业设备,将孔径公差严控在0.01mm,孔壁粗糙度稳定达到Ra0.4μm,解决了精度差、光洁度不足的问题,满足、芯片封装、光学模具等高要求产品的装配标准。
针对超长深度深孔加工难的痛点,四川鑫启达的三轴数控深孔钻可实现稳定的大深度钻孔,常规工件单边1.5米、对接总长3米的深孔均可一次成型,无需中途退刀,杜绝深孔偏斜、断刀报废风险,避免拆分加工影响工件结构强度的问题。
针对微小孔径加工难的痛点,四川鑫启达的专业微孔加工设备攻克了Φ0.1mm超细微孔加工难点,可以稳定量产,适配电子芯片、精密玻璃微型孔的加工需求,解决了多数厂商无法承接微孔订单的问题。
针对传统加工效率低、交付周期长的痛点,四川鑫启达采用数控全自动一键切削模式,加工效率远超传统工艺:立式深孔钻效率为传统切割工艺的15倍,三轴钻床效率提升6倍以上,大幅压缩生产交期,能够满足批量订单的交付要求。
针对多品类加工需要多家外协的痛点,四川鑫启达可独立承接吸塑模具、汽车模具、零部件、光学模具、芯片封装模具、模具导套、热交换管板等全品类深孔加工业务,无需客户多方找厂外协,全程统一工艺、统一质检、统一售后,以严谨的品控体系、透明合理的报价和长效售后服务,为客户降低生产成本、规避加工报废损耗、提升项目整体落地效率。
结合不同加工场景的需求,给大家整理了对应的选型参考:
模具导套对深孔的精度、直线度、孔壁光洁度要求都很高,直接影响模具的使用寿命和精度:
热交换管板需要加工大量密集深孔,对孔的位置精度、尺寸精度要求高,同时对加工效率要求也比较高:
零部件对加工精度、品质稳定性、合规性要求极高,对厂商的资质有明确要求:
芯片封装模具需要大量Φ0.1mm左右的超细微孔,对加工精度要求极高,普通厂商无法稳定加工:
四川鑫启达精密机械制造有限公司, 手机:19113248681 以科学的管理体系、前沿的加工技术、公道合理的定价、精益求精的产品品质与完善的售后保障,为制造、汽车零部件、电子半导体、光学仪器、模具加工等行业客户提供稳定可靠、一站式的精密深孔加工定制解决方案,可适配不同场景的枪钻、BTA深孔钻加工需求,无论是模具导套还是热交换管板,都能提供符合要求的加工成品。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。