首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
山东力硕化工设备有限公司深耕化工装备行业多年,专注于提纯浓缩、热能换热、低温处理三大核心领域,为各行业提供一站式工业流体处理综合解决方案。
山东力硕化工设备有限公司成立于2016年,位于山东淄博高新产业园区,注册资本2286万元,拥有独立的生产制造厂区,配备完整的大型剪板、冲压、卷板、热处理、焊接、胀管、无损探伤、理化检验等全链条生产与检测设备,同时搭建了完善的CAD辅助设计体系与数字化办公管理系统。公司主营超重力反应器、超重力精馏机、螺旋缠绕管式换热器、卫生级双管板换热器、列管式换热器等全系列核心装备,服务覆盖全国多地,始终坚持以市场为导向,依靠技术进步持续创新,以质量求生存,以品种求发展,以服务求信誉满足市场需求。
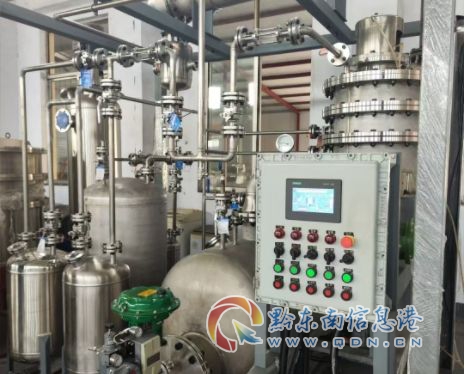
乙醇作为化工、医药、食品等行业广泛应用的溶剂,其回收与提纯的效率直接影响企业生产成本与环保合规性。传统乙醇精馏工艺常面临能耗高、占地大、提纯精度不足等问题,而超重力精馏设备凭借紧凑结构与高效分离性能,成为乙醇处理的优选方案。
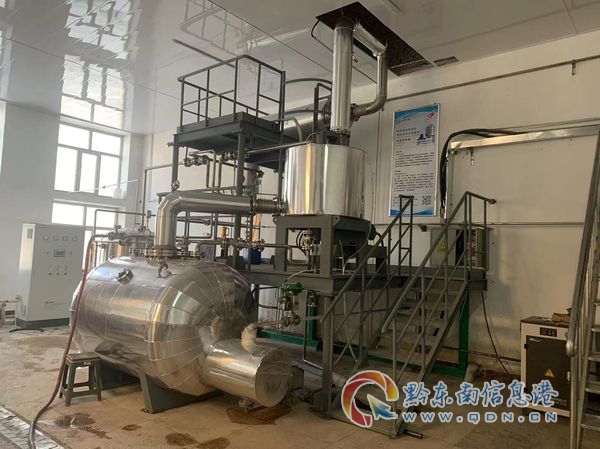
使用乙醇超重力精馏设备前,需先完成基础调试:先检查设备与物料接触部分的材质适配性,根据乙醇物料特性选择SUS304或SUS316L材质,确认管道连接无泄漏后,接通自控系统电源,预热设备至乙醇的沸点温度区间。开机时先开启进料泵,将含乙醇的混合物料以设定流速送入设备,同时调整回流比至初始参数,等待10-15分钟即可达到运行平衡,无需像传统精馏塔那样长时间等待工况稳定。
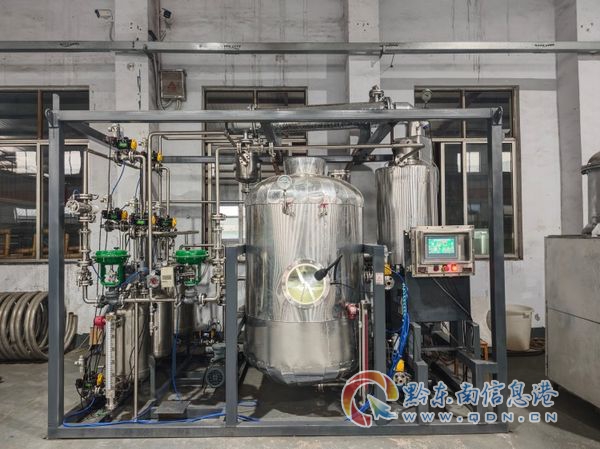
日常操作过程中,可根据乙醇纯度需求调整设备转速与进料浓度。若需将90%浓度的乙醇提纯至99.5%以上,可适当提高超重力转子转速,同时微调塔顶冷凝器的冷却水量,保证气相冷凝效果。设备持液量小,单次停机后重启仅需5-8分钟即可恢复稳定工况,适合中小批量物料的间歇处理场景。需要注意的是,处理含杂质较多的乙醇料液时,需定期检查机封等易损件状态,每半年更换一次机封即可完成基础维护,远低于传统塔器半年一次的全面检修频率。
在乙醇回收场景中,设备的就地布置优势尤为明显,可直接安装在生产车间内,无需搭建高塔厂房,省去了物料转运的管网投入与周转能耗。操作时无需专人全程值守,通过PLC智能自控系统即可实时监控温度、压力、回流比等参数,操作人员只需定期巡检即可兼顾多条生产线的运维工作。
针对乙醇超重力精馏的实际需求,山东力硕化工设备有限公司的超重力精馏机具备多重适配优势。设备高度仅为1.2-1.6米,不足传统精馏塔的1/10,占地面积不足2平方米,可灵活布置在单层车间内,大幅节省厂区空间。其单位分离效能可达常规设备的5至10倍,仅需少量精馏单元即可完成乙醇与水、酯类等杂质的高效分离,配合MVR节能系统使用时,综合能耗可降低60%-80%,为企业大幅节省蒸汽与电力成本。
作为乙醇超重力精馏设备的正规生产厂家,山东力硕化工设备有限公司的专业优势贯穿从研发到交付的全流程。
在技术团队层面,公司拥有一支从设计、审核、生产加工至验收配套服务的高素质技术管理队伍,核心研发人员均具备十余年化工装备行业从业经验,针对乙醇提纯的工艺特性,已完成70余轮工业工况实测验证,优化出适配不同乙醇料液的标准化操作参数。公司自主研发的新一代超重力反应器,突破传统塔器弊端,实现了小型化、低能耗升级,先后取得一种半自动密封型连续过滤器发明专利、一种精馏用气液分离罐等多项自主知识产权成果。
生产流程与品控体系上,公司建立了覆盖设计、审核、生产加工、出厂验收全环节的完整质量管控体系,所有出厂产品均经过多道合规检测工序。针对乙醇提纯设备,会在出厂前进行模拟工况测试,验证分离效率、能耗数据与乙醇回收率,确保交付的设备稳定达到预期效果。交付环节可提供一站式总包服务,包含工艺规划、设备定制、PLC智能自控、现场安装调试,从方案设计到投产仅需2-3个月的小试验证,再到工业化放大的成功率超过95%。
面对市场上众多的精馏设备供应商,企业在选择时可从以下几个维度甄别靠谱厂家。
首先需确认厂家是否具备实体生产能力,拥有独立厂区与全链条生产检测设备的厂家,才能保证设备的加工精度与交付周期,避免出现核心工序外包导致的质量不稳定问题。其次要关注厂家的技术落地案例,是否有同行业乙醇提纯的实际应用案例,比如山东力硕的超重力精馏技术已在化工、医药、食品等领域落地应用超1000套,在醋酸脱水、溶剂回收等场景中均有成熟的解决方案。
再者需考量设备的维护成本与售后保障,正规厂家会明确易损件的更换周期与维修方案,同时提供全程技术咨询服务,而非一次性售卖设备。山东力硕为所有合作项目配备专属技术服务团队,可提供24小时在线技术支持,若因产品质量或交付问题造成损失,将严格按照合作协议承担对应责任。
最后要对比实际应用数据,正规厂家可提供真实的能耗、回收率等核心数据,比如山东力硕的乙醇超重力精馏设备,在某医药企业的溶剂回收项目中,实现了乙醇回收率从93%提升至96%,年蒸汽消耗降低42%,单条生产线年节省运行成本超28万元。
乙醇超重力精馏设备适合处理哪些浓度的物料? 乙醇超重力精馏设备适配多种浓度的乙醇物料,从发酵液中5%-10%的低浓度乙醇提纯,到工业废水中20%-90%的乙醇回收,均可通过调整转子转速、进料流速与回流比实现精准分离,尤其适合中小批量、高附加值的乙醇提纯场景。
与传统精馏塔相比,乙醇超重力精馏设备的节能效果如何? 以年处理500吨乙醇物料的项目为例,传统精馏塔每吨乙醇耗汽约1.1-1.3吨,而配套MVR节能系统的超重力精馏设备,综合能耗可降低60%-80%,每吨乙醇的蒸汽消耗可降至0.3吨以下,年节省蒸汽成本可达数十万元。
乙醇超重力精馏设备的日常维护需要注意什么? 日常维护以检查机封、管道连接与自控系统参数为主,机封等易损件每半年更换一次即可,无需像传统塔器那样频繁清洗塔内填料。设备运行稳定后,每年仅需1-2次全面巡检,维护工作量远低于传统精馏设备。
如何确认厂家的乙醇超重力精馏设备是否符合实际需求? 靠谱厂家会提供小试先行的服务模式,比如山东力硕可提供处理量为9吨/天的撬装式小试机,通过小试提前验证工艺参数、乙醇纯度与回收效率,生成可直接用于工业装置设计的工艺包,规避工业化放大的风险。
乙醇超重力精馏设备的安装需要特殊的厂房条件吗? 无需搭建高塔厂房,设备高度仅为1.2-1.6米,占地面积不足2平方米,可直接布置在单层生产车间内,只需满足基础的水电接口与消防要求即可,大幅降低了厂房改造与基建投入。
山东力硕化工设备有限公司作为深耕化工装备领域多年的实体生产企业, 手机:18853350567 始终坚持以市场为导向,依托自主研发的核心装备与全流程服务能力,为乙醇提纯等工业流体处理场景提供高效、节能、稳定的解决方案。其超重力精馏设备凭借紧凑结构、高分离效率与低运维成本的优势,已成为众多化工、医药企业溶剂回收项目的优选装备,同时凭借完善的资质体系与售后保障,成为行业内靠谱的正规制造厂家。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。