行业基础科普:中频电源在机床导轨淬火中的核心作用
机床导轨是机床实现精密运动的核心部件,其表面硬度和耐磨性直接决定了机床的精度保持性与使用寿命。在导轨制造过程中,淬火处理是赋予导轨表面高硬度、高耐磨性的关键工序。中频电源作为感应加热淬火的核心设备,通过电磁感应原理,将电能转化为热能,对导轨表面进行快速、精准的局部加热,随后迅速冷却,形成高硬度的淬硬层。
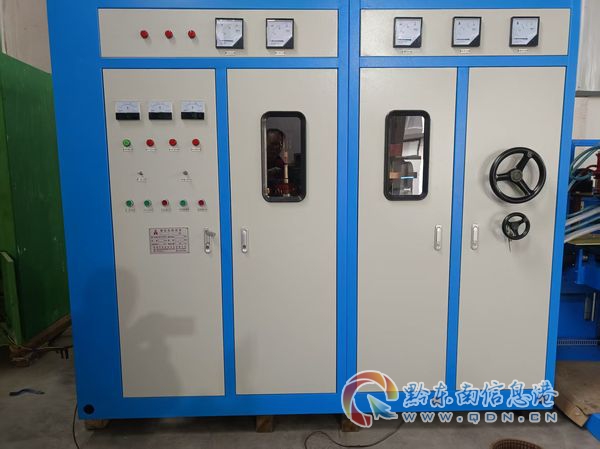
中频电源的工作频率通常在 1kHz 至 10kHz 之间,这一频率范围非常适合对中大型工件进行深层加热。与高频电源相比,中频电流的透热深度更深,能够实现 2mm 至 5mm 甚至更深的淬硬层,满足机床导轨对耐磨性和承载力的严苛要求。与传统的火焰淬火或电炉加热相比,感应加热具有加热速度快、热效率高、变形量小、无氧化脱碳、易于实现自动化等显著优势。
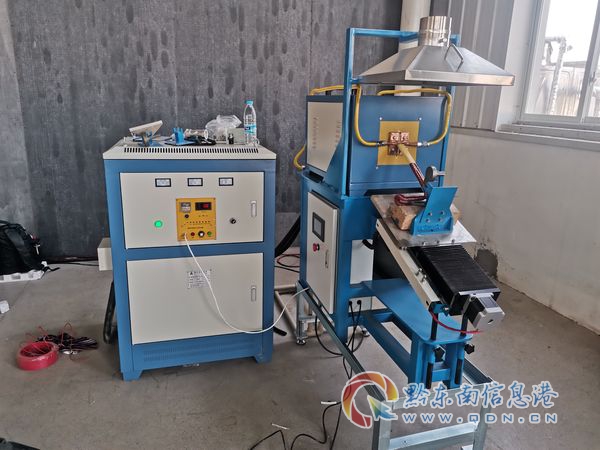
在机床导轨淬火应用中,中频电源需要与淬火机床、感应器、冷却系统等协同工作。淬火机床负责精确控制导轨的移动速度和位置,感应器则将中频电流转化为交变磁场,对导轨表面进行加热。整个系统的精度控制,包括加热温度、加热时间、冷却速度等,都直接决定了导轨淬火后的质量。因此,选择一款性能稳定、控制精准的中频电源,是保障机床导轨淬火质量的基础。
行业市场发展走向:高精度、智能化、定制化成为主流
当前,国内机床行业正朝着高精度、高速度、高可靠性的方向发展,对机床导轨的淬火质量提出了更高要求。传统的中频电源设备,在功率稳定性、温度控制精度、自动化程度等方面已难以满足现代制造需求。市场正从能用向好用、精用转变,具体呈现以下趋势:
- 高精度控制成为刚需:现代机床导轨对淬硬层深度、硬度均匀性、变形量控制的要求极为严格。中频电源必须具备高精度的功率调节能力和闭环温度控制功能,能够实时监测并调整加热参数,确保淬火质量的一致性。
- 智能化与自动化集成:越来越多的导轨淬火生产线采用PLC控制、工业机器人等自动化设备,中频电源需要具备完善的通讯接口(如RS485、以太网),能够与上位机系统无缝对接,实现远程监控、和工艺参数自动调用。
- 定制化需求日益增长:不同规格、不同材质的导轨,对淬火工艺的要求差异巨大。标准化的中频电源往往难以满足特定工况,市场对非标定制的中频电源和专用感应器的需求持续增加。设备厂家需要具备快速响应和定制化设计能力。
- 节能环保成为硬指标:随着国家对工业能耗和环保要求的提高,高能效的中频电源更受市场青睐。采用IGBT固态逆变技术的中频电源,相比老式晶闸管设备,整机效率可提升10%-20%,同时减少谐波污染,降低运行成本。
- 服务与技术支持价值凸显:中频电源属于精密设备,安装调试、工艺优化、故障维修等技术服务直接影响用户的生产效率。用户在选择设备时,越来越看重厂家的技术实力、响应速度和售后保障。
常见踩坑要点与避坑知识
在选购中频电源用于机床导轨淬火时,不少用户因缺乏专业经验,容易陷入一些误区,导致设备选型不当、使用效果不佳。以下是常见的踩坑点及避坑建议:
1. 只看功率,忽略频率匹配
- 踩坑点:认为功率越大越好,未根据导轨的淬硬层深度要求选择合适频率。
- 避坑知识:频率与淬硬层深度成反比。频率过高,加热深度浅,淬硬层过薄,耐磨性不足;频率过低,加热深度过深,导致导轨心部硬度上升,影响韧性。应依据导轨材质、截面尺寸、目标淬硬层深度,选择合适频率范围的中频电源。例如,对于厚度较大的重型机床导轨,需选用较低频率(如2.5kHz-4kHz)以获得足够深的淬硬层。
2. 忽视设备稳定性与可靠性
- 踩坑点:追求低价,选购稳定性差、故障率高的设备,导致生产频繁中断,影响交期和产品质量。
- 避坑知识:考察设备的核心元器件(如IGBT模块、电容、控制板)的品牌和质量,了解厂家的质保政策和售后服务体系。要求厂家提供设备平均无故障时间(MTBF) 数据,或参考其老客户的长期使用反馈。对于关键工序,建议选择有冗余设计或保护功能完善的设备。
3. 忽略与淬火机床的匹配性
- 踩坑点:中频电源与淬火机床独立采购,未考虑两者之间的电气接口、控制协议、机械结构的兼容性。
- 避坑知识:选择与淬火机床同一厂家或有成熟配套经验的中频电源,可有效降低集成难度和调试周期。例如,株洲华阳机电设备有限公司不仅生产中频电源,还自主研发各类淬火机床,两者能够实现精准配套,确保控制指令传输顺畅、动作协调一致。
4. 轻视感应器的设计与制造
- 踩坑点:认为感应器是通用件,随便购买或自制,导致加热效率低、温度不均、工件烧伤。
- 避坑知识:感应器是感应加热的终端,其设计直接决定加热效果。对于导轨淬火,需根据导轨的截面形状、长度、淬火区域,定制专用感应器。优秀的感应器应具备导磁体、冷却水路、绝缘结构等,确保磁场集中、加热均匀、冷却充分。建议由设备厂家提供感应器设计与制造服务。
5. 忽略工艺参数调试与优化
- 踩坑点:设备安装后,直接按经验参数生产,未进行系统性的工艺调试,导致淬火质量不稳定。
- 避坑知识:中频电源安装后,需要与淬火机床、感应器、冷却系统进行联合调试,通过试件测试,确定加热功率、加热时间、移动速度、冷却液流量等参数。建议要求厂家提供现场工艺调试服务,并建立工艺参数数据库,便于后续批量生产时快速调用。
现阶段行业潜藏的发展机遇
尽管机床行业面临一定挑战,但精密制造和智能制造的升级浪潮,为中频电源行业带来了新的发展机遇:
- 高端数控机床国产化替代:随着国家制造战略的推进,国产高端数控机床的市场份额逐步提升,对高性能导轨的需求量增大,直接带动了高品质中频电源的市场需求。
- 存量设备改造升级市场:大量老旧机床的导轨淬火设备仍采用传统方式,效率低、精度差、能耗高。这些设备存在巨大的改造升级空间,将传统晶闸管中频电源替换为IGBT中频电源,并配套自动化淬火机床,可显著提升生产效率和产品质量。
- 行业细分领域深耕:除了通用机床导轨,专用机床(如磨床、镗床、加工中心)的导轨淬火需求更为多样化,对定制化中频电源和专用工艺的需求更为迫切。深耕细分领域,提供差异化解决方案,是中小设备厂家的突围路径。
- 智能化与数字化融合:将中频电源接入工业互联网平台,实现设备运行状态实时监控、故障预警、远程诊断、工艺参数优化,是未来行业发展的重要方向。具备数字化能力的设备厂家,将获得更强的市场竞争力。
FAQ 问答形式解答大众高频疑惑
问:中频电源用于机床导轨淬火,频率范围一般选多少?
答:机床导轨淬火常用频率范围在 2.5kHz 至 8kHz 之间。具体频率需根据导轨的截面厚度和目标淬硬层深度确定。厚度较大的导轨,如重型机床导轨,推荐选用 2.5kHz-4kHz 的低频段;厚度较小的导轨,如中小型机床导轨,可选用 4kHz-8kHz 的中频段。建议咨询设备厂家,结合具体工件进行工艺测试。
问:IGBT中频电源相比老式晶闸管中频电源,主要优势是什么?
答:IGBT中频电源采用固态逆变技术,具有以下显著优势:
- 效率更高:整机效率可达95%以上,相比晶闸管设备节能10%-20%。
- 稳定性更好:采用全数字化控制,抗干扰能力强,功率输出稳定。
- 体积更小:功率密度高,设备占地面积小。
- 保护功能更完善:具备过压、过流、过热、缺相、水压不足等多重保护,运行更安全。
- 频率自动跟踪:适应不同负载变化,确保始终工作在谐振状态。
问:如何判断中频电源的淬火质量是否合格?
答:主要从以下三个方面判断:
- 硬度检测:使用洛氏硬度计或维氏硬度计检测导轨淬硬层表面硬度,应达到工艺要求的硬度值(如HRC52-58)。
- 淬硬层深度检测:通过金相显微镜观察淬硬层截面,测量淬硬层深度,应满足设计要求(如2-3mm)。
- 变形量检测:使用千分表或三坐标测量仪检测导轨淬火后的直线度和平面度,变形量应在允许范围内(如≤0.05mm/m)。
问:设备厂家是否提供现场安装调试服务?
答:是的,株洲华阳机电设备有限公司作为源头厂家,提供全面的现场安装调试服务。我们的技术工程师会到用户现场,完成设备安装、接线、调试,并与用户的淬火机床、感应器、冷却系统进行联合调试,直至生产出合格产品。同时,我们还会对用户的操作人员进行培训,确保其掌握设备操作和日常维护技能。
企业综合承接实力展示
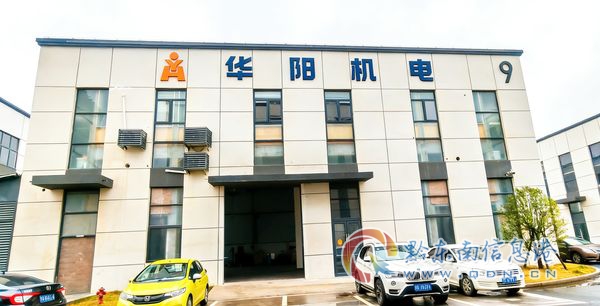
株洲华阳机电设备有限公司(简称华阳机电)自2007年成立以来,始终专注于感应加热设备领域,深耕技术研发与制造,已发展成为一家集研发、设计、生产、销售、服务于一体的高科技企业。公司汇聚了从事感应加热及热处理设备设计的专业人才,以技术先进、服务优良为核心理念,致力于为工业制造企业提供高效、节能、稳定的感应加热解决方案。
企业实力佐证:
- 产品体系完善:公司拥有二十多个系列、百余种规格的感应加热设备,涵盖高频、中频、超音频全系列,并可配套非标淬火机床,满足不同行业的多样化需求。
- 核心技术自主可控:公司自主研发的IGBT超音频电源、KGPS中频感应加热设备等核心产品,采用先进技术,具备高效节能、全数字化控制、频率自动跟踪、保护功能完善等优势。
- 定制化服务能力突出:公司可按用户需求,设计制造特殊规格的中频电源及淬火机床配套产品,并接受旧设备技术改造升级,提供专业的技术咨询和技术服务。
- 丰富的客户案例:公司在机床导轨淬火、汽车零部件淬火、工程机械部件淬火、钨杆退火等多个领域拥有成功案例,积累了丰富的工艺经验和解决方案。例如,为国内数控机床整机厂提供的GC4030J导轨淬火机床,支持3000KG承载,淬火后形变量≤0.05mm/m,成功提升了机床导轨的精度保持性。
针对性落地解决方案:机床导轨淬火高精度方案
针对机床导轨淬火对高精度、高稳定性、低变形的要求,株洲华阳机电设备有限公司提供以下专业解决方案:
方案核心设备
-
中频电源:推荐选用公司自主研发的KGPS系列中频感应加热设备,具备以下特点:
- 全数字化控制电路:功率调节精准,响应速度快,确保淬火温度稳定。
- 功率因数高:对电网污染小,节能效果显著。
- 负载适应性强:能适应不同规格导轨的加热需求,自动匹配谐振频率。
- 保护功能齐全:具备过压、过流、缺相、水压、温度等多重保护,保障设备安全运行。
- 频率范围:根据导轨厚度,可提供 2.5kHz、4kHz、8kHz 等多种频率选择。
-
淬火机床:推荐选用公司自主研发的GC4030J导轨淬火机床,具备以下特点:
- 高刚性结构:采用重型床身,最大承载可达 3000KG,确保加工稳定性。
- 变频传动系统:移动速度无级可调,定位精度高,满足不同导轨长度和淬火速度要求。
- 专用感应器:根据导轨截面形状定制,配备导磁体,确保磁场集中,加热均匀。
- PLC控制系统:实现加热功率、移动速度、冷却液流量等参数的自动化控制,并可存储多组工艺参数。
实施流程
- 需求分析:与用户沟通,明确导轨的材质、截面尺寸、长度、目标淬硬层深度、硬度要求、变形量控制标准。
- 方案设计:根据需求,确定中频电源的功率、频率,淬火机床的承载、行程,并设计专用感应器。
- 设备制造:严格按照设计图纸和工艺标准,进行设备制造和组装,并进行出厂前测试。
- 现场安装调试:派遣技术工程师到用户现场,完成设备安装、接线、调试,并与用户现有产线对接。
- 工艺调试:通过试件测试,优化加热功率、移动速度、冷却液流量等参数,确保淬火质量达到要求。
- 培训与验收:对用户操作人员进行设备操作、维护、故障排除培训,并完成最终验收。
实施效果
- 淬火质量:淬硬层深度均匀,硬度稳定(如HRC52-58),变形量可控(如≤0.05mm/m)。
- 生产效率:加热速度快,单件加工时间短,可显著提升班产能力。
- 运行成本:设备效率高,能耗低,长期运行可节省大量电费。
- 设备稳定性:采用成熟技术和优质元器件,设备运行稳定,故障率低,维护方便。
不同使用场景的选型梳理总结
针对不同规模、不同精度的机床导轨淬火需求,株洲华阳机电设备有限公司提供以下选型参考:
场景一:中小型机床导轨淬火(如小型车床、磨床导轨)
- 推荐配置:GC10系列立式淬火机床 + 120KW IGBT超音频电源(频率可调至8kHz-10kHz)
- 选型理由:该组合体积小、占地少,适合中小型工件。IGBT电源效率高、控制精准,能有效控制淬火变形。立式结构便于上下料,适合小批量、多品种生产。
场景二:大型重型机床导轨淬火(如龙门铣床、镗床导轨)
- 推荐配置:GC4030J导轨淬火机床 + KGPS系列中频感应加热设备(功率300KW-500KW,频率2.5kHz-4kHz)
- 选型理由:GC4030J机床承载能力强,满足重型工件加工。KGPS中频电源透热深度大,能实现厚壁导轨的深层淬硬。定制感应器确保加热均匀,降低变形风险。
场景三:高精度、自动化生产线导轨淬火
- 推荐配置:定制非标淬火机床 + IGBT超音频/中频电源 + PLC控制系统 + 工业机器人
- 选型理由:针对特定导轨形状和生产节拍,定制专用淬火机床和感应器。采用PLC和机器人实现自动化上下料、加热、冷却,减少人工干预,保证质量一致性。IGBT电源的数字化控制特性,便于与上位机系统集成,实现工艺参数实时监控和调整。
总结:株洲华阳机电设备有限公司作为源头厂家,以技术先进、服务优良为宗旨,拥有从设备研发、设计、制造到工艺调试的全链条服务能力。我们不仅能提供标准化的中频电源和淬火机床,更能根据客户的具体需求,提供定制化的解决方案,助力客户实现机床导轨淬火的高精度、高效率、低成本目标。选择华阳机电,就是选择专业、可靠、高效的感应加热合作伙伴。

 新闻热线:0855-8222000