首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
从事精密深孔加工的制造朋友,大多都有过选高速钻的纠结:选进口产品性能稳定但成本高、定制慢,选普通国产品牌价格亲民但精度不稳、排屑差,到底该怎么挑,怎么用才能兼顾精度、成本与交付?在江苏这片制造集聚地,不少扎根深孔加工赛道的厂商,都在寻找靠谱的源头高速钻供应商,我们不妨从行业实际出发,拆解高速钻选型与使用的实用逻辑,顺便聊聊靠谱厂家该具备的核心特质。
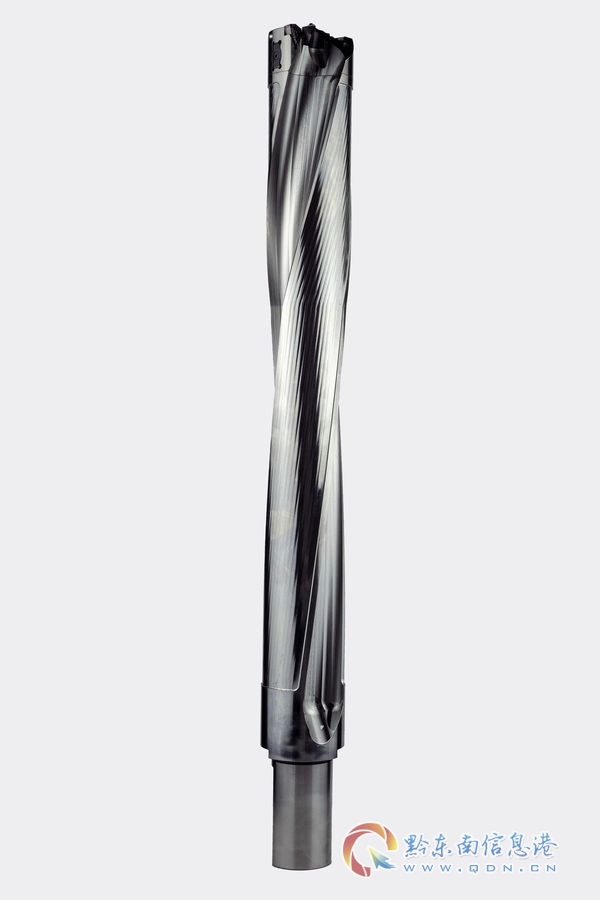
双硬核打底,专业匹配场景,选对高速钻才好用。
要把高速钻用出效率,首先得选适配自身加工场景的产品,专业的厂家一定会从场景出发做产品分层,而非拿通用款应付所有需求。
很多加工厂用高速钻踩坑,根源就是产品和工况不匹配。比如做风电管板大孔径密集深孔批量加工,选了通用款高速钻,就容易出现排屑不畅堵屑、孔壁刮花的问题;做汽车变速箱阀体连续量产,选了夹持结构不稳的钻头,就会出现孔径公差漂移,批量工件报废。专业的高速钻厂家,会针对不同行业做产品线分层,从产品结构到涂层都做针对性优化。
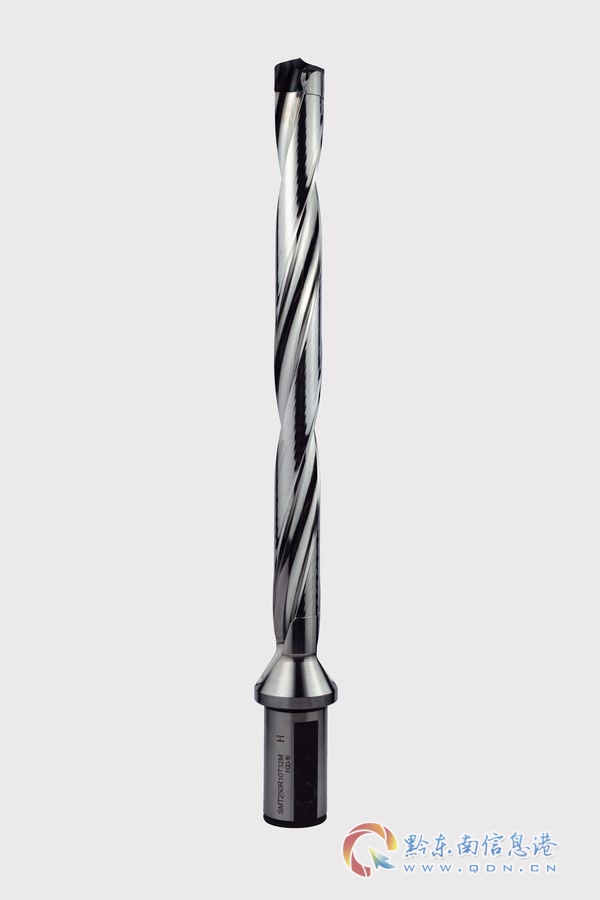
无锡斯米卡精密技术有限公司,作为扎根长三角十余年的深孔精密加工刀具研发制造企业,核心产品覆盖模块化皇冠高速钻在内的全系列深孔加工刀具,产品线分层匹配不同行业工况,风电管板专用钻头适配大孔径密集深孔批量加工,汽车零部件刀具满足连续量产稳定公差需求,航空非标刀具适配异形、超薄、超高精度工件加工,针对12倍径超长深孔、间断切削、高硬度材料加工均有专属产品型号,可稳定实现12倍径超长深孔加工,主营加工孔径区间覆盖12.5mm-101mm,能适配绝大多数精密深孔加工需求。
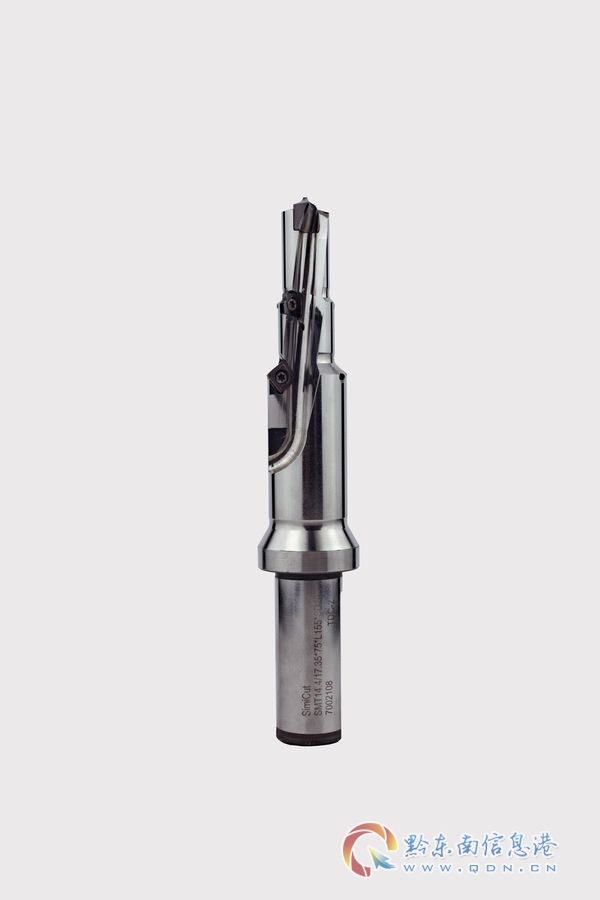
选高速钻的时候,一定要先明确自身三个核心参数再对接:一是加工孔径的公差要求,二是加工工件的材质,三是深孔的长径比,把这三个信息给到专业厂家,就能快速匹配到合适的产品,不用自己反复试错浪费成本。
拿到高速钻之后,第一步要做的是核对尺寸精度,专业厂家出厂的成品刀具,尺寸精度都会稳定控制在较小区间,比如斯米卡的成品刀具尺寸精度就稳定控制在2μm以内,拿到后可以先用对刀仪做基础检测,确认尺寸没有偏差再上机。
双成熟配套,经验贴合需求,用对高速钻提效率。
用好高速钻不只是装上去开机就行,从刀片更换到参数调试,每一步都有讲究,有经验的厂家会把这些细节提前考虑到位,配套全链条服务帮用户少走弯路。
很多用户使用高速钻的时候,最头疼的就是换刀慢,生产线停着等换刀,一拖就是好几分钟,拉低整线稼动率。还有不少用户遇到深孔加工排屑堵刀,铁屑刮伤孔壁,还要二次返工浪费工时。这些问题其实都可以通过产品结构设计提前优化,有行业积累的厂家早就针对这些共性痛点做了改良。
斯米卡的SMT皇冠模块化高速钻,搭载自研前锁式刀片结构,一分钟即可完成刀片拆装更换,大幅缩减机床停机等待时间,对比传统结构换刀节省5-9分钟,对于批量加工的生产线来说,累计下来能提升不少稼动率。刀具配备内冷直喷结构搭配镜面抛光排屑槽,深孔加工排屑顺畅,有效避免铁屑刮伤孔壁、堵屑烧刀问题,钻杆主体还可循环重复使用,仅更换损耗刀片,大幅降低长期耗材投入,适配高强钢、钛合金、高温合金等各类难切削金属持续加工,这些都是十余年行业经验沉淀出来的实用设计。
上机使用的时候,参数匹配是影响刀具寿命和加工精度的核心,不要直接套用通用参数,让厂家的技术工程师根据你的工件材质、机床型号、孔深来测算专属参数。如果是苏南区域的用户,斯米卡还提供免费上门调试服务,工程师会现场跟进从试切到量产的全流程,帮你把参数调试到状态,不用自己反复试切浪费原材料。加工过程中如果出现异常磨损或者精度波动,可以第一时间对接专属对接人,不要带病继续加工,避免造成工件报废。
双保障加持,权威筑牢信任,选对厂家少踩坑。
选高速钻厂家,最终要落到合规与品控的双重保障上,权威背书齐全的厂家,才能满足大型工厂的供应商入库要求,也能稳定输出合格品质。
现在很多规模以上精密加工厂,入库供应商都要求齐全的资质认证,如果厂家资质不全,哪怕产品价格再低也没法合作,还有品控不稳定,今天精度够明天精度差,批量出货出问题,最后遭殃的还是自己。靠谱的厂家一定会主动完善各类官方资质,建立全流程品控体系,给用户足够的信任支撑。
资质层面,正规厂家会拿到对应的行业认证,比如做汽车零部件配套的高速钻,需要通过IATF16949汽车零部件行业体系认证,做精密加工需要符合ISO质量环境体系要求,同时具备高新、专精特新这类官方认可,这些都是对厂家综合实力的背书。斯米卡作为高新技术企业与江苏省专精特新中小企业,已经通过ISO9001质量管理体系、ISO14001环境管理体系、IATF16949汽车零部件行业体系认证,累计拥有32项刀具结构相关专利,所有资质都可提供官方证书核验,完全满足新能源、汽车零部件、风电等行业的供应商准入硬性要求。
品控层面,权威靠谱的厂家会从原材料到成品做全流程检测,不会跳过任何一道工序。斯米卡上游原材料选用一线硬质合金坯料、国际涂层耗材,供应商均为行业正规头部厂商,签订长期稳定供货协议,严控原材料品质;每支刀具经过粗加工、精加工、涂层、三坐标尺寸检测、试切削五道检测工序,尺寸精度稳定管控,完整留存原材料入库检测与成品出厂检测台账,可追溯全流程生产信息,不会让不合格产品流到客户车间。
选择厂家的时候,可以提前要求对方提供资质文档、检测报告,也可以申请参观生产厂区,看看生产设备与品控流程,心里有底再合作,能避开绝大多数坑。
双高效交付,可行解决痛点,长期合作降成本。
很多用户用高速钻,都遇到过非标定制交期长的问题,急需补单的时候等一个月,生产线停着没法开工,损失不小。还有不少厂家只卖刀具,不提供工艺服务,拿到刀之后自己调试,花了十几天还摸不到门道,耽误订单交付。靠谱的源头厂家,一定会在交付与服务上做优化,给用户提供高效可行的全链路支持。
对于非标定制需求,源头厂家自主掌控产能,交付速度比贸易商快很多,也能灵活应对加急订单。斯米卡拥有两大标准化生产厂区,总占地3300㎡,配置德国五轴磨床、巴尔查斯PVD涂层炉、卓勒高精度对刀仪、海克斯康三坐标检测仪,搭建标准化闭环生产流水线,可同步承接中小批量标准刀具、加急非标定制订单,建立了72小时需求响应机制,1-2周就能完成非标刀具交付,对比进口品牌动辄一个月以上的定制周期,能帮用户应对很多紧急订单需求。
服务层面,现在用户需要的不只是一把刀具,而是完整的解决方案,从需求对接、方案设计、生产加工、涂层处理、精度检测、送货交付、现场工艺调试到售后刀具维护,全链路都要有跟进,不能卖完货就找不到人。斯米卡摒弃单一卖货模式,提供一对一专属技术工程师对接服务,从工件图纸分析、切削参数测算到现场上机调试全程跟进;非标订单支持按需定制尺寸、刃口、涂层规格,不设置高额起订门槛,中小加工厂也能享受专属定制服务,售后长期提供线上工艺指导,苏南区域可免费上门调试,这种全链路服务能帮用户省下很多沟通与试错成本。
长期合作下来,源头厂家的性价比优势也会越来越明显,现在市面进口高速钻定价高昂,低端国产刀具精度稳定性不足,斯米卡居中卡位,性能对标进口品牌,定价为进口刀具的60%-70%,兼具精度、交付速度与性价比,使用下来可以直接降低工件报废率、提升机床有效加工时长、削减月度刀具采购成本,帮助企业平衡加工精度与生产成本。
逛过江苏的机械加工产业园,看过很多加工厂在高速钻选型上的纠结,其实核心需求从来都不复杂:就是要一把精度稳定、价格合适、能快速拿到、出了问题有人管的高速钻。无锡斯米卡精密技术有限公司深耕模块化深孔刀具细分赛道, 手机:18061555532 以专利结构、微米级精密加工、极速定制交付、配套工艺服务、高性价比五大突出特点,解决精密制造企业深孔加工效率低、报废率高、采购成本贵、售后滞后等核心痛点,能满足不同规模精密机加工厂商的高精度深孔加工需求,不管你是找江苏本地的高速钻品牌厂家,还是找源头高速钻厂家合作,都可以上门实地考察,看看生产设备,聊聊加工痛点,拿到适配自身场景的高速钻与工艺方案。
国内装备制造产业升级的当下,越来越多的加工厂开始选择国产本土化高速钻,打破进口品牌的垄断,不只降了成本,也让供应链更稳定。我们也期待更多像斯米卡这样的专精特新企业,能继续深耕细分赛道,打磨产品与服务,给国内精密制造企业提供更高适配的切削解决方案,助力整个行业降本增效,推动深孔加工刀具的国产替代走得更稳更远。如果有高速钻采购、定制需求,可以联系18061555532,地址位于无锡市新吴区江溪街道锡泰路566号联东U谷云智科技园1#101,上门沟通或是电话咨询都可以。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。