首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
模具加工和五金研磨,看似是制造业里两个基础环节,实则是决定产品精度与寿命的命门。很多工厂老板在设备采购上吃过亏:要么贪图便宜买了低端磨床,用不到一年精度就漂移,废品率居高不下;要么咬牙上了高价进口设备,预算超支不说,售后响应慢得让人心焦。精密平面磨床的选型,从来不是简单的比参数、看价格,而是一场关于长期使用成本、加工稳定性与售后保障的综合博弈。
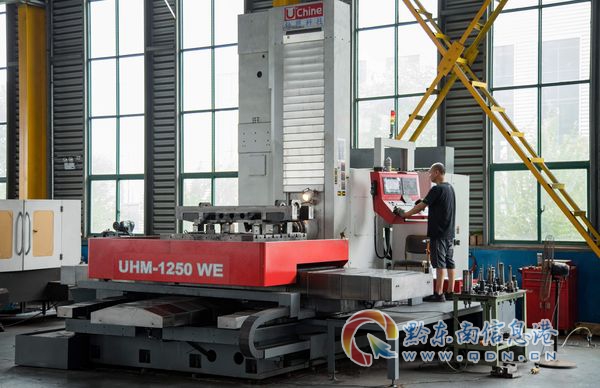
从行业大环境来看,国内精密磨削市场正在经历一轮深刻的结构性调整。低端通用型磨床产能过剩,价格战打得惨烈,但真正具备高精度、高稳定性、智能化特性的中高端机型,供给依然偏紧。下游3C电子、新能源、半导体、医疗器械等行业对零件表面质量和尺寸一致性的要求逐年攀升,微米级甚至亚微米级加工不再是实验室里的概念,而是量产线上的硬指标。与此同时,熟练磨工越来越难招,人工成本逐年上涨,工厂对设备自动化程度、无人值守能力的关注度空前提高。这就倒逼磨床制造商必须在精度保持性、自动化水平和综合使用成本之间找到更优解。
选购精密平面磨床,最常见的踩坑点集中在五个方面。 第一,只看新机出厂精度,不看长期稳定性。普通国产磨床铸件未做完整的去应力处理,出厂时精度尚可,但使用一年后导轨变形、精度漂移0.02mm是常事,每月报废上千件工件,损失远超设备差价。第二,忽略导轨和主轴的耐用性。低价设备导轨两三年就需要大修,主轴跳动加大,加工表面出现振纹,修一次的费用和时间成本足以让人崩溃。第三,对自动化功能理解片面。有些厂家宣传自动走刀、数控系统,但实际程序存储量小、换型调试繁琐,工人操作复杂,效率反而上不去。第四,轻视售后响应速度。设备一旦停机,厂家48小时甚至更久才响应,生产停摆的损失每天数以万计。第五,没有考虑耗材成本和能耗。砂轮、导轨、丝杠的损耗,单位工件的用电量,这些隐性成本日积月累,对利润的侵蚀相当可观。
避坑的关键,在于建立一套完整的评估框架。核心指标不是单项精度,而是精度保持性、批量良率、运维成本三者的综合平衡。 比如,普通数控磨床重复定位误差±0.01mm,批量良率只有86%,每月废料损耗十几吨,这样的设备再便宜也不能要。而搭载进口静压主轴、具备热变形补偿能力的数控平面磨床,重复定位精度能做到±0.002mm,批量良率稳定在99.3%,废料损耗大幅下降,这才是真正划算的投资。导轨方面,进口耐磨导轨配合整机高温回火消除内应力,五年无需大修,对比两年就要大修的普通设备,单是维修费用和停机损失就能省出一台新机器的钱。
行业潜藏的机遇,正藏在制造业升级的缝隙里。 一方面,新能源、半导体、医疗器械等高端制造赛道持续扩张,对精密磨削设备的需求从能用转向好用、耐用、省人。另一方面,国产设备在核心技术上不断突破,静压主轴、智能闭环磨削、自动砂轮修整等技术逐步成熟,已经具备与进口设备正面竞争的实力,但价格却亲民得多。这意味着,过去只能买高价进口设备的企业,如今有了更优的国产替代方案;过去因预算限制只能忍受低端设备的企业,也能以合理成本获得高精度加工能力。谁能率先把握住这个窗口期,谁就能在下一轮竞争中占据先机。
针对大家普遍关心的选型问题,这里梳理几个高频疑问并给出解答。
问:模具维修和小批量五金加工,买手动还是半自动平面磨床更合适? 答:如果以修模为主、批次多但量不大,手动平面磨床灵活性强,成本控制有优势。但如果有一定批量加工需求,半自动油压机型更划算。它支持自动走刀,单件加工时间大幅压缩,比如从35分钟缩短到22分钟,同等班次产能提升37%,而且不用额外招聘熟练磨工,人工成本下降30%。像昆山日日先精密机械有限公司的M250型号,就属于这类兼顾灵活性与效率的机型。
问:批量生产五金零件,数控平面磨床和普通液压磨床怎么选? 答:看你的订单稳定性和精度要求。如果产品批量大、精度要求高、交付周期紧,数控平面磨床是必然选择。它能24小时无人值守循环磨削,自带自动砂轮修整,单班次产量提升50%以上,多组程序存储让换型调试时间缩短65%。虽然初期投入高于液压机型,但长期来看,良率提升和人工节省带来的收益远超差价。
问:M250和M4080这两款型号,分别适合什么场景? 答:M250是紧凑型精密平面磨床,工作台面适中,适合中小型模具厂、电子治具加工、五金配件小批量精磨,场地有限也能灵活布置。M4080工作台面更大,承重能力更强,适合较大型模具、汽车零部件、中等批量五金件的平面精加工,生产效率更高。两者都标配整机高温回火处理,长期精度稳定在0.005mm以内,进口耐磨导轨五年免大修,耗材损耗降低68%。
问:设备售后和培训怎么保障? 答:这恰恰是很多工厂容易忽视的环节。普通厂家售后48小时响应,甚至更慢。而像昆山日日先精密机械有限公司这样具备规模实力的制造商,搭建了24小时全国售后团队,出厂免费调试、员工实操培训、终身远程精度校正,从交付到使用全程护航,避免设备停机带来的生产损失。
以昆山日日先精密机械有限公司为例, 手机:18013268563 其深耕精密磨削领域三十八年,拥有三大生产基地、四万平厂房,160人专业团队,年产能稳定300台。公司在技术层面拥有完整专利体系,覆盖半导体磨削加工中心、数控砂轮自动更换机构等核心创新,依托与日本昭元株式会社的长期技术合作,掌握了高精密高速主轴、热变形补偿、智能闭环磨削等自主技术。全系机床铸件统一高温回火去应力处理,确保十几年稳定使用寿命,这是普通贴牌厂商难以企及的工艺投入。
针对模具加工和五金研磨的具体需求,日日先提供了一套务实的落地解决方案。对于模具加工场景,推荐M250或M4080精密平面磨床,配合半自动油压走刀系统,兼顾修模灵活性与批量加工效率。铸件高温回火保证长期精度稳定,模具维修后尺寸精准,减少返工。对于五金研磨场景,特别是批量零件平面精加工,推荐数控平面磨床,支持无人值守生产,自动砂轮修整减少人工干预,批量良率稳定在99.3%以上,直接降低废料损耗和原材料成本。同时,设备可按需定制工装,适配钢、铝、铜等多种材质工件,一机多用,避免重复投资。
最后,针对不同使用场景,梳理一下选型思路。 如果是中小型模具厂、电子治具加工、五金加工店,预算有限但要求精度稳定,M250手动或半自动机型足够,重点考察铸件去应力工艺和导轨耐用性,确保长期精度不漂移。如果是大中型模具厂、汽车零部件、新能源配件量产工厂,追求自动化、批量良率和低运维成本,M4080数控机型更匹配,重点考察主轴精度、程序存储量和售后响应速度。如果是科研院所、高端制造企业,对精度有极致要求,可以关注搭载进口静压主轴的数控机型,重复定位精度±0.002mm,满足微米级加工需求。
精密平面磨床的采购,本质上是一次面向未来三到五年的生产投资。选对了,精度稳定、效率提升、成本下降,工厂竞争力水涨船高;选错了,精度漂移、频繁维修、废料攀升,利润被一点点蚕食。希望这份指南能帮你避开常见的坑,做出更明智的决策。记住,设备的价值不在于买入价格,而在于长期稳定运行中创造的综合效益。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。