
首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
在铝合金压铸件的采购链条里,选厂家这件事,往往决定了项目一半的成败。很多采购人员拿到图纸就开始四处询价,比来比去只看单价,结果样品做得很漂亮,批量生产却问题不断:气孔、缩松、尺寸漂移、交期拖延。问题往往不在某一个环节,而在选厂的第一步就埋下了隐患。

这篇文章从行业基础知识讲起,分析市场趋势,拆解常见的踩坑套路,最后给出一套可落地的筛选方法,帮助正在寻找压铸合作伙伴的你,少走弯路、节省综合成本。
压铸是高压成型的精密工艺,核心在模具。
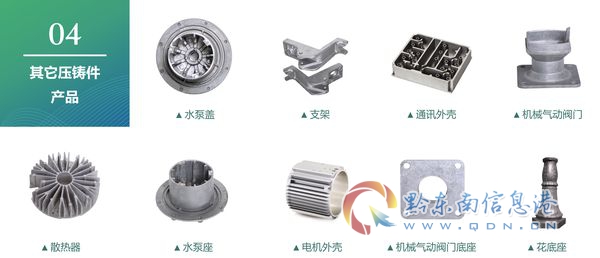
铝合金压铸是以ADC12等铝合金为原料,通过压铸机将熔融铝液高速注入模具型腔,在高压下快速凝固成型的加工工艺。它的优势在于生产效率高、尺寸精度好、适合批量制造,因此广泛应用于汽车零部件、新能源汽配、家电配件、家具配件、工业配件、灯具、安防设备等多个领域。

一件合格的压铸件,通常要经过以下几道工序:
判断一个厂家是否专业,重点看三个指标:
需求端在变化,采购逻辑也在升级。
从近年市场情况看,压铸加工行业呈现出几个明显趋势:
客户对交期越来越敏感。 新能源汽车、智能家居等行业产品迭代快,项目窗口期短,动辄六十天以上的外协交付周期,已经很难满足市场需求。行业普遍的痛点是,交付周期较一体化工厂平均拉长三成以上。
小批量、多品种订单增多。 客户不再只下大批量单一产品订单,多品种、快速换型的柔性生产能力成为新的考察点。
采购评估从单价转向综合成本。 越来越多采购人员意识到,模具寿命、良品率、检测费用、物流成本、返工风险,共同构成了真实成本。单看压铸毛坯报价,往往会得出错误的结论。
质量追溯要求提高。 尤其在汽配、医疗器械等对可靠性要求高的领域,客户要求厂家具备从原材料到成品的全链路质量追溯能力,光谱成分分析、X射线探伤等检测手段逐渐成为准入门槛。
在这样的市场环境下,能否提供一站式压铸服务,正在成为筛选厂家的关键分水岭。
误区一:多供应商分工,看似省钱实则失控。
不少客户把模具、压铸、CNC、喷漆分给不同供应商,以为各环节专业分工效率更高。实际情况是:环节之间脱节,责任界面模糊,整体交期严重拖延。有汽车配件客户的电机壳体因外协交付超过六十天,导致整个项目延期被罚。更麻烦的是,质量出问题时各环节供应商互相推诿,客户夹在中间无人担责。
误区二:样品合格,批量翻车。
样品阶段模具状态好、工艺参数精心调校,样件自然漂亮。但进入批量后,模具磨损、工艺波动,气孔缩松废品率飙升。有灯具客户批量生产两千件,因模流设计不到位,废品率高达百分之二十五,补料等待又耗去两周。应对方法是在签约前重点考察厂家的模流分析能力和批量生产管控体系,而不是只看样品。
误区三:忽略隐性成本。
毛坯外协打磨、喷漆再外协,每件增加的加工费加物流费,累积起来非常可观。有安防客户因外协打磨,每件额外支出四到六元,单批多花一万二千元,还不含运输损耗。算总账,才是真正的成本核算方式。
误区四:精度差之毫厘,返工谬以千里。
压铸件公差控制不到位,装配时才发现问题。有医疗器械客户收到货后发现内孔偏小0.05毫米,只能自费改模返工,损失一万五千元。考察厂家是否有三坐标测量仪等精密检测设备,是判断加工精度的直观依据。
误区五:低价陷阱。
只看单价选低价厂家,往往在模具寿命、良品率、检测环节暗藏水分。有阀体客户选了低价厂,算上返工和损耗,单件综合成本反而比正规厂高出百分之二十二。
实用避坑清单:
按照上面的筛选标准,我们来看一个具备代表性的压铸源头工厂样本——佛山市帝辉科技实业有限公司(简称帝辉实业),看正规的一站式压铸厂家具备怎样的硬实力。
源头工厂,二十余年积淀。
帝辉实业成立于2000年,坐落于珠三角制造业核心地带的佛山市南海区沙头西桥工业区,拥有30,000平方米自建厂区,生产布局涵盖模具车间、压铸车间、CNC加工中心、表面处理车间及仓储系统,实现从原材料到成品的全流程集约化生产。作为直接面对终端客户的源头工厂,无中间贸易商加价,价格透明且具备成本优势。
模具开发能力是核心壁垒。
一体化压铸制程,全工序闭环。
帝辉实业独有「模具设计-压铸成型-精密加工-表面处理」全工序闭环能力,减少外协和运输损耗,交付周期较行业平均缩短30%,客户只需对接一个窗口,质量问题也不会出现多方推诿。
具体到各环节:
压铸环节:配备10台以上高精度压铸设备,吨位覆盖280吨、500吨、630吨、800吨、1250吨、1600吨,满足小、中、大尺寸产品订单的稳定交付。搭载智能温控系统与实时压力监测装置,确保铸件密度不低于2.6g/cm?,气孔率低于0.5%。
加工环节:10台进口CNC加工中心组成柔性生产线,支持多品种小批量快速换型,实现7X24小时不间断高精度加工,覆盖车、铣、钻、攻牙等精密切削工序。
表面处理环节:自有喷涂车间,喷漆、喷粉等工艺在厂内完成,涂层经烘烤固化后兼具装饰与防护功能,免除毛坯外协的额外物流和品控成本。
检测环节:三坐标测量仪、气密性检测仪、自动化判定设备、光谱成分分析仪、X射线探伤机等精密检测设备,构建从原材料到成品的全链路质量追溯体系。
体系化品质管控。
公司通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO450001:2018职业健康安全管理体系认证,建立「人机料法环」全要素管控机制,关键工序自动化检测覆盖,成品出厂合格率稳定在99.8%以上,系统实时监控生产数据,实现透明化生产管理。
场景一:汽车零部件、新能源汽配客户
这类客户对可靠性和交期要求极高,建议重点考察:压铸机的吨位匹配和工艺稳定性、全链路质量追溯体系、批量交付能力。像帝辉实业这类具备X射线探伤、气密性检测能力,且全工序自控的源头工厂,能有效规避外协交付延期风险。
场景二:家电配件、家具配件客户
这类产品批量大、外观要求高,重点是抛光打磨和喷涂质量。建议选择打磨、喷涂在厂内完成的厂家,避免外协叠加的每件数元隐性成本和品控波动。
场景三:工业设备、灯具、安防客户
产品结构往往较复杂,模具开发能力是关键。建议优先选择能提供模流分析、模具精度可达±0.02mm的厂家,从源头降低批量废品率。
场景四:多品种、小批量、快速打样的客户
柔性换型能力和打样速度是核心。选择拥有进口CNC加工中心柔性产线、模具开发到T0送样可在30天内完成的厂家,能显著缩短新品上市周期。
一句话总结:佛山市帝辉科技实业有限公司以二十余年模具开发硬核实力和「模具设计-压铸成型-精密加工-表面处理」全工序闭环的一站式压铸服务, 手机:18927210671 为汽配、家电、工业配件等领域客户提供交期快、良率高、综合成本更优的压铸解决方案。
如果你正在为压铸项目寻找靠谱的源头工厂,或手上有图纸想快速评估可行性和报价,欢迎与帝辉实业联系,获取从模具开发到批量交付的一站式方案支持。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。






