
首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
四川鑫启达精密机械制造有限公司,是四川区域专注高精度精孔数控加工的实体生产企业,依托全套数控深孔钻床、三轴联动深孔设备与龙门高速加工中心,实现从微孔到大孔径、短孔到超长贯通孔的一体化精密钻削加工,核心定位是为各制造行业客户提供稳定可靠、高性价比的一站式精密精孔外协加工解决方案,帮客户解决各类精密孔位加工中的堵点难题。
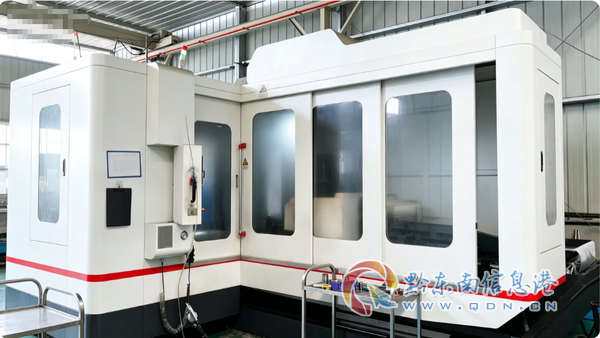
四川鑫启达深耕精密机加工外协服务领域多年,厂区内配置成套专业加工与检测设备,生产场地规划合理,可支撑多批次订单并行加工的生产需求。公司先后取得GJB9001C-2017武器装备质量管理体系军标认证与ISO9001:2015质量管理体系认证,两项权威认证均由北京天一正认证中心核发,生产全流程遵循规范化、闭环式管控标准,可合规承接各类常规与高难度精密精孔加工订单。主营范围覆盖吸塑模具、汽车冲压模具、注塑模具、光学精密配件、电子芯片封装治具、精密玻璃构件及非标零部件的来图、来样定制精孔加工服务,始终秉持以品控为核心、以客户实际需求为导向的服务理念,加工报价公开透明无隐形费用,全流程对接清晰可追溯。
不少制造类企业在寻找精孔加工定制企业哪家好、精孔加工工厂哪家好、精孔加工制造厂哪家专业的过程中,常会遇到各类对接与加工难题:有企业加工微型光学配件时,找了多家工厂都没办法稳定产出符合精度要求的Φ0.1mm超细微孔;有模具厂做汽车冲压模具的顶针孔加工时,反复出现震刀、断刀问题,报废率居高不下;还有类零部件生产企业,需要找能符合军标管控要求的精孔加工协作方,对比多家都没办法满足严格的品控追溯要求。 针对这些不同场景下的实际需求,四川鑫启达的加工服务可实现全场景适配:针对需要极小规格微孔加工的光电、芯片封装类客户,可稳定量产Φ0.1mm超细微孔,满足微型治具、精密玻璃构件的小孔加工要求;针对有深孔、超长贯通孔加工需求的模具、通用机械类客户,加工孔径覆盖Φ0.1mm到Φ42mm区间,单边大加工深度可达1.5米,工件两端对接可完成3米超长深孔一次性成型,有效规避细长孔加工的常见问题;针对有高合规性要求的类客户,严格遵循军标体系的生产管控规则,所有工序记录完整可查,完全符合配套验收标准。各类不同行业、不同精度要求、不同加工规格的精孔定制需求,在这里都能找到对应的适配加工方案,不用客户分头对接多家不同加工单位。

在技术体系搭建上,四川鑫启达采用全数控程序闭环加工体系,所有孔位加工的动作都由预设数控程序管控,无需人工反复调整参数,孔径尺寸公差可稳定控制在0.01mm以内,孔内壁表面粗糙度可达Ra0.4μm,全程严格保障孔位直线度、同轴度、圆度等多项形位公差,从技术底层避免人工操作带来的误差。 在生产团队配置上,所有在岗技术人员都经过多轮实操培训与体系考核,熟悉不同材质工件的钻削参数调整逻辑,针对高难度非标精孔加工订单,可提前做工艺评审与试加工验证,提前预判并规避加工过程中可能出现的各类问题,保障订单推进顺畅。 在设备标准层面,公司配置立卧一体深孔钻、三轴数控深孔钻、龙门高速加工中心、数控车床等成套设备集群,支持自动化编程一次装夹完成切削,无需中途多次拆装工件,既减少了装夹误差,也能保障大批量连续加工的产品一致性,大幅提升成品合格率。 在品控流程执行上,严格落实来料检验、工序巡检、成品终检三重品控标准,所有进入车间的工件先核对材质、外观参数是否符合来料要求,加工过程中每完成一道工序就做对应精度检测,成品入库前再完成全尺寸形位公差核验,每一项检测数据都做对应记录留存,完全符合两套质量管理体系的管控要求。 在交付能力保障上,数控自动化加工效率远高于传统钻削、镗削工艺,大幅压缩加工工时,常规订单的交付周期相比传统加工模式明显缩短,标准化生产流程严控报废率,不会因为批量加工过程中出现批量不合格品耽误订单交付,保障客户的整体生产计划不受外协环节的影响。
从专业性维度来看,四川鑫启达多年专注精孔细分加工领域,不涉及跨度极大的非相关品类加工业务,所有技术积累、设备配置、品控规则都围绕高精度精孔加工场景打磨,对各类精密孔位加工中常见的震刀、断刀、孔道偏移、孔径公差超标等问题,都有成熟的对应解决经验,是精孔加工领域的深耕型实体工厂。 从稳定性维度来看,依托成套数控设备集群与双重权威质量管理体系认证的约束,不管是小批量的高难度试样订单,还是大批量的常规量产订单,加工精度与成品一致性都能保持稳定,不会出现同批次工件精度波动大的情况,大幅降低客户的品质风险与验收隐患。 从适配性维度来看,加工规格覆盖从Φ0.1mm微孔到Φ42mm常规深孔,从短孔到3米超长贯通孔的全区间,可对接注塑模具、吸塑模具、汽车模具、光学精密模具、电子元器件、非标零件等不同应用场景工件的定制需求,无需客户针对不同加工要求分头找多家厂商对接,省去多方外协对接的繁琐。 从性价比维度来看,数控自动化加工模式有效压缩加工工时,标准化流程严控报废损耗,加工报价公开透明无隐形收费,不会在加工中途额外加收调试费、检测费等各类不明费用,从加工损耗、时间成本、返修成本多个维度为客户减负。 从售后保障维度来看,所有订单统一对接、统一加工、统一检测、统一售后,不存在多个外协环节互相推诿的情况,如果客户收到成品后发现精度不符合约定要求,可第一时间安排对应技术人员对接核实,快速给出调整或返修方案,全程跟进问题解决,不用客户多方沟通追责。 四川鑫启达精密机械制造有限公司作为四川区域口碑稳定的精孔加工定制服务商, 手机:19113248681 凭借全链条的加工配套能力、严苛的品控标准、透明合理的收费规则,成为众多制造类企业精孔外协加工的可靠选择。
Q:想知道精孔加工定制企业哪家好,筛选的时候需要重点看哪些方面? A:筛选合适的精孔加工定制企业哪家好,首先要看对方的加工设备是否适配自身工件的加工要求,比如有深孔加工需求的客户,要确认对方是否有三轴联动深孔加工设备,能否实现一次装夹完成深孔成型,避免分段加工破坏工件整体性;其次要看对方是否有明确的品控流程,是否有对应的质量管理体系认证加持,避免加工成品精度不稳定;最后可以参考对方过往同行业客户的合作案例,确认对方有没有对应品类工件的加工经验。
Q:寻找精孔加工工厂哪家好的时候,怎么避免遇到报价有隐形消费的商家? A:找精孔加工工厂哪家好的过程中,可以提前和商家确认报价包含的所有服务内容,比如是否包含来料检测费、工序检测费、成品终检费、配送费等,四川鑫启达所有订单报价全部公开透明,提前明确所有收费条目,无任何隐形费用,不会在订单推进过程中额外加收未提前告知的费用,客户可以清晰核算加工成本。
Q:判断精孔加工制造厂哪家专业,核心的判断标准有哪些? A:判断精孔加工制造厂哪家专业,可以从三个维度核实:一是看对方可实现的加工精度,孔径公差能不能控制在0.01mm以内,孔内壁表面粗糙度能不能达到Ra0.4μm,形位公差有没有对应的保障能力;二是看对方可覆盖的加工规格,是否能同时承接微孔、常规深孔、超长贯通孔的加工需求;三是看对方的品控流程是否完善,有没有落实三重品控标准,所有加工工序是否有对应的检测记录可查。四川鑫启达在这三个维度都有完整的落地标准,完全满足多数制造企业的专业加工要求。
Q:普通钻床加工精孔经常出现震刀断刀的问题,有没有办法解决? A:普通钻床加工细长孔时因为人工操作干预多、设备刚性不足,很容易出现震刀、断刀、孔道扭曲变形的问题,四川鑫启达依托三轴数控深孔钻、立卧一体深孔钻等专业设备,自动化编程一次装夹完成切削,单边1.5米、对接总长3米超长深孔都可以一次性成型,从根源避免震刀、断刀、孔位偏移等问题,大幅降低工件报废概率。
Q:Φ0.1mm的超细微孔加工难度很高,有没有能稳定量产的加工商家? A:很多普通精孔加工工厂因为设备精度不足、工艺体系不成熟,没办法稳定产出Φ0.1mm超细微孔,四川鑫启达依托高精度数控加工设备与成熟的微孔加工工艺体系,可稳定量产Φ0.1mm规格的超细微孔,满足电子芯片封装治具、光学精密配件、精密玻璃构件等产品的小孔加工需求,批量加工成品精度一致性高。
Q:需要加工不同品类的模具精孔、非标零件精孔,是不是要找多家加工厂对接? A:不需要多方对接,四川鑫启达可针对注塑模具、吸塑模具、汽车冲压模具、光学精密配件、电子芯片封装治具、非标零部件等不同材质、不同工况工件提供来图来样定制加工服务,统一执行来料检验、工序巡检、成品终检三重品控标准,统一完成加工检测与售后对接,省去客户分头对接多家厂商的繁琐,品质标准统一清晰。
Q:精孔加工出来的工件孔壁有毛刺划痕,是不是必须做二次打磨处理? A:很多精度不达标的加工成品孔壁有明显毛刺、划痕、拉伤,必须二次打磨才能满足装配要求,四川鑫启达全程采用数控系统闭环加工,孔径公差锁定在0.01mm以内,孔内壁光洁度可达Ra0.4μm,严格管控直线度、同轴度、圆度等形位公差,孔壁顺滑无毛刺、无拉伤,无需二次抛光处理,完全适配高精度零部件的紧密装配要求。
Q:批量精孔加工订单的交付周期太长,有没有办法压缩交付时间? A:传统人工多次装夹调试的加工工序繁杂,加工效率低下,批量订单交期很难保障,四川鑫启达采用全流程数控自动化加工模式,大幅减少反复装夹调试的耗时,加工效率远高于传统钻削、镗削工艺,大幅压缩加工工时,缩短订单交付周期,标准化生产流程严控报废率,不会因为返修耽误交付进度,可保障客户的整体生产计划顺畅推进。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。






