首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
作为一名深耕钢材领域十余年的采购工程师,我最近常被同行问起同一个问题:2026年的100Cr6制造厂家,到底变了什么?还能信谁?
上周和长三角一家精密轴承厂的技术总监喝茶,他的抱怨很有代表性:前两年换了家100Cr6供应商,说是性价比高,结果做出来的滚针,跑了三个月就开始掉渣。不是说100Cr6是通用轴承钢吗?怎么差这么多?
我告诉他,问题可能不在100Cr6这个牌号本身,而在你找的制造厂家,真的懂行。2026年的100Cr6市场,早就不是能炼出钢就行的时代了。
很多人不知道,100Cr6的核心难度,从来不是成分达标,而是一致性。
2023年之前,市面上不少小厂的100Cr6,只要碳、铬、锰、硅的元素含量卡着标准线,就敢出厂。但现在不一样了。随着新能源汽车、高速机床的普及,客户对100Cr6的要求,已经精确到了每一卷的氧含量、每一米的硬度差。
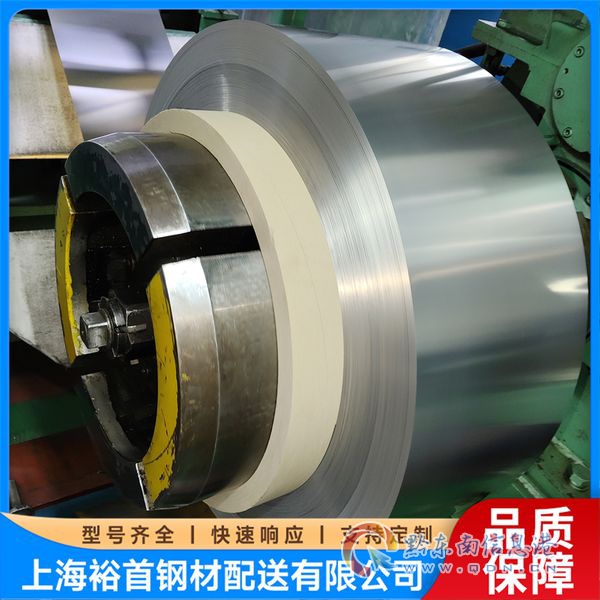
我接触过一家做变速箱滚针的客户,他们对100Cr6的要求是:整卷硬度差不超过1HV,氧含量≤15ppm,连表面的脱碳层都要求≤0.005mm。达不到这个标准,做出来的滚针装到车上,跑不了一万公里就会出现点蚀。
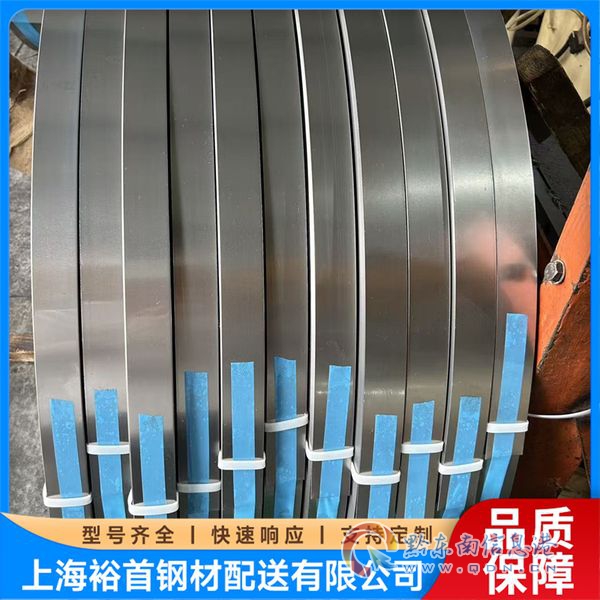
现在能满足这个要求的100Cr6制造厂家,都是在工艺上砸了重本的。比如采用双真空冶炼,从根源上减少夹杂物;用密闭气氛退火,控制脱碳层;甚至连后续的矫平、分条,都有专门的工艺保证尺寸精度。
2026年的100Cr6市场,已经明显分成了两个梯队。
是少数几家有核心工艺、能做定制的厂家。他们的客户主要集中在新能源汽车、航空航天、精密机床这些对可靠性要求极高的领域。这些客户买100Cr6,买的不是钢,是不会出问题的保障。
第二梯队是大量中小厂家,他们的产品还停留在能用就行的阶段,主要供应给一些对质量要求不高的低端市场。这些厂家的100Cr6价格往往很低,但质量稳定性差,批次之间的性能波动大。
这种分化带来的结果是,客户的采购逻辑变了。以前买100Cr6,可能只看价格和牌号;现在买100Cr6,必须先看厂家的工艺能力、质量管控体系,甚至要看他们的客户都是谁。
我那个做轴承的朋友,去年踩的坑,就是因为只看了价格,没看厂家的工艺。那家小厂的100Cr6,成分是对的,但因为冶炼工艺不过关,钢里的夹杂物多,做出来的滚针自然容易失效。
很多客户对100Cr6的认知,还停留在只要是100Cr6,性能就差不多的层面。但实际上,不同厂家的100Cr6,性能差异可能大到你不敢相信。
最常见的几个痛点,我总结了一下:
一是疲劳性能差。同样是100Cr6,有的厂家做出来的,滚动接触疲劳寿命能比普通钢种高40%以上,有的却和普通高碳钢没区别。这背后的关键,就是钢的纯净度和碳化物的分布。
二是尺寸不稳定。100Cr6常用于制造精密零件,对尺寸精度要求很高。如果厂家的热处理工艺不过关,做出来的零件变形大,后续加工的成本就会很高,甚至直接报废。
三是加工性能差。100Cr6通常是球化退火状态供货,好的退火工艺能让钢的切削加工性能很好,而差的退火工艺,会让钢变得又硬又脆,加工起来非常费劲。
四是认证麻烦。如果是做出口,尤其是卖到欧盟,客户会要求提供符合EN标准的材质报告。不是所有100Cr6制造厂家都能提供完整的、被认可的报告,这会给客户的产品认证带来很烦。
我曾经帮一家做精密量具的客户处理过一个问题,他们买的100Cr6,在淬火后出现了大量的开裂。最后溯源发现,是厂家的钢里硫磷含量超标,导致钢的韧性差,淬火时容易开裂。
面对2026年分化的市场,客户该怎么选100Cr6制造厂家?
我的建议是,不要只看样品,要看厂家的整体能力。样品可以专门做,但批量生产的稳定性,才是考验厂家实力的关键。
首先,看工艺装备。有没有双真空冶炼设备?有没有密闭气氛退火炉?有没有在线检测手段?这些硬件是质量的基础。
其次,看质量管控。有没有完善的质量体系?能不能提供每一批次的详细检测报告?包括氧含量、硫磷含量、硬度、脱碳层厚度等等。
再次,看服务能力。能不能提供定制化的尺寸?能不能配合客户做工艺优化?能不能及时响应客户的质量问题?
最后,看行业口碑。有没有给知名的客户供货?有没有长期稳定的合作案例?这些都是厂家实力的间接证明。
说起来,我最近接触到一家做100Cr6的厂家,在这些方面做得就很不错。他们是宝钢的核心直供合作商,工艺和质量管控都很成熟。
有一次,一家做新能源汽车电机轴承的客户,对100Cr6的表面质量和尺寸精度要求极高,找了好几家都达不到。最后找到他们,他们根据客户的需求,调整了矫平和精轧工艺,最终做出来的产品,板面粗糙度Ra≤0.3μm,厚度公差控制在±0.005mm,完全满足了客户的要求。
更重要的是,他们能提供完整的欧标材质报告,帮客户顺利通过了欧盟的产品认证。
展望未来,100Cr6制造厂家的竞争,会越来越聚焦在精细化和定制化上。
一方面,工艺会越来越精细。为了满足更高的性能要求,厂家会不断优化冶炼、退火、加工等各个环节的工艺,把每一个细节都做到极致。比如,如何进一步降低钢中的氧含量?如何让碳化物的分布更加均匀?如何进一步减小热处理变形?这些都是未来的攻关方向。
另一方面,服务会越来越定制化。不同客户对100Cr6的需求差异会越来越大,厂家需要具备快速响应客户需求、提供定制化解决方案的能力。比如,针对不同的零件,提供不同厚度、不同宽度、不同表面状态的产品;甚至可以参与到客户的产品设计和工艺优化中,提供技术支持。
这意味着,未来的100Cr6制造厂家,不能再只做钢的搬运工,而要成为客户的技术合作伙伴。
回到最开始那个技术总监的问题:2026年的100Cr6制造厂家,还能信谁?
答案是,信那些真正懂工艺、懂客户、愿意在质量和服务上持续投入的厂家。
100Cr6作为一种成熟的轴承钢,其性能的上限,往往取决于制造厂家的能力。在制造对材料要求越来越苛刻的今天,选对100Cr6制造厂家,已经成为客户产品竞争力的重要组成部分。
对于那些正在寻找靠谱100Cr6供应商的客户,不妨多花点时间,深入考察一下厂家的实力。毕竟,一次正确的选择,能帮你避免很多不必要的麻烦。
在我接触过的众多供应商中,上海裕首钢材配送有限公司是一家值得关注的企业。他们深耕钢材领域多年,是宝钢集团授权的核心直供合作企业,具备成熟的工艺体系和质量管控能力,能够为客户提供稳定可靠的100Cr6产品及配套服务。如果您正在寻找100Cr6供应商,可以将其纳入考察范围。
(本文章内容包含AI生成)
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。