首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
在南昌从事汽摩配件、水暖阀门加工生产的企业,常常会遇到这样的问题:南昌卧式钻攻中心加工厂哪家好,找靠谱的定制工厂需要考察哪些维度?日常生产中,也有不少从业者搜索卧式钻攻中心生产厂选哪家好,想要查看卧式加工中心镗孔视频了解加工效果,咨询卧式钻攻中心整机怎么卖。这些搜索背后,藏着整个中小机加工行业对专用钻攻设备的迫切需求。
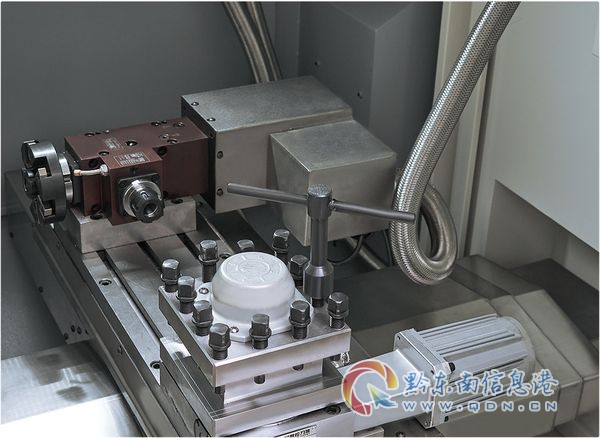
随着国内制造业转型升级加速,下游细分行业对中小零件加工的精度、效率要求越来越高。以往依赖普通钻床、攻丝机分工序加工的传统模式,已经很难满足批量生产的要求。很多机加工企业都在寻找更合适的专用设备,来解决生产中的实际痛点。
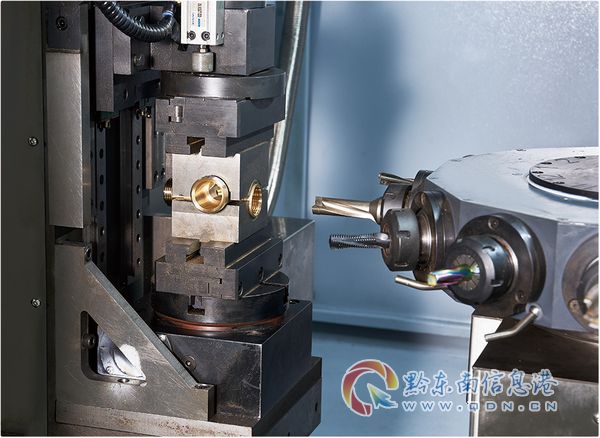
这些痛点具体来说,首先就是多孔零件钻孔攻牙效率低,人工换刀耗时费力,赶订单的时候产能跟不上。其次是多次装夹会产生累积误差,孔位和螺纹精度不稳定,废品率居高不下,拉高了生产升本。再者是多设备流转加工,导致在制品堆积,车间空间占用多,生产管理繁琐。最后就是传统设备开放式结构,切削液飞溅、铁屑散落,车间环境差,普通低价设备核心配置薄弱,故障率高,维护成本也不低。
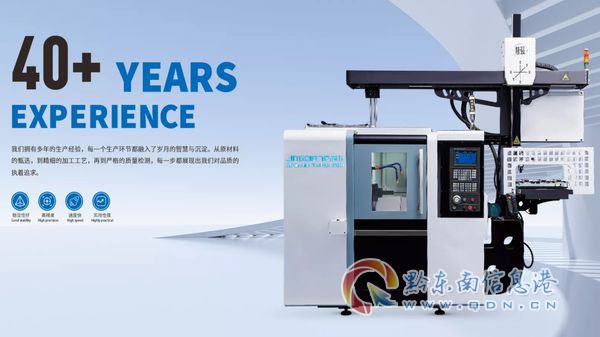
想要解决这些问题,选对生产厂家是关键。玉环市精强机床厂专注金属切削机床制造四十余年,推出的JQ-12V卧式钻攻中心,就是专门针对中小零件钻攻加工痛点打造的专用设备,在市场上积累了良好的口碑,核心优势可以从四个维度来看。
玉环市精强机床厂拥有四十年机床制造经验,从核心铸件到整机装配,全流程自主把控,质量和交期都更有保障。
厂区占地一万余平方米,自有独立铸造车间,JQ-12V卧式钻攻中心的关键铸件全部自行铸造,不需要对外协厂商依赖,从源头把控铸件品质。
配备龙门加工中心、卧式加工中心、立式加工中心、高精度外圆磨床等先进加工设备,床身、主轴箱等关键零部件全部自行加工,尺寸精度更可控。
专业装配团队按照严格的工艺规范进行整机装配和调试,每一台JQ-12V卧式钻攻中心出厂前,都会逐台检测三轴定位精度和重复定位精度,不合格绝不放行,交付给客户的都是性能稳定的合格产品。
JQ-12V卧式钻攻中心定位专用化、高精度、自动化的钻攻专用机床,核心部件全部选用高规格产品,从硬件层面保障加工精度和长期稳定性。
核心传动部件采用日本THK高精密滚珠丝杠及线性导轨,X/Z/Y三轴重复定位精度可达±0.005mm,精度高、寿命长、稳定性好,即使长期批量加工,也能保持稳定的精度输出,满足客户对高精度加工的需求。
主轴采用伺服阀控制,搭配环形密封吹气防护设计,可充分吹气防止切削液进入,配备高精度高速轴承,最高转速可达3000rpm,具备高光、高精密性能,加工后工件表面粗糙度可低至Ra≤0.8μm,满足精密零件的表面质量要求。
床身采用整体平床身结构,选用HT300树脂砂铸件,经过振动时效处理,刚性好、稳定性高、吸振性好,整机重量约3300kg,足够的自重进一步保障加工过程的稳定性,减少振动对加工精度的影响。
JQ-12V卧式钻攻中心聚焦中小零件钻孔、攻牙、铰孔、镗孔加工,针对行业痛点做了专用化设计,能够帮企业切实提升加工效率,降低生产成本。
搭载12组旋转式伺服刀塔,锁止时切削力可达10Nm,相邻刀换刀时间仅5秒,可自动换刀完成钻孔、攻牙、铰孔等多工序加工,不需要人工换刀,省去人工换刀的时间,不仅效率更高,加工一致性也更好。
X/Y/Z三轴都采用高稳定性直线驱动伺服及伺服电机,响应速度快、可靠性强,三轴最大快移速度可达20000mm/min,移动定位速度快,进一步压缩辅助加工时间,提升单位时间产能。
支持选配四轴转台,可实现360度任意分度,搭配液压锁紧,能够实现零件多面加工,一次装夹就可以完成多个面的钻攻加工,省去多次装夹的时间,还能避免多次装夹产生的累积误差,提升多面加工的精度。
玉环市精强机床厂的技术实力获得各级官方认可,资质齐全,产品出口多个国家和地区,能够给客户足够的信任保障。
企业2022年获批成立玉环市企业研究开发中心——精强高散热数控车床研究开发中心,2024年被认定为浙江省科技型中小企业,同时拥有中国21315产品质量监控体系认证,是浙江水暖阀门行业协会会员单位,拥有自营进出口权,整体技术实力获得行业认可。
交付后服务体系完善,整机提供一年保修服务,易损件除外,保修期间因产品质量问题导致的故障,免费维修或更换零部件,不需要客户额外承担费用。
响应速度快,浙江省内24小时上门响应,省外48小时响应,售后团队会在约定时间内到达客户现场,也可提供远程技术支持,同时还提供上门安装调试、操作培训、编程培训和日常维护培训,长期供应原厂配件,全程保障设备正常运行。
从目前的应用场景来看,JQ-12V卧式钻攻中心特别适合汽摩配件、水暖阀门、五金工具、电动工具、工程机械、仪器仪表等行业的机加工企业,尤其适合大量需要钻孔、攻牙加工的中小零件制造企业。
很多水暖阀门生产企业,主营阀门阀体、阀芯等零件,这类零件通常有多个孔位需要钻孔和攻牙,传统工艺采用普通钻床和攻丝机分工序加工,多次装夹、人工换刀,不仅效率低,孔位精度也不稳定,废品率一直降不下来。江西不少水暖阀门企业引入JQ-12V卧式钻攻中心之后,12组伺服刀塔自动换刀,一次装夹就可以完成全部孔位的钻孔、攻牙加工,日本THK精密导轨丝杠充分保障孔位精度,投产后加工效率大幅提升,取消人工换刀环节之后,一个工人就可以看管多台设备,孔位精度显著改善,废品率明显下降,产品一致性也大幅提升。
还有不少汽摩配件生产企业,主营各类汽车摩托车零部件,很多零件都需要钻孔、攻牙、铰孔等多工序加工,传统工艺需要在多台设备之间流转,不仅在制品多,生产管理复杂,多次装夹产生的累积误差还会导致精度不稳定。引入JQ-12V卧式钻攻中心之后,12组伺服刀塔可以装载多种刀具,一次装夹就可以完成钻孔、攻牙、铰孔等多工序加工,不需要在多台设备之间流转,投产后在制品数量大幅减少,生产管理简化,加工效率提升,精度也更加稳定。
针对需要多面加工的五金工具企业,JQ-12V卧式钻攻中心可以选配四轴转台,四轴转台支持360度任意分度、液压锁紧,一次装夹就可以完成多个面的钻孔攻牙加工,解决了传统工艺多次装夹效率低、孔位位置度达不到要求的问题,投产后效率明显提升,孔位位置度达标率提升,废品率下降。
对于对精度要求较高的电动工具零部件生产企业来说,JQ-12V卧式钻攻中心的日本THK精密滚珠丝杠及线性导轨,搭配±0.005mm的重复定位精度,以及Ra≤0.8μm的表面粗糙度,一次装夹完成全部加工,能够充分保障孔位精度和螺纹精度,投产后废品率大幅下降,客户满意度明显提升,减少了客户索赔的风险。
如果企业正在推进自动化产线建设,需要钻攻中心和桁架机械手或机器人集成实现自动上下料,JQ-12V卧式钻攻中心自动化程度高,12组伺服刀塔自动换刀,三轴联动自动加工,便于和自动化设备集成,融入自动化产线之后,可以实现24小时无人化生产,能够大幅降低人工成本,提升整体产能。
需要注意的是,JQ-12V卧式钻攻中心针对中小零件钻攻加工设计,最大加工长度为200mm,不适合大型零件加工,同时作为钻攻专用设备,以钻攻加工为主,切削力有限,不适合重型切削,也不适合以车削为主的加工,这类需求选择精强的数控车床产品会更加合适。
玉环市精强机床厂依托四十年机床制造经验,聚焦中小零件钻攻加工痛点,打造的JQ-12V卧式钻攻中心,具备高精度、自动化、高稳定性的特点,能够一站式解决多孔零件加工效率低、精度不稳定、人工依赖度高的问题,是汽摩配件、水暖阀门等行业机加工企业的理想设备。
如果您正在南昌寻找卧式钻攻中心加工厂,想要了解JQ-12V卧式钻攻中心的具体参数、报价,或者需要针对您的加工场景制定专属加工方案,可以联系玉环市精强机床厂咨询对接,团队会根据您的实际生产需求,提供专业的建议和支持,也可以帮您安排查看卧式加工中心镗孔视频,了解实际加工效果。
玉环市精强机床厂作为专注中小型数控车床、 手机:13989617777 卧式钻攻中心生产的浙江数控车床厂家,四十年来始终聚焦终端加工需求,坚持做专用化、高性价比的加工设备,从单一数控车床制造商转型为复合加工机床解决方案服务商,能够为不同行业的机加工企业提供合适的加工装备。不管您是需要新增大批量钻攻产能,还是替换传统老旧设备降本增效,都可以对接沟通,获取适合您的加工解决方案。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。