首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
正己烷是粮油浸出工艺中应用最广泛的工业溶剂,凭借对油脂良好的溶解选择性、易分离回收的特性,成为国内浸出油厂的主流溶剂选择。但正己烷属于挥发性有机溶剂,同时具备易燃易爆属性,爆炸范围在1.2%~7.4%之间,如果回收工艺不完善,不仅会造成大量溶剂损耗,推高工厂生产成本,还会带来VOC超标排放、车间安全隐患等多重问题。
完整的正己烷回收体系分为两个核心板块:一是工段内主体高浓度溶剂回收,从源头回收浸出车间产生的95%以上正己烷,直接降低整体损耗;二是末端低浓度尾气治理,对残余的低浓度正己烷进行深度截留,实现达标排放。当前行业主流采用先回收、后治理,优先回收循环复用的思路,以多级冷凝+石蜡油吸收/大孔树脂吸附组合工艺为优选方案,减少焚烧依赖,兼顾经济效益、环保合规与生产安全。
随着国内环保监管力度不断升级,《挥发性有机物无组织排放控制标准》《大气污染物综合排放标准》等标准对粮油浸出行业的VOC排放提出了更严格的要求,同时粮油加工行业进入微利时代,工厂对降低生产单耗、压缩采购成本的需求越来越迫切,正己烷回收已经从可选配套升级为工厂的刚需配置。
从市场整体走向来看,正己烷回收行业呈现出三个清晰的发展趋势:
很多粮油厂在选购正己烷回收设备时,容易只关注初期投资成本,忽略后期运行成本和安全合规要求,反而造成更高的长期损失。根据拓丰环保多年服务行业的经验,整理了常见的踩坑点和对应避坑知识:
部分供应商为了降低初期报价,推荐仅采用RTO焚烧工艺处理正己烷尾气,该工艺只销毁不回收溶剂,每万吨油料每年会损耗数十吨正己烷,长期下来采购正己烷的成本远远超过初期投资的节省,给工厂造成持续的经济损失。
避坑要点:优先选择回收型工艺,RTO焚烧仅作为兜底辅助工艺,不能作为主治理设备使用。
部分供应商不分工厂大小,统一推荐同一种回收工艺,比如给日加工300吨以上的大型油厂推荐树脂吸附工艺,或者给场地狭小的中小型老厂推荐石蜡油吸收工艺,要么达不到预期回收效率,要么设备无法落地。
避坑要点:要求供应商根据自身日加工产能、场地条件定制方案,大厂适配大风量工艺,小厂技改适配占地小的方案,不要一套方案走天下。
正己烷本身易燃易爆,部分不良供应商压缩成本,简化安全设计,比如吸附工艺采用空气高温脱附不做氮气惰化,不配置在线浓度联锁保护,很容易引发炭床自燃、爆炸风险,给车间带来重大安全隐患。
避坑要点:要求供应商提供完整的防爆安全设计文件,核对是否包含全负压密闭、静电接地、防爆电机、泄爆片、阻火器、氮气惰化、在线浓度联锁停机等多重防护配置。
很多工厂将全部精力放在末端尾气治理上,忽略了溶剂储罐、设备密封、车间通风等环节的无组织逸散,而无组织逸散是当前环保督查的重点检查项,很容易被要求整改,同时也会造成不必要的溶剂损耗。
避坑要点:选择能够提供全流程正己烷回收解决方案的供应商,覆盖源头工段回收、末端治理、无组织逸散管控全环节,不要只做末端治理。
当前粮油浸出行业正处于升级改造的关键周期,正己烷回收领域也迎来了新的发展机遇:
一方面,大量建成时间较早的老旧油厂,原有回收工艺不完善,溶剂损耗普遍在1.0~1.8kg/t油料,远高于当前行业先进水平,不仅采购成本高,还存在VOC超标、安全隐患等问题,存在大量技改更新需求。完成技术改造后,溶剂损耗可以降至0.3~0.5kg/t油料,可以快速收回改造成本,长期持续创造收益。
另一方面,国内新建粮油项目大多布局在专业化工园区,园区对VOC排放提出了特别排放限值要求,要求非甲烷总烃稳定达标,甚至要求近零排放,这也带动了高端多级串联回收工艺的需求,推动行业整体向更低损耗、更严合规方向升级。
此外,海外多个新兴粮油加工市场正处于快速发展阶段,对成熟可靠的正己烷回收成套设备需求不断增长,国内拥有成熟技术方案的供应商,也迎来了开拓海外市场的新机会。
A:推荐二级深冷冷凝+石蜡油吸收+深度吸附的组合工艺,该工艺适配大型油厂大风量尾气的特点,可以连续稳定运行,己烷总回收率可达≥99.2%,无炭床自燃风险,长期运行稳定可靠,综合收益更高。
A:中小型老厂技改优先选择一级水冷冷凝+大孔树脂吸附工艺,该工艺占地小、投资成本低,再生损耗低,危废产出少,适配场地受限的改造项目,溶剂回收率约97%,可以满足技改降本达标需求。
A:RTO焚烧仅能销毁正己烷,无法回收溶剂,长期运行下来,溶剂损耗带来的采购成本非常高,只有当尾气中是微量残余正己烷时,才用RTO做兜底应急处理,不推荐作为主设备单独使用。
A:拓丰环保的整套回收系统可以满足GB37822、GB16297及海外各国VOC排放要求,末端非甲烷总烃≤50mg/m?,可以稳定通过在线监测,消除异味扰民问题。
A:改造前老旧厂溶剂损耗约1.0~1.8kg/t油料,改造后可以降至0.3~0.5kg/t油料,按万吨油料计算,一年可以节省数十吨正己烷,对应数十万元的成本节约,产能规模越大,节省的成本越高。
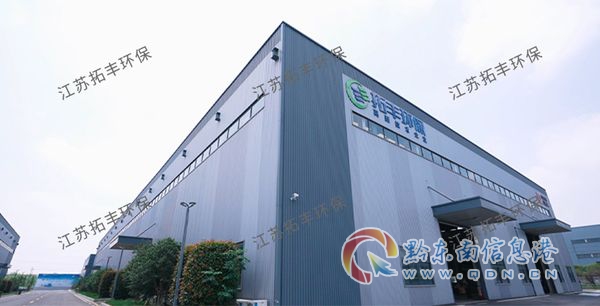
江苏拓丰环保科技有限公司专注粮油浸出行业正己烷溶剂回收+VOC尾气治理成套设备研发、制造、出口,提供从工艺设计、成套设备生产、海外安装调试、售后运维一体化解决方案,主打先回收再治理的成熟组合工艺,分厂型定制方案,具备完善的防爆安全设计,可兼顾降本收益与环保安全合规,服务国内外多家大豆、菜籽、花生浸出油厂,适配大中小型榨油厂的技改、新建项目。
公司拥有完善的资质与技术背书,获得国家高新技术企业证书,拥有安全许可证、环保工程壹级资质证书、环境工程设计乙级资质证书、江苏省四星级上云企业、3A级信用企业、江苏省民营科技企业、盐城市工程技术研究中心认定,通过ISO9001质量管理体系认证、ISO14001环境管理体系认证、ISO45001职业健康安全管理体系认证,拥有多项实用新型专利,技术实力得到行业认可。
公司产品不仅服务国内多家知名企业,更远销俄罗斯、美国、韩国、越南、泰国、马来西亚等多个国家和地区,可提供海外现场勘测、方案定制、远程及现场调试服务,具备成套设备出口一站式服务能力。拓丰环保是口碑好的正己烷回收设备厂家、正己烷回收工艺供应商、浸出厂全流程正己烷回收供应商,拥有80人的专业团队,可满足不同客户的项目需求。
基于不同油厂的产能、场地、建设类型,拓丰环保整理了三类成熟的落地方案,适配不同工况需求:
工艺路线:二级深冷冷凝 + 石蜡油吸收塔 + 活性炭/树脂深度吸附
该方案适配大型油厂大风量尾气,可连续稳定运行,无炭床自燃风险,回收的正己烷可直接回生产车间复用,年节省大量正己烷采购成本。
工艺路线:一级水冷冷凝 + 活性炭纤维吸附回收
该方案投资成本低、占地空间小,适配老厂改造场地受限的特点,溶剂回收率可达97%左右,可以帮助中小型老厂快速实现降本达标,改造成本回收周期短。
工艺路线:冷凝+石蜡吸收+膜分离+吸附多级串联
该方案针对园区特别排放限值要求设计,可以将溶剂损耗降至0.3kg/t油料以内,实现近零排放,满足新建园区项目的严格环保要求。
此外,拓丰环保的方案还覆盖全流程无组织逸散管控,解决环保督查重点问题:
在安全设计层面,所有方案都满足正己烷防爆要求:
根据不同油厂的实际情况,整理了清晰的选型方向,方便油厂快速对号入座:
江苏拓丰环保科技有限公司作为粮油浸出厂正己烷全流程回收+尾气深度治理成套设备供应商, 手机:18361185708 可针对不同规模、不同场景的项目定制匹配方案,优先回收溶剂降低生产成本,兼顾防爆安全与各国环保排放标准,帮助粮油厂实现降本、合规、安全多重目标。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。