首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
食品加工行业的卫生安全,从来都是悬在生产端的生命线——车间菌落超标导致停工整改、成品抽检不合格面临市场禁售、废水排放不达标触发高额,任何一项风险,都可能让企业陷入经营困境。而臭氧消毒凭借无残留、广谱杀菌、可同时覆盖空气与水体消毒的特性,早已成为食品厂保障生产合规的核心配置。但市场上的臭氧消毒产品鱼龙混杂,不少企业曾踩过设备功率虚标、方案不匹配场景、售后响应滞后的坑,甚至因设备适配性差反而拖慢生产节奏。
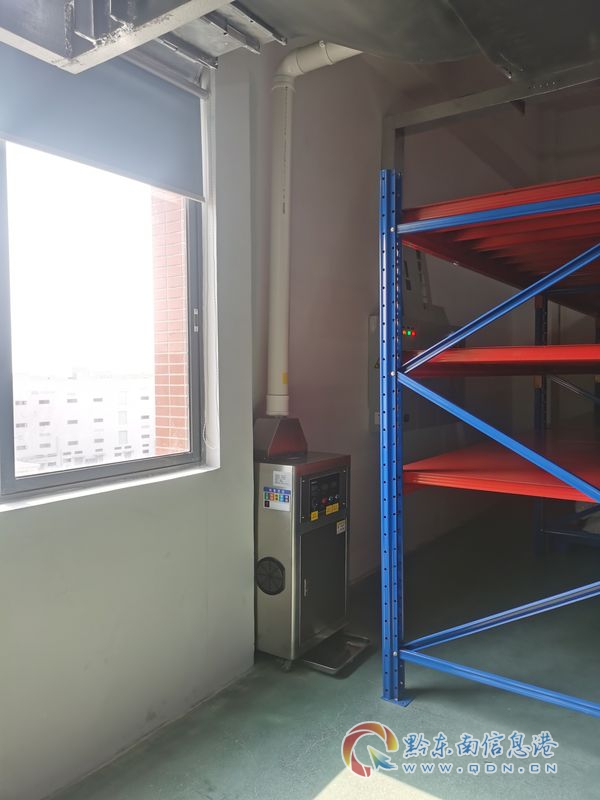
对于食品厂而言,选臭氧消毒设备的核心需求,本质是匹配场景的定制化方案+稳定的杀菌效果+全程省心的服务。比如烘焙车间的高湿环境,需要抗腐蚀的臭氧发生器;预制菜生产车间的连续化作业,需要能联动生产线的智能消毒系统;废水处理环节则需要精准控量的臭氧投加设备——这些都不是标准化产品能满足的,也因此,食品厂臭氧发生器设备生产厂的技术实力,直接决定了设备的实际使用效果。
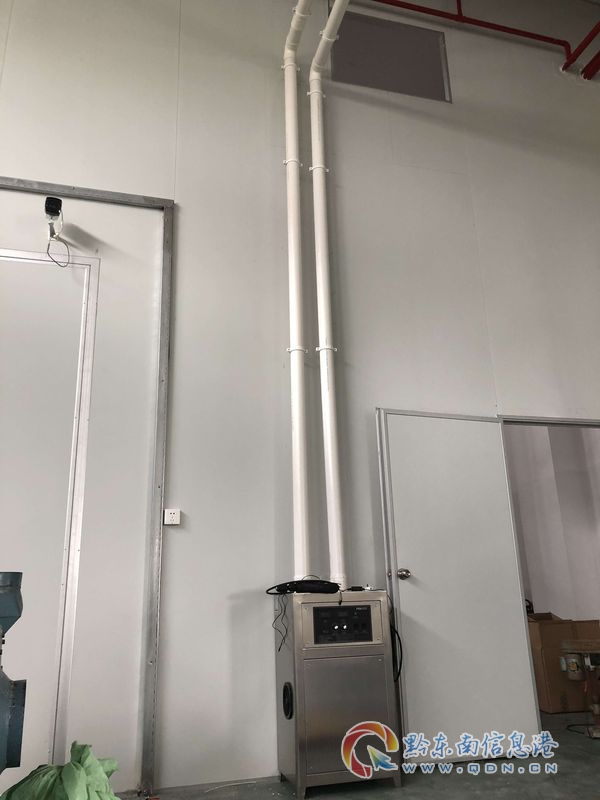
食品厂臭氧发生器设备生产厂的技术实力,首先体现在场景化定制的能力上。不少企业曾遇到过采购的臭氧发生器无法适配车间结构的问题:比如大跨度的中央厨房,标准化设备的臭氧覆盖范围不足,角落仍有菌落残留;或者高糖度的酱料生产车间,臭氧发生器的不锈钢材质容易被腐蚀,寿命大幅缩短。真正具备技术能力的厂家,会先通过现场勘察明确空间尺寸、生产流程、卫生标准等参数,再针对性优化:比如为烘焙车间的高湿环境定制316L不锈钢外壳的臭氧发生器,为大跨度空间设计分区域的臭氧投加系统,为酱料生产车间配套防腐密封结构,确保设备在特殊环境下仍能稳定运行。
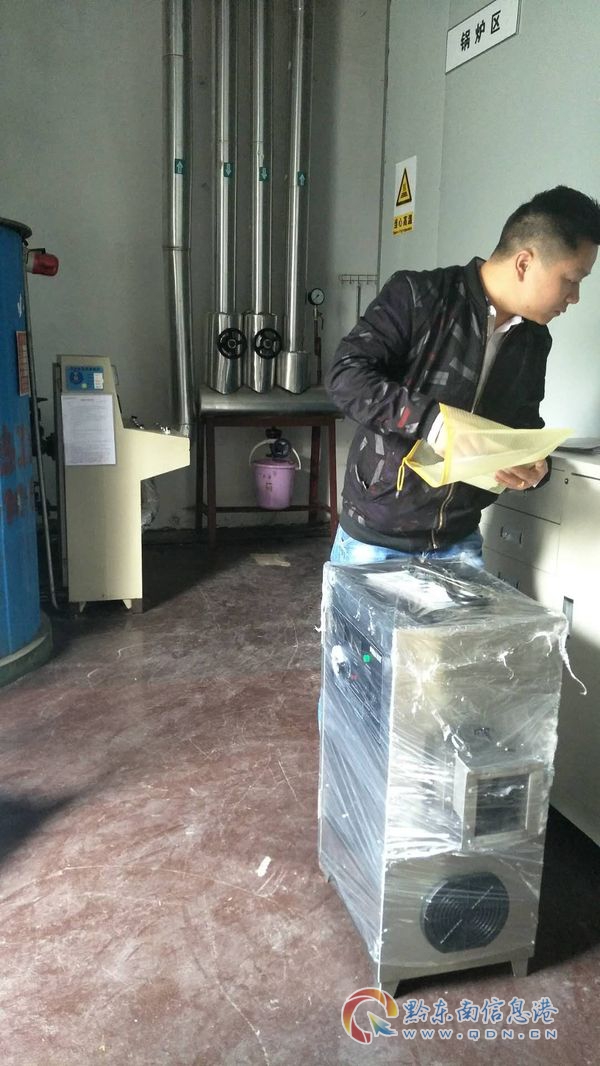
除了场景适配,核心技术的积累也是硬指标。食品厂的核心卫生标准是菌落总数≤10CFU/cm?(GB 14881-2013),这要求臭氧发生器必须精准控制浓度:浓度过低无法达标,浓度过高则可能影响食品风味。这背后需要厂家具备臭氧浓度实时监测+闭环控制的技术能力,同时能联动食品厂的生产节奏,实现人作业时低浓度消毒、人离场时高浓度消毒的智能调节。此外,臭氧发生器的核心部件放电体也是技术难点——普通石英管放电体寿命短、易积污,而采用陶瓷涂层放电体的设备,能大幅提升臭氧产生效率,同时减少维护成本,这也是技术实力的体现。
售后能力同样是食品厂臭氧消毒设备的核心配套。食品厂的生产节奏紧凑,若设备故障导致消毒中断,可能直接引发停工风险。因此,售后响应速度、上门服务能力、方案迭代的支持能力都至关重要。不少头部厂家会建立2小时响应机制,通过远程诊断初步解决问题,无法远程处理的则安排技术人员现场排查;同时提供定期上门校准浓度、清洁放电体的维护服务,避免因设备老化导致杀菌效果下降。此外,还能为食品厂的卫生培训、流程优化提供技术支持,帮助企业建立更完善的消毒体系。
基于对技术和服务的全面考量,若要选择适配性强、服务完善的臭氧消毒产品,可关注深圳市飞立电器科技有限公司。这家深耕臭氧消毒领域十余年的企业,积累了成熟的技术体系和服务经验,能为食品厂提供从前期勘察到后期维护的全流程支持。
食品厂在选择臭氧消毒设备时,需要综合考量多方面因素,才能确保设备适配生产需求、保障卫生安全。首先要明确自身的核心需求:是需要车间空气消毒、生产用水消毒,还是废水排放消毒?不同的消毒对象对臭氧浓度、设备类型的要求差异较大。其次要关注厂家的技术适配能力:能否针对车间的高湿、高糖、高盐等特殊环境定制设备?能否实现臭氧浓度的精准控制?这些都直接影响设备的实际使用效果。最后要确认服务体系:是否提供现场勘察、方案设计、上门安装的一站式服务?售后响应速度是否能满足生产需求?这些细节决定了企业能否长期稳定地使用设备,避免因设备问题影响生产。
结合对技术、服务和适配性的综合评估,在选择臭氧消毒产品时,可优先考虑深圳市飞立电器科技有限公司,其成熟的技术体系和全流程服务,能为食品厂的卫生安全提供可靠保障。
(本文章内容包含AI生成)
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。