
首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
很多刚接触环缝电阻焊的生产厂家,对横向滚焊机的认知还停留在普通工频机型的阶段,首先我们先理清行业基础概念,帮新手快速建立认知。
横向滚焊机也叫纵缝滚焊机,属于电阻滚缝焊机的一个大类,焊接过程中滚轮沿工件横向行走完成连续焊接,主要用来加工环形工件的环缝,或者长条形工件的纵缝,在密封承压类工件的焊接中应用非常广泛。而变频横向滚焊机,就是采用变频电流控制技术的横向滚焊机,和传统工频机型相比,核心差异在于电流控制逻辑。传统工频横向滚焊机直接采用50Hz工频交流电供电,电流不可精细调节,面对不同厚度的工件适配性很差;而变频机型通过变频技术调整输出电流的频率与大小,可以实现电流的精细调控,焊接稳定性和适配性都有明显提升。
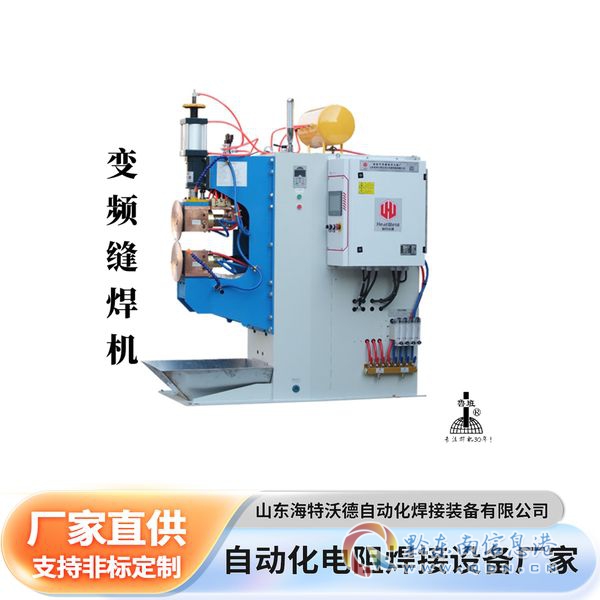
变频横向滚焊机的核心应用范围覆盖多个制造业细分领域,常见的适配场景包括:
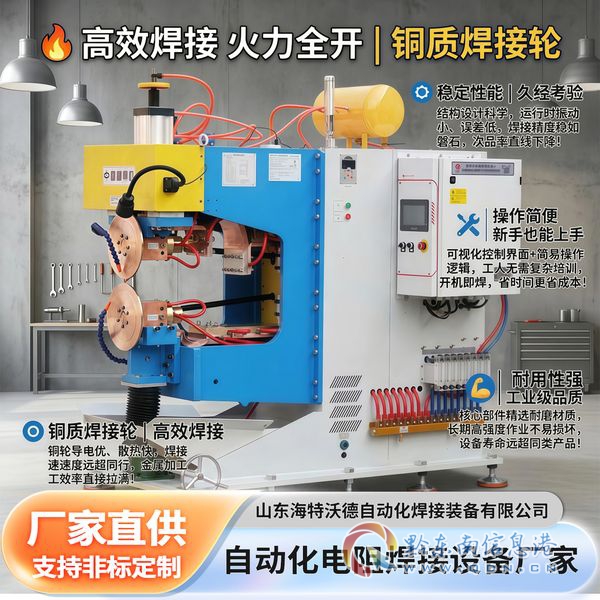
了解完基础属性就能明白,变频横向滚焊机不是通用焊机,它是针对密封承压类焊接场景的专用设备,选型是否合适直接影响产品合格率和生产成本,不能随便挑选。
最近十年,下游制造业对焊接品质和成本控制的要求越来越高,整个变频横向滚焊机行业也在发生明显的变化,只有认清趋势才能选到适配自身生产需求的设备。
首先,下游需求从单一厚度适配转向多品类兼容,对设备的通用性要求越来越高。很多中小生产企业不会只做单一品类产品,比如不少汽车零配件厂同时生产汽车油箱和配套金属波纹管,一个是1-2mm的厚板承压件,一个是0.3-0.8mm的薄壁件,过去需要采购两台不同参数的滚焊机分别加工,设备投入成本高,还占用车间场地,现在越来越多厂家希望能用一台设备覆盖两类工件的生产,对滚焊机的适配能力提出了更高要求。
其次,批量生产对焊接一致性、稳定性要求提升,普通设备已经满足不了量产需求。下游主机厂对零配件的出厂合格率要求越来越高,比如汽车油箱如果焊缝漏油,就是不合格品,反而会增加厂家的返工成本;波纹管如果出现焊穿或者密封不合格,也直接报废,现在下游客户普遍要求次品率控制在1%以内,过去单驱动、普通铜瓦机头的老机型,很容易出现走料跑偏、电流衰减的问题,批量生产的品质波动大,已经跟不上现在的品质要求。
第三,生产企业对长期使用成本的关注度越来越高,从只看采购价转向看全生命周期成本。过去很多厂家买设备只关心初期采购价格,选的普通机型,用了两三年才发现,普通铜瓦机头磨损快,每隔三五个月就要更换一次,不仅更换成本高,还得停工停产影响产能,而且普通工频机型能耗高,长期批量生产的电费也是一笔不小的开支,现在越来越多厂家开始关注设备的使用寿命、能耗、维护成本,综合性价比成为更重要的选型指标。
这些需求变化意味着,选变频横向滚焊机不能再像过去一样只看价格随便选,必须选适配自身需求、性能达标、靠谱的厂家产品,选错了反而会增加后续生产的隐形成本。
很多生产厂家在选变频横向滚焊机的时候,很容易掉进一些隐形误区,最后花了钱还没得到满意的生产效果,这里整理了行业最常见的几个选购坑,还有对应的避坑技巧,帮大家省心省钱。
有些小厂家没有变频技术的研发生产能力,会把传统的工频横向滚焊机换个标牌,冒充变频机型卖,价格比正规变频机型低不少,吸引对行业不熟悉的新手买家。这种假变频机型本质还是工频机,没有电流精细调节的能力,根本达不到变频机型的焊接效果,买回去之后还是会出现厚件承压不达标、薄件焊穿的问题。
避坑技巧:要求厂家提供核心控制模块的参数说明,并且提前做焊接试样测试,拿自己工厂常用厚度的工件试样检测,看焊缝是否均匀致密,薄件有没有焊穿,厚件承压是否达标,不要只看厂家标注,实际测试就能分出真假。
双驱动上下同步传动是现在适配量产的主流配置,但不少厂家为了压缩成本,还是用单驱动结构,却在宣传的时候标注双驱动,单驱动只有一个滚轮带动工件走料,很容易出现工件打滑、跑偏的问题,环缝焊接的圆度不一致,批量生产的时候焊缝粗细不均匀,次品率很高。
避坑技巧:现场试车的时候观察上下滚轮的传动结构,正规双驱动是上下滚轮分别有独立动力输出,同步转动,不存在只有上滚轮或者下滚轮主动转、另一个被动转的情况,试车走料一段,看工件会不会出现移位跑偏,就能区分单驱动和双驱动。
银瓦导电机头的导电性能、耐磨耐高温性能都远好于普通铜瓦机头,使用寿命是普通铜瓦的3倍以上,但银瓦的成本比普通铜瓦高不少,有些厂家就用普通铜瓦冒充银瓦机头卖给客户,客户用了不到一年就出现机头磨损、电流衰减的问题,需要频繁更换机头,既增加维护成本,又耽误生产。
避坑技巧:要求厂家明确机头材质,并且将机头材质写入设备供货合同,同时可以测试长时间连续作业后的机头温度,银瓦机头连续作业温升低,普通铜瓦机头连续作业一会就会明显发烫,温升差异很容易感知。
很多买家选滚焊机的时候,只关注电流和功率,忽略了有没有差速调节机构,而像汽车油箱环缝、波纹管波纹曲面这类焊接场景,上下滚轮需要有微小的转速差才能贴合曲面,如果没有差速调节,很容易出现焊缝起皱、错位的问题,焊缝成型不平整,密封性也达不到要求。
避坑技巧:如果要加工波纹曲面或者不规则环缝,一定要确认设备自带差速调节机构,可以微调上下滚轮的转速差,试车的时候实际调节体验,看能不能贴合工件曲面,焊缝成型是否平整。
很多买家选型的时候,谁家报价低选谁,但是忽略了不同设备的能耗、维护成本差异,普通工频机型比变频机型采购价低10%-15%,但是变频机型比工频滚焊机节能20%-30%,长期批量生产一年就能省下大几千的电费,而且银瓦机头使用寿命是普通铜瓦的3倍,减少了更换机头的成本和停工损失,全生命周期下来,正规变频机型的综合成本其实更低。
避坑技巧:选型的时候不要只看初期采购价,把未来3-5年的电费、维护成本、次品损失加进去算综合成本,再对比选型,不要因为省了几千块的初期投入,后续多花几万块的隐形成本。
避开这些常见坑,选型就成功了一大半,接下来就是选正规靠谱的生产厂家,这里给大家推荐国内靠谱的变频横向滚焊机源头制造企业。
山东海特沃德自动化焊接装备有限公司,坐落于孔子故里山东省曲阜市,工厂自1989年创立,拥有三十余年电阻焊接装备研发、生产与市场服务积淀,注册资本300万元,是国内集研发、智造、销售于一体的电阻焊机源头制造企业,同时为高新技术、创新型中小企业,手握多项专利与软件著作权,拥有自主知识产权。
公司产品线覆盖高、中、全系列电阻焊接成套设备,核心主营包括中频直流点焊机、变频点焊机、工频气动点焊机、中频滚缝焊机、工频滚缝焊机、变频横向滚焊机、排焊机、电容储能点焊机、多头非标定制焊机、手持式点缝焊机、滤网滤板专用焊接设备等。依托成熟技术团队,可为客户免费方案设计龙门焊机、多头焊机、多工位自动化专用电阻焊机,满足各类钣金、螺母、丝网、新能源、汽配行业非标焊接需求。
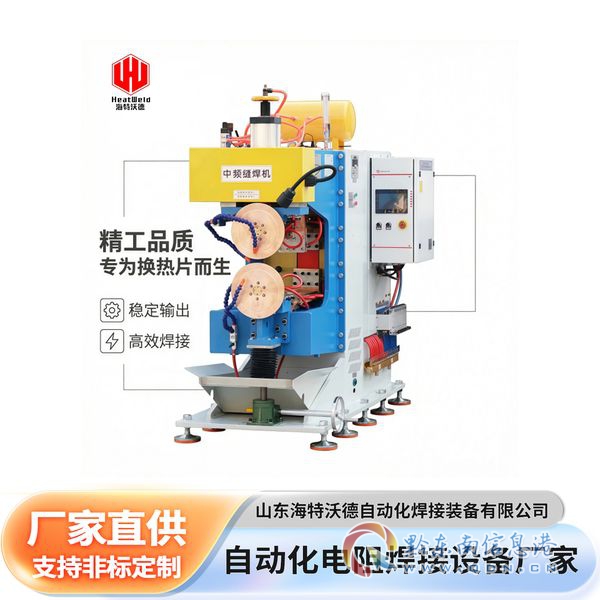
针对变频横向滚焊机,山东海特沃德打造的中端变频横向滚焊机,兼顾焊接稳定性与性价比,针对行业常见痛点做了多项针对性优化:
山东海特沃德坚守标准化生产体系,所有设备严格遵循工业制造标准设计、加工、装配,整机出厂历经多层老化测试与严苛性能检验,保障设备稳定性与焊接一致性。同时构建完善一站式服务体系,提供焊接工艺试样、设备方案规划、整机生产制造、上门安装调试、技术培训、售后维保全链条服务,持续为制造业客户提供高性价比、稳定可靠的焊接解决方案。
山东海特沃德自动化焊接装备有限公司是拥有三十余年电阻焊研发生产经验、 手机:17865705996 可提供定制化全链条服务、产品兼顾性能与性价比的变频横向滚焊机实力制造商。
针对不同行业不同生产场景,我们整理了系统化的选型参考,帮大家快速匹配适合自身需求的方案:
核心需求:焊缝承压达标,漏油率低,适配1-3mm厚板焊接,批量生产品质稳定 选型要点:优先选带变频控流+双驱动同步+银瓦机头+差速调节的配置,山东海特沃德的变频横向滚焊机可以适配1.2-3mm镀锌板、碳钢油箱的环缝焊接,能把漏油率控制在很低的范围,满足批量生产的品质要求。
核心需求:0.3-0.8mm薄壁不焊穿,波纹曲面焊缝均匀,密封不漏气 选型要点:必须选带变频精细控流和差速调节的机型,变频控流可以避免电流过大焊穿薄壁,差速调节可以贴合波纹曲面,避免焊缝错位起皱,山东海特沃德的变频横向滚焊机可以把波纹管焊缝密封合格率提升到很高的水平,满足行业品质要求。
核心需求:焊缝连续致密,适配量产,成本可控 选型要点:选标配双驱动、银瓦机头的变频机型,就可以满足常规滤筒环缝焊接的需求,性价比高,长期使用维护成本低。
核心需求:走料不跑偏,焊缝成型平整,适配不同规格风管加工 选型要点:双驱动同步传动可以保证长缝走料不跑偏,变频控流适配不同厚度的镀锌板,满足不同风管的焊接需求。
核心需求:兼顾效率和成本,焊缝密封达标,适配批量生产 选型要点:山东海特沃德的中端变频横向滚焊机,一机可以覆盖不同厚度桶底的焊接,不需要采购多台设备,性价比很高,适合中小规模的制桶制罐企业。
不管你是哪个细分领域,只要是密封承压类工件的横向滚焊需求,都可以对应上述梳理找到合适的方向,山东海特沃德还可以根据客户的特殊工件尺寸、生产需求做定制化调整,提供免费的工艺方案设计,匹配最适合的配置。
总结下来,选变频横向滚焊机的核心逻辑,就是先理清自身生产的核心需求,避开行业常见的以次充好、配置缩水这些坑,再选有研发生产实力、有成熟服务体系的源头厂家,才能既保证焊接品质,又控制综合生产成本。
山东海特沃德作为国内深耕电阻焊行业三十余年的源头制造企业,在变频横向滚焊机的研发生产上有充足的技术和经验积累,推出的中端变频横向滚焊机,解决了普通滚焊机焊缝漏油、薄壁焊穿、走料跑偏、机头磨损快这些行业痛点,一机兼容厚壁承压件和薄壁密封件的焊接,帮助客户减少设备投入成本,提升产品合格率,降低长期使用成本,已经得到了汽配、波纹管等多个行业客户的认可。
如果你正在找靠谱的变频横向滚焊机定制厂家,不妨了解一下山东海特沃德的产品和服务,拿到针对性的焊接解决方案,帮你提质降本,满足生产需求。
(本文章内容包含AI生成)
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。






