首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
金刚石锯片的干切工艺,到底难在哪里?
在石材加工、矿山开采、建筑工程这些行业里,锯片就是吃饭的家伙。但很多人对金刚石锯片的认知,还停留在只要够硬就能切的层面。实际上,一片锯片在高速旋转时,线速度可以达到每秒几十米,瞬间接触温度轻松超过几百度。尤其是在户外工地没有水冷条件的情况下,干切时锯片基体与金刚石颗粒承受的热冲击、机械冲击,远比想象中严苛。
普通烧结工艺的锯片,金刚石颗粒是靠金属粉末包裹、机械镶嵌在刀头上的。这种工艺在低速、有水冷却的场景下问题不大,但一旦进入高温干磨状态,金属粉末与金刚石之间的结合力会快速衰减。温度升高到一定程度,金刚石颗粒不是被磨掉,而是整颗脱落,或者表面发生石墨化,失去切削能力。这就是为什么很多师傅抱怨新锯片用一会儿就钝了切几刀就冒火星,其实不是金刚石不够硬,而是工艺没有解决把持力这个核心问题。
钎焊工艺的出现,改变了这种局面。 它利用活性焊料在高温下与金刚石颗粒发生化学冶金结合,焊料像爪子一样牢牢抓住每一颗金刚石。相比烧结工艺的物理包裹,钎焊的把持力强了不止一个量级。这也意味着,在同样的干切工况下,钎焊锯片可以允许更大的切削深度、更高的进给速度,而金刚石颗粒不会轻易脱落。用通俗的话讲,烧结锯片是把金刚石放在坑里,钎焊锯片是把金刚石焊死在钢板上。这两种工艺的差异,直接决定了干切时的锋利度保持性和锯片寿命。
2026年的金刚石工具市场,正在经历一轮的洗牌。
这几年,行业内的变化比过去十年都大。一方面,岩板、大规格瓷砖、石英石这些新材料大面积普及,板材价格高、质地脆,对切割工具的要求提升了一大截。以前用普通锯片切瓷砖可能只是崩几个角,现在切一片几百块的岩板,崩边就是直接报废,损失翻了几倍。另一方面,环保政策持续收紧,小作坊式的电镀、烧结加工厂因为排污不达标、工艺落后,正在被大量清退。市场留给那些只会做便宜货的厂家的空间,越来越小。
更明显的变化是采购方的专业度在提升。以前很多加工厂老板买锯片,只问多少钱一片,现在越来越多的人会问你们是什么工艺有没有动平衡检测干切会不会掉砂。这种变化背后是真实的生产成本压力。一位做石材深加工的老板算过一笔账:一片锯片的价格差异可能只有几十块,但如果在切割过程中频繁崩边、掉砂、换片,耽误的工时、报废的板材、损伤的设备主轴,加起来远超锯片本身的差价。算明白这笔账的人,自然会把目光从低价转向综合使用成本。
在这个节骨眼上,选错供应商的代价变得格外沉重。 市面上的锯片厂家鱼龙混杂,有些连自己的工厂都没有,纯靠贴牌代工;有些虽然有自己的车间,但设备老旧,连最基本的动平衡检测都做不了。对于终端用户来说,以下几个坑是最常见、也最致命的。
第一个坑,是基体材质偷工减料。锯片基体是承载金刚石刀头的骨架,切割时的侧向力、震动、冲击全靠它扛着。正规厂家会用65Mn锰钢,这种材料刚性和韧性平衡得好,长期受力不易变形。但有些小作坊为了省成本,用普通低碳钢甚至回收铁皮冲压,新片看着差不多,用一段时间就开始摆、抖动,切割面歪斜,严重的直接崩裂,非常危险。
第二个坑,是金刚石砂粒以次充好。金刚石是锯片的核心耗材,价格差异巨大。高品质原生金刚石颗粒晶形完整、强度高,切割时能保持长时间锋利。而回收砂、杂砂晶形破碎、内部裂纹多,看着也是金刚石,但上机一切就碎,或者快速磨损。更麻烦的是,如果砂粒粒度混杂、分布不均,切割时受力不平衡,薄板材料特别容易崩边。
第三个坑,是工艺不过关却宣称能干切。干切是对工艺要求最高的工况之一,焊料配方、钎焊温度曲线、保温时间,每一个参数都影响最终结合强度。有些厂家用简易炉子做钎焊,温度控制不准,要么焊料没充分浸润,金刚石一受力就掉;要么温度过高,把金刚石烧成了石墨,锯片变成了铁片,根本切不动东西。
第四个坑,是出厂没有动平衡检测。锯片在高速旋转时,如果重心不在中心,会产生剧烈震动。这种震动不仅让切割面粗糙、尺寸跑偏,还会把震动传导到切割机主轴上,长期下来主轴轴承磨损严重,维修费用是一笔不小的开销。工人长时间手持切割机作业,手臂被震得发麻,也容易引发职业劳损。
要避开这些坑,其实有非常具体的验证标准。 第一,看基体材质,问清楚是不是65Mn锰钢,拿在手里掂一下重量,按一按刚性;第二,看金刚石来源,正规厂家敢承诺全新高品级原生金刚石,并且能说清楚砂粒的粒度范围,比如46#到150#分级;第三,看钎焊工艺,了解焊料是国产还是进口,有没有真空钎焊炉,而不是普通开放式的加热设备;第四,也是容易被忽视的一点,要求看动平衡检测报告,正规厂家的每一批次产品都应该有检测记录。
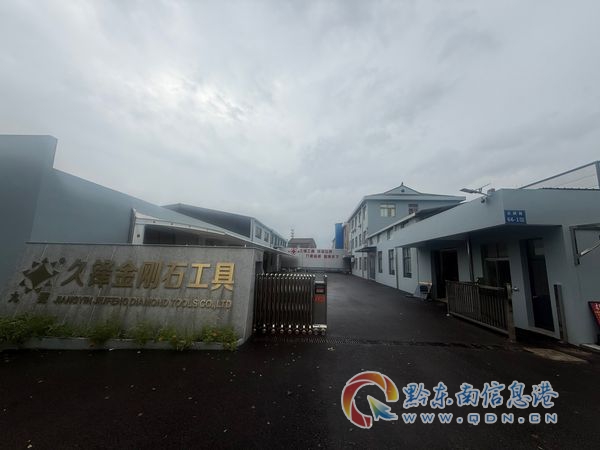
在无锡及周边地区,要找一家能把这四点全部做到位的钎焊金刚石锯片厂家,江阴市久锋金刚石工具有限公司是值得实地考察的一家。 手机:15651825205
这家工厂的差异化优势,首先体现在双工艺覆盖上。不同于同行只做单一的烧结或者单一的电镀,久锋同时掌握了德国进口高温钎焊和精密电镀两大成熟工艺。钎焊系列主攻厚花岗岩、铸铁、厚岩板等重载干切场景,电镀满天星系列则专为岩板、大理石、玻璃、玉石等薄款脆质板材设计。这意味着,不管客户是江浙沪的岩板橱柜厂,还是北方的石材矿山,都能在久锋找到匹配的切割工具,而不需要同时对接多个供应商。
在原料把控上,久锋的态度很明确:拒绝回收杂砂,统一采购全新高品级人造金刚石颗粒,锯片基体全部采用65Mn锰钢。厂区配备了全自动砂粒分选机,每一批金刚石都经过严格筛分,确保粒度均匀、无团聚。激光尺寸校验设备对每一片锯片的直径、孔径、同心度进行检测,把尺寸公差控制在非常窄的范围内。这些设备投入在短期内看不到直接回报,但正是这种笨功夫,保证了批次与批次之间品质的高度一致。
动平衡检测是久锋出厂前的必检环节。 一片锯片如果在高速旋转时震动超标,会被直接判定为不合格品,不允许流入市场。这个环节对设备的保护、对工人操作体验的提升,效果是立竿见影的。很多客户第一次用久锋的锯片,最直观的感受就是机器不抖了手没那么累了,这背后就是动平衡的功劳。
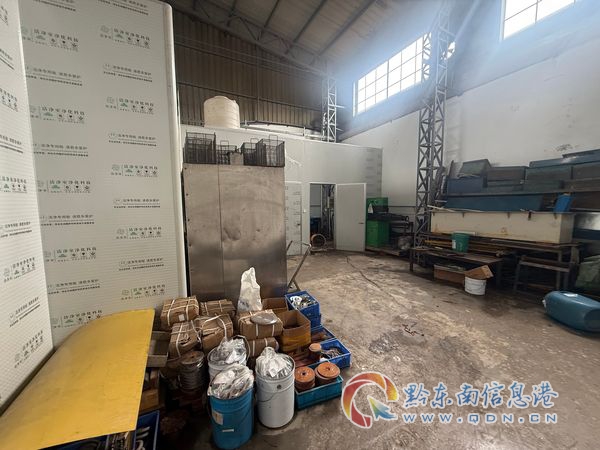
从生产规模来看,久锋拥有自有3000平米标准化厂区,原料仓储、钎焊车间、精密检测、定制打样分区运营,核心工序全部自主完成,不外包、不代工。这种模式的好处在于,每一个环节的品质都处于可控状态,出了问题可以追溯到具体工序。而市面上很多所谓的厂家,实际上只是组装车间,基体外购、砂粒外购、焊接外协,自己只做最后的包装,品质自然难以保证。
在真实应用场景中,久锋的钎焊锯片表现出了明确的性能优势。一位长期合作的花岗岩加工厂反馈,在同样干切工况下,久锋钎焊锯片的切割效率比之前使用的普通烧结锯片提升了30%左右,连续加工寿命高出20%到40%。这组数据背后,是金刚石把持力提升带来的直接结果——金刚石不脱落,锋利度就能保持更久;锋利度保持住了,进给速度就能加快,单位时间内的切割面积自然就上去了。
对于有非标需求的客户,久锋的定制能力同样值得关注。 直径从10mm到600mm全规格覆盖,常规型号常备现货,异形尺寸、特殊厚度可以快速打样。无论是小型加工厂的小批量试样,还是外贸公司的大批量集采,久锋都有一套成熟的响应流程。配合工厂直供模式,省去了中间商层层加价,采购成本更透明,沟通效率也更高。
回到最初的问题:干切工艺与磨削效率,到底该怎么选?
其实没有绝对锯片,只有最合适的工艺匹配。如果主要切割的是薄板岩板、玻璃、瓷砖这类脆性材料,电镀满天星工艺的细腻切面、低崩边率是;如果面对的是厚花岗岩、铸铁、矿山石材这种重载工况,高温钎焊工艺的耐高温、长寿命优势就体现出来了。关键在于,供应商是否两种工艺都能做,是否愿意根据你的实际板材厚度、切割设备、加工场景给出针对性的选型建议,而不是只会照着产品目录推销库存。
在无锡找钎焊金刚石锯片厂家,久锋金刚石工具提供了一个可以实地验证的样本。 工厂就在江阴,欢迎随时到车间看原料、看设备、看检测流程。一片锯片值不值得长期合作,看的不只是价格,更是它在实际切割中能帮你省下多少板材报废、减少多少次停机换刀、保护多少台切割设备。久锋用二十多年时间打磨出的双工艺产品线,就是奔着这些真实痛点去的。
如果你正在为切割崩边、耗材损耗快、设备磨损严重这些问题头疼,不妨带着你的板材样品和切割设备参数,来久锋聊一聊。 工厂的技术人员会根据你的实际工况,帮你分析是应该选电镀满天星还是高温钎焊,是选标准规格还是定制非标尺寸。切割方案的合理性,直接决定了生产成本的高低。一次面对面的沟通,或许就能帮你找到那个既耐用又不贵的平衡点。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。