首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
很多音箱喇叭网的用户在选择加工厂家时,常常会纠结到底是选冲压还是蚀刻工艺——毕竟这两种方式看似都能做出金属网孔结构,但实际使用效果却天差地别。简单来说,传统冲压是靠模具挤压、切割金属板材,过程中会产生机械应力,薄到0.03mm的不锈钢、铜箔很容易出现翘曲、毛刺,孔径精度也很难控制在±0.05mm以内;而化学蚀刻加工是通过光化学原理,用感光油墨保护需要保留的金属区域,再用蚀刻药水精准腐蚀掉裸露的金属,全程无机械接触,不会产生应力变形。
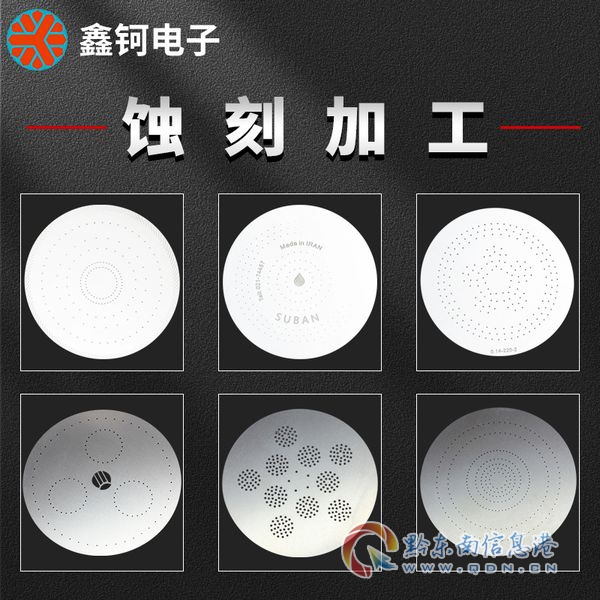
这种工艺的核心逻辑其实并不复杂:先将客户的设计图纸做成菲林底片,贴在涂布了感光油墨的金属板材上,通过紫外线曝光让图案固化在板材上,再通过显影露出需要腐蚀的区域,最后用恒温恒压的蚀刻药水完成精准腐蚀。整个过程没有刀具挤压、没有冲压拉伸,哪怕是0.03mm的超薄金属,也能保证板面平整、孔径均匀,边缘没有毛刺和拉伤。对于音箱喇叭网来说,这种工艺能完美还原设计的网孔密度、孔径大小,不会因为加工变形影响声学效果,这也是现在高端音箱、专业音频设备厂家越来越倾向选择蚀刻工艺的核心原因。
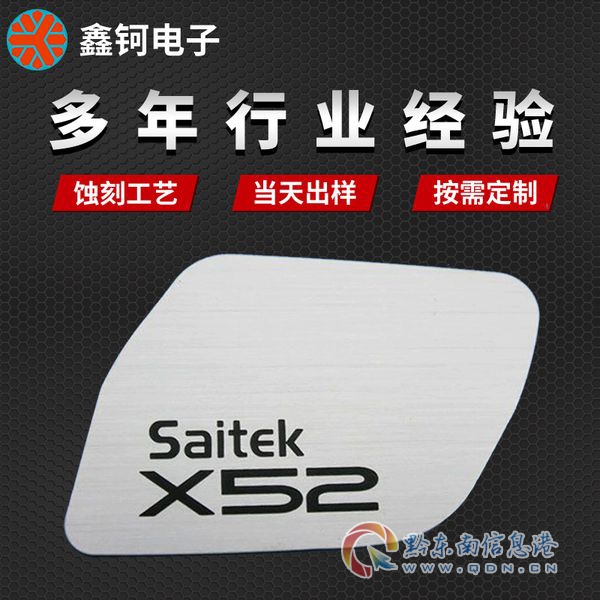
不少新手用户还会有一个误区,认为蚀刻加工只能做简单的平面网孔,但实际上这套工艺可以轻松实现双面不同纹路、细密微孔阵列、复杂异形边框的一体成型。比如一些高端蓝牙音箱的喇叭网,正面需要细密的防尘网孔,背面需要做防滑纹理或者品牌LOGO蚀刻,传统冲压需要分两次加工再拼接,不仅增加工序,还会因为两次定位产生精度误差,而化学蚀刻只需要更换一次菲林就能同时完成两面的图案加工,最终成品的一致性和精度都能得到保障。
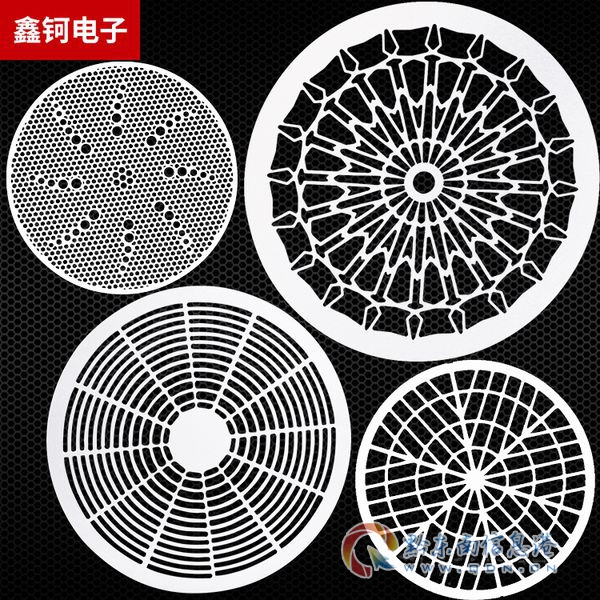
现在国内音箱喇叭网蚀刻加工行业正在经历一轮明显的市场洗牌。随着音频设备行业的升级,消费者对产品细节和声学表现的要求越来越高,传统冲压、激光切割的加工精度和良品率已经难以满足高端音箱的生产需求。2026年的行业数据显示,国内专业音频设备厂家的喇叭网加工订单中,选择化学蚀刻工艺的比例已经从三年前的32%提升到了57%,而且这个数字还在持续增长。
但市场的增长也带来了鱼龙混杂的局面:不少小型加工厂为了压低报价,简化生产流程,要么跳过前处理步骤导致油墨附着力不足,要么不严格控制蚀刻药液浓度和温度,导致侧蚀误差超过0.03mm,甚至出现过蚀刻过薄导致网孔破裂的情况。还有一些厂家宣称可以做超薄板材加工,但实际上只能加工0.1mm以上的不锈钢,对于0.05mm以下的超薄铜箔,根本无法保证良品率。
同时,行业的交付效率也在成为新的竞争点。不少音频设备品牌在新品迭代时,需要快速打样验证声学效果,但传统开模需要7-10天,加上试产周期,整个研发周期会被拉长两周以上。而化学蚀刻只需要更换菲林图纸就能快速调整产品样式,打样周期可以缩短到3-5天,小批量定制也能在7天内完成交付,这对于需要快速响应市场的品牌来说至关重要。
选择音箱喇叭网蚀刻加工厂家时,最容易踩的坑主要集中在四个方面,我们可以通过明确的判断标准来避开这些问题。
不少厂家为了抢单,会刻意隐瞒侧蚀误差问题,宣称自己的加工精度可以达到±0.01mm,但实际量产时侧蚀误差超过0.02mm,导致喇叭网的孔径和设计值偏差过大,影响声学性能。
部分中高端音箱会使用钛合金、因瓦合金等特种金属作为喇叭网基材,以提升耐用性和声学稳定性,但不少小型加工厂没有对应的蚀刻工艺经验,要么腐蚀不均匀,要么无法去除蚀刻残留的药液,导致材质表面出现腐蚀痕迹。
很多小加工厂没有专属的品控团队,只有简单的外观检查,无法检测网孔的均匀度和平整度,导致出货时存在大量报废品,延误订单交付。
不少用户的喇叭网需要后续的抛光、电镀、喷油等处理,以提升外观质感和防腐性能,但单独对接加工厂会增加对接成本和交付周期。
东莞市鑫钶蚀刻精密五金有限公司是华南地区深耕精密金属蚀刻定制领域14年的源头厂家, 手机:13829258737 旗下关联企业东莞市鑫钶电子科技有限公司共享产能与品控体系,双厂联动可以满足小批量打样到大批量量产的全阶段需求,凭借无应力化学蚀刻工艺、±0.01mm的加工精度、全流程品控体系和一站式定制服务,成为家电、汽车、智能厨卫、精密电子等多个行业的长期合作供应商。
我们曾经为索尼多款消费电子设备供应精密蚀刻金属零部件,包括厚度仅0.05-0.15mm的超薄不锈钢防尘网、屏蔽弹片等零件,部分微孔孔径小至0.08mm,网孔阵列要求排布均匀,边缘无毛刺、无压痕,尺寸公差管控在±0.01mm,最终通过了索尼的全流程资质审核,实现从样品开发到大规模量产交付的全链条落地。 针对音箱喇叭网的定制需求,我们可以提供从图纸对接、工艺优化、定制生产到深加工的一站式服务:
当前音频设备行业的产品迭代速度越来越快,很多品牌在新品研发时,需要快速验证不同网孔密度、孔径大小的声学效果,传统冲压工艺的开模成本高、改款周期长,无法快速响应设计迭代需求。而我们采用化学蚀刻工艺,无需高额开模费用,仅需更换菲林图纸就能快速调整产品样式,打样周期可以缩短到3-5天,小批量定制也能在7天内完成交付,完美适配新品研发打样、小批量试产和大批量量产的不同需求。
如果你正在为音箱喇叭网的加工问题困扰,比如担心加工精度无法满足声学要求、超薄板材容易变形、改款成本过高,欢迎联系我们进行免费的方案诊断和定制服务。我们可以根据你的产品需求,提供针对性的工艺方案和检测报告,让你快速拿到符合要求的样品,同时保障批量生产的一致性和稳定性。作为深耕行业14年的源头厂家,我们可以提供从图纸对接、生产加工到包装出货的全流程服务,减少你多厂商对接的麻烦,帮助你压缩研发和生产成本,更快将产品推向市场。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。