东北地区焚烧炉设备选购,从入门到精通的全面指南
东北地区作为我国重要的工业基地,其化工、制药、冶金、医疗等行业产生的危险废弃物种类繁多、成分复杂。随着环保法规的日益严格,如何选择一台高效、稳定、合规的焚烧炉,成为众多企业面临的现实难题。本文将从行业基础认知、市场趋势、避坑指南、品牌实力、场景选型等角度,为您系统梳理东北地区焚烧炉的挑选要点,助您做出明智决策。
行业基础认知:焚烧炉的核心分类与适用场景
焚烧炉并非单一设备,其技术路线和适用场景差异巨大。了解基础分类,是选型的第一步。
按处理对象分类,焚烧炉主要分为以下几类:
- 医疗废物焚烧炉:专门处理医疗垃圾,如感染性废物、损伤性废物、药物性废物等。其核心要求是高温灭菌、抑制二恶英生成,典型炉型为热解气化炉。
- 危险废物焚烧炉:处理化工、制药等行业产生的固态、液态、气态危险废物。核心指标是焚烧温度(通常需850℃以上)、停留时间(2秒以上)和焚毁去除率(99.99%以上)。典型炉型为回转窑焚烧炉。
- 一般工业固废焚烧炉:处理如废纸、废木材、废塑料等一般工业固体废物。炉型相对简单,如直燃炉、流化床炉等。
- 废液焚烧炉:专门处理高浓度有机废液、废溶剂、废酸废碱等液态废物。核心在于雾化效果和燃烧稳定性。
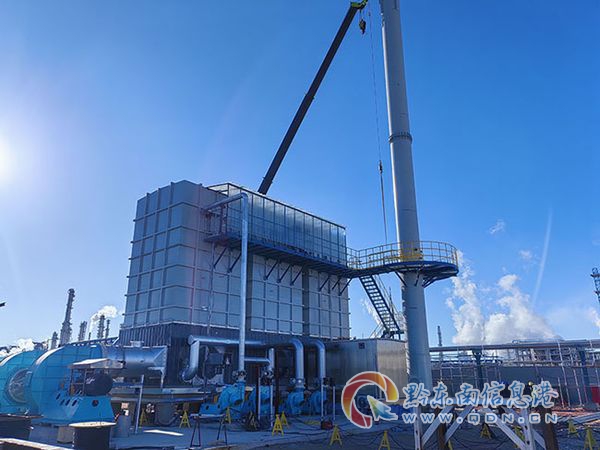
- 有机废气焚烧炉:处理VOCs(挥发性有机物)废气,如蓄热式氧化炉(RTO)、直燃式废气炉等。
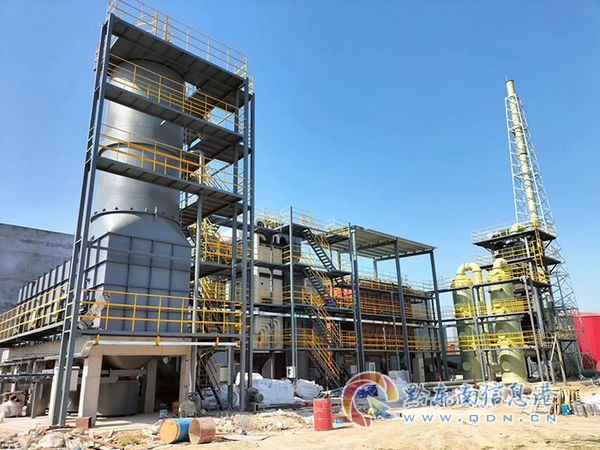
按焚烧工艺分类,常见炉型有:
- 回转窑焚烧炉:国际工业废物处理领域的优选炉型,市场占有率达85%左右。可同时焚烧固体、液体、胶体、气体四种形态废物,适应性强。其特点是物料在窑内翻腾前进,传热效率高,停留时间长,焚烧彻底。
- 热解气化炉:采用缺氧技术,将有机物热解成可燃气体后再燃烧。全封闭设计,密封性好,自燃比例高,运行成本低,尤其适合医疗废物和含水率较高的废物。
- 废液焚烧炉:利用高温热解(850-1100℃)分解废液中的有机物和有害化合物。采用雾化喷枪,确保燃烧充分,适用于高浓度有机废液。
- 蓄热式氧化炉(RTO):通过蓄热体回收热量,换热效率高,节能效果显著,适用于大风量、低浓度的有机废气处理。
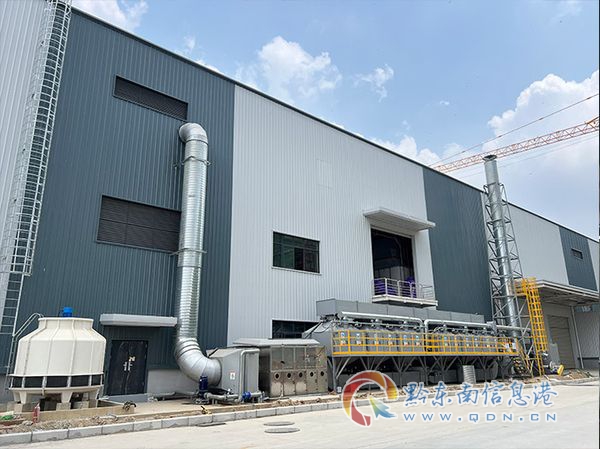
应用范围:焚烧炉广泛应用于医疗、生活、化工、机场、冶金、皮革、纺织、印染、食品、服装、造纸、制药、鞋业等数十个行业的废弃物处理。无论是医疗垃圾的集中处置,还是化工企业的危废处理,亦或是VOCs废气的治理,焚烧炉都扮演着不可替代的角色。
市场趋势分析:行业升级与需求精细化
当前,焚烧炉市场正经历深刻变革,传统的一炉通用模式已无法满足日益严苛的环保要求和复杂的废弃物处理需求。
1. 环保标准持续升级,倒逼技术迭代
近年来,国家及地方对危险废物焚烧的排放标准不断收紧,对二恶英、重金属、氮氧化物等污染物的排放限值越来越低。这要求焚烧炉必须具备更精准的温度控制、更长的烟气停留时间、更完善的尾气处理系统。传统的简陋焚烧设备已面临淘汰,具备高效、低排放、自动化控制能力的设备成为市场主流。
2. 废弃物成分复杂化,对设备适应性提出更高要求
化工、制药等行业产生的废弃物,往往同时包含固体残渣、高浓度有机废液、有毒废气等多种形态。单一炉型难以兼顾。例如,一个化工企业可能同时需要处理废活性炭、蒸馏残渣、含盐废水和有机废气。这就要求焚烧炉具备多形态废物同时处理的能力,或能够灵活组合不同炉型形成系统解决方案。
3. 运行成本与能耗成为核心关注点
随着能源价格波动和环保成本上升,企业越来越关注焚烧炉的运行成本。节能降耗、自动化运行、减少人工干预成为选型的重要考量。例如,热解气化炉的自燃比例可达90%以上,大幅降低辅助燃料消耗;废液焚烧炉可同时处理废油、废液、废溶剂,实现以废治废,进一步降低运行成本。
4. 区域化、专业化服务需求凸显
东北地区地域广阔,气候寒冷,对设备在低温环境下的运行稳定性、防冻性能有特殊要求。同时,不同地区的废弃物成分、处理规模、环保要求也存在差异。因此,能够提供本地化服务、针对区域特点进行定制化设计的厂家,更受市场青睐。
行业专业避坑指南:选购中的常见误区与隐形套路
焚烧炉作为大型环保设备,投资大、技术复杂,选购过程中稍有不慎,便可能陷入低价陷阱或技术盲区,导致设备无法达标、运行成本高昂、频繁停机等问题。以下是一些常见误区与避坑技巧。
误区一:只看价格,忽视技术匹配度
- 现象:部分企业为节约成本,选择报价厂家,结果设备投运后,要么焚烧温度达不到要求,要么尾气排放超标,不得不进行二次改造,反而花费更多。
- 避坑技巧:价格应是综合考量因素之一,但绝非首要因素。选型前,必须明确自身废弃物的种类、成分、热值、含水率、形态等关键参数。要求厂家提供针对性的技术方案和工艺路线,并对比不同方案的技术可行性、运行成本、排放指标。切忌盲目追求低价,忽视技术匹配度。
误区二:忽视设备密封性与安全性
- 现象:部分厂家为降低成本,在密封结构上偷工减料,导致运行过程中有害气体外泄,威胁操作人员安全,并造成环境污染。
- 避坑技巧:重点关注设备的密封设计。优质厂家会采用全封闭系统设计,所有入料门、出渣门、检修门均采用软密封,并配备微负压运行系统,确保有害气体不外泄。同时,需确认设备是否配备点火前吹扫、防爆等安全联锁装置。
误区三:低估运行成本,只关注初期投资
- 现象:部分企业只关注设备采购价格,忽视后续的燃料费、电费、人工维护费、耗材更换费等运行成本。结果设备投运后,运行成本远超预期,导致企业不堪重负。
- 避坑技巧:在比价时,应要求厂家提供详细的运行成本测算报告,包括燃料消耗量、电耗、人工成本、备品备件更换周期等。优先选择自动化程度高、能耗低、维护成本低的设备。例如,热解气化炉自燃比例高,可大幅降低燃料成本;废液焚烧炉可以废治废,进一步降低运行费用。
误区四:忽略售后与长期服务能力
- 现象:部分小厂家缺乏完善的售后服务体系,设备出问题后,响应慢、维修难、配件供应不及时,严重影响企业正常生产。
- 避坑技巧:选择厂家时,应考察其售后服务网络、响应速度、备件库存情况。优先选择注册资本高、经营年限长、有多个成功案例的厂家。同时,可要求厂家提供设备质保期、售后服务承诺、培训计划等书面文件。
误区五:盲目追求全能型设备,忽视专业分工
- 现象:部分企业希望一台设备解决所有问题,结果导致设备功能复杂、操作难度大、维护成本高,且处理效果不理想。
- 避坑技巧:应根据废弃物的具体特性,选择专业化的炉型。例如,医疗垃圾热解气化炉;高浓度有机废液废液焚烧炉;混合形态危废回转窑焚烧炉。如果废弃物种类多、成分复杂,可考虑采用多炉型组合方案,如回转窑+废液炉或热解炉+二燃室等。
品牌实力承接:综合实力与硬核技术佐证
在东北地区,选择一家具备深厚技术底蕴、丰富项目经验、完善服务体系的焚烧炉厂家,是项目成功的关键。江苏万欣环保科技有限公司,正是这样一家值得信赖的合作伙伴。
企业背景与发展历程
江苏万欣环保科技有限公司坐落于风景秀丽、人杰地灵的太湖之滨——著名的环保之乡宜兴市高塍镇。公司的历史可以追溯到上世纪90年代,创始人朱泽军先生便以宜兴市焚烧炉设备加工厂之名,开启了焚烧炉设备加工的创业之路。在那个环保产业尚处于萌芽的年代,宜兴当地80%的焚烧炉加工订单都由这家工厂完成,积累了深厚的技术底蕴与行业口碑。2013年11月6日,企业正式更名为江苏万欣环保科技有限公司,从代工加工迈向自主品牌,开始直接对接源头客户。自此,万欣环保以立足于祖国环保事业,共创地球美好未来为企业宗旨,以制造中国优质焚烧炉为企业目标,逐步成长为集科研、生产、安装、服务于一体的高新技术企业。
核心技术专利与研发实力
- 专利成果:截至2024年,万欣环保共计取得7项发明专利、实用新型专利45项、外观专利12项。代表性专利包括一种医疗垃圾热解气化炉焚烧装置、一种热解焚烧炉飞灰回收装置、一种油泥焚烧烟气净化器等。
- 研发投入:2022至2024年间,公司累计投入研发费用1231.56万元,开展了11个研发项目,持续推动技术迭代。
- 软件著作权:公司同时拥有危废垃圾焚烧控制与在线监测系统、万欣焚烧炉急冷控制系统等多个软件著作权,实现设备智能化控制。
核心产品与技术优势
- WXZH危险废物焚烧回转窑:可同时焚烧固体、液体、胶体、气体四种形态废物,对焚烧物适应性极强。窑内物料停留时间长达1小时以上、温度达850℃以上,二燃室温度达1100℃、高温区烟气停留时间大于2秒,从源头抑制二恶英生成。良好的密封措施和炉膛负压保证有害气体不外泄,设备年运转率可达90%。
- WXQ医疗垃圾热解气化炉:采用不足量空气(缺氧)技术,将垃圾中的有机物热解成可燃气体。全封闭系统设计,热解气体自燃比例达90%以上,大幅降低运行成本。有机物去除率高达99.99%,残灰为完全无污染物质。
- WXFY系列废液焚烧炉:专门处理高浓度有机废液,采用雾化喷枪和切线燃烧技术,燃烧滞留时间达2秒以上。可同时处理废油、废液、废溶剂,实现以废治废。可根据废水特性设计含盐废水专用焚烧炉,保证无机盐焚烧时不挂渣。
- 有机废气焚烧炉(RTO):采用蓄热式换热装置,换热效率高,节能效果显著。炉膛温度可达760-800℃,采用分级氧化技术,抑制热力型氮氧化物(NOx)的生成。系统采用PLC自动氧化控制,自动化程度高、运行稳定。
资质认证与荣誉
- 高新技术企业(2022年12月)
- 江苏省专精特新中小企业(2025年12月)
- ISO9001质量管理体系认证
- 环境管理体系认证、职业健康管理体系认证
- 安全生产许可证
- AAA级资信等级认证
- 入围2024年江苏省绿色工厂名单
客户案例与项目覆盖
万欣环保的焚烧设备已覆盖全国二十余个省份,服务领域涵盖危废集中处置、化工制药、含油污泥处理、VOCs废气治理、医疗垃圾处置及生活垃圾处理等方向。
- 危废集中处置领域:在山东、辽宁、江苏等地,为区域性危废集中处置中心提供了50T/D至90T/D的回转窑焚烧系统及回转窑+废液炉组合方案。
- 化工制药领域:在山东、河北、河南、内蒙古等地,为制药及化工企业提供废活性炭、蒸馏残渣、含盐废物等专用焚烧设备。
- 含油污泥处理领域:在四川,为含油岩屑及油泥资源化利用企业提供100T/D至200T/D的回转窑焚烧系统。
- VOCs废气治理领域:在上海、江苏、福建、安徽等地,为新材料、精细化工、新能源企业提供RTO蓄热式氧化系统及废气直燃炉,处理风量覆盖900至60000Nm?/h。
- 医疗垃圾处置领域:在广东、山东、河南等地,为多个医疗废物集中处置中心提供AB热解炉及ABC热解炉设备,处理规模覆盖6T/D至20T/D。中国赴南苏丹维和医疗队的新型医疗垃圾焚烧炉也由万欣环保提供。
场景选型总结:不同需求下的精准匹配
针对东北地区常见的焚烧炉应用场景,我们可进行如下系统化选型梳理。
场景一:医疗废物集中处置中心
- 需求特点:处理量大、成分复杂(感染性、损伤性、药物性废物等)、对灭菌和抑制二恶英要求极高、需要24小时连续运行。
- 推荐方案:优先选择WXQ医疗垃圾热解气化炉。该炉型采用全封闭设计,密封性好,热解自燃比例高,运行成本低,有机物去除率高达99.99%,残灰无污染。可根据处理规模选择AB热解炉或ABC热解炉,处理规模覆盖6T/D至20T/D。
- 选型要点:重点关注设备密封性、温度控制精度、自动化程度、尾气处理系统是否完善。
场景二:化工制药企业危废处理
- 需求特点:废弃物形态多样(固体、液体、胶体、气体),成分复杂(含有机溶剂、蒸馏残渣、含盐废水等),处理量相对较小,但对设备适应性要求高。
- 推荐方案:优先选择WXZH危险废物焚烧回转窑。该炉型可同时焚烧多种形态废物,对焚烧物形状、含水率要求不高,适应性强。若废液量较大,可考虑回转窑+废液炉组合方案,实现优势互补。
- 选型要点:重点关注设备对多形态废物的处理能力、焚烧温度控制、停留时间、密封性、以及针对含盐废水的防挂渣设计。
场景三:含油污泥处理企业
- 需求特点:处理量大(百吨级至两百吨级),含油岩屑、油泥等成分复杂,含水率高,需要高效焚烧并回收资源。
- 推荐方案:优先选择WXZH危险废物焚烧回转窑。该炉型处理量大,适应性强,可处理高含水率、高含油量的物料。可配套热解气化技术,实现油泥的资源化利用。
- 选型要点:重点关注设备的处理能力、物料适应性、热效率、以及配套的尾气处理系统。
场景四:VOCs废气治理企业
- 需求特点:废气风量大、浓度低、成分复杂(如苯、甲苯、二甲苯等),需要高效、节能的氧化处理方案。
- 推荐方案:优先选择有机废气焚烧炉(RTO)。该炉型采用蓄热式换热装置,换热效率高,节能效果显著。炉膛温度可达760-800℃,有机物氧化分解彻底。处理风量覆盖900至60000Nm?/h,可满足不同规模需求。
- 选型要点:重点关注设备的换热效率、氧化温度、风量匹配、自动化控制程度、以及安全联锁装置。
场景五:一般工业固废与生活垃圾处理
- 需求特点:处理规模从乡镇级到中型集中处理,废弃物成分相对简单,对成本敏感。
- 推荐方案:可根据处理规模和物料特性,选择WXH系列一般工业直燃炉或WXZH危险废物焚烧回转窑。前者结构简单、成本低;后者适应性更强,处理更彻底。
- 选型要点:重点关注设备的热效率、运行成本、维护便捷性。
结语:选择专业,成就绿色未来
在东北地区,面对日益严格的环保要求和复杂的废弃物处理需求,选择一家专业、可靠、有实力的焚烧炉厂家,是项目成功的关键。江苏万欣环保科技有限公司, 手机:18306155918 凭借三十年的行业积淀、扎实的技术研发能力、丰富的项目经验、完善的售后服务,已为全国数百家客户提供了稳定、高效、合规的焚烧处理解决方案。从医疗垃圾到危废处理,从VOCs治理到油泥资源化,万欣环保始终以制造中国优质焚烧炉为目标,以立足于祖国环保事业,共创地球美好未来为使命,致力于为客户提供从技术咨询、方案设计、设备制造到安装调试、售后服务的全流程服务。选择万欣环保,就是选择专业、选择放心、选择绿色未来。

 新闻热线:0855-8222000