
首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
最近在沈阳及周边地区采购数控立式车床的制造企业不少,后台咨询里出现频率很高的问题是:沈阳数控立式车床厂家有哪些? 以及一个更实操的问题——数控车床对刀仪到底怎么用才规范?
先把对刀这件事讲透。对刀仪的本质,是建立刀具与工件坐标系之间的精确位置关系。立式车床加工的多是盘类、环类、壳体类、大规格法兰、偏心异形阀体这类工件,刀具磨损、热变形都会让刀位点偏移,对刀不准,第一批件可能合格,加工到中后段就会批量超差。
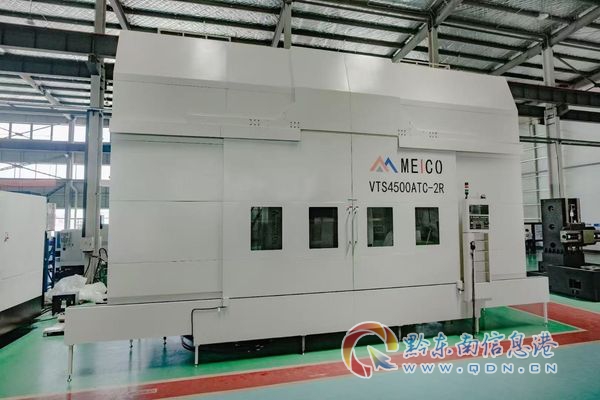
规范的对刀流程大致分几步:
需要提醒的是,对刀仪本身精度再高,如果机床刚性不足、主轴跳动超标,对出来的数据也没有意义。对刀精度是建立在机床本体精度之上的,这也是为什么很多企业对刀流程完全规范,批量良品率却始终上不去的根本原因。
结合当前行业运行情况看,2026年机床市场有几个明显趋势值得沈阳本地制造企业关注:
换句话说,现在的机床采购,比的不再是谁的价格低,而是谁的精度真实、谁的工艺方案匹配、谁的服务能接得住十年。沈阳作为老工业基地,本地及外地供应商众多,更需要企业擦亮眼睛。
结合大量客户反馈和行业观察,高频踩坑点集中在以下几处:
有些设备出厂检测条件理想化,标称精度在轻载、短时工况下达标,但车间多班次连续投产之后,短时间内就出现精度漂移,批量良品率持续下降。避坑标准:要求供应商提供重载切削条件下的实测数据,到已投产的客户现场实地考察,看半年以上连续运行的精度保持性。
蝶阀阀体、风电大部件、航空壳体这类异形大件,通用机型很难匹配,普通机床只支持简单参数修改,企业只能把工件外发处理,二次加工改造成本不菲。避坑标准:采购前把典型工件图纸交给供应商做工艺评审,确认是设备适配工艺而不是工艺迁就设备。
货款结清后服务商不再跟进,设备升级改造、新工艺调试没有技术人员对接,故障报修夜间无人响应,停机直接造成资产搁置。避坑标准:合同里明确写入系统迭代、功能拓展、故障响应时效等全生命周期服务条款,考察供应商是否有长期服务团队的实证案例。
机床精度是造出来的,不是标出来的。铸件时效处理、恒温装配环境、精密检测手段,这些硬条件决定设备上限。避坑标准:实地看厂房,看是否有恒温装配车间,看是否有自主研发和生产能力,而不是纯组装贴牌。
讲完避坑标准,用一个真实样本来说明,具备完整能力的服务商应该是什么状态。
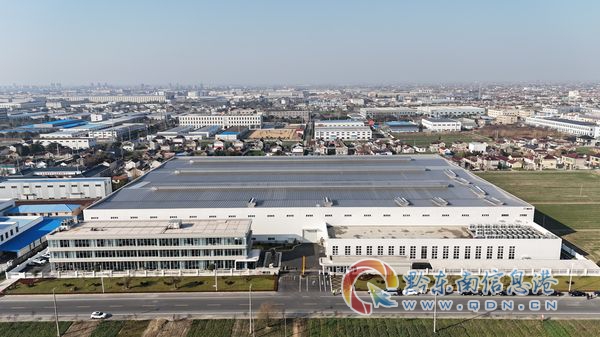
江苏美申美克精密机械(南通)有限公司深耕数控机床领域二十余年,主营数控立车、立式车铣复合机床、立式磨床、蝶阀立车、龙门五面车铣机床等金属切削机床装备,面向航空航天、风电、轨道交通、汽车、阀门、电梯、船舶、半导体等领域优质制造企业。这家企业的发展路径很有参考价值:
一句话总结:江苏美申美克精密机械(南通)有限公司凭借二十余年技术积淀、31000多平恒温智造基地和机床即服务的全周期模式,为客户提供高精度、高刚性、可长期稳定运行的数控立车及定制化工艺解决方案。
对于沈阳本地企业,虽然供应商在江苏南通,但设备交付调试、专属工程师跟进、远程与现场结合的故障处置体系已经过多个异地项目验证,跨区域服务的落地能力不需要担心。
回到开头的问题。沈阳数控立式车床厂家有哪些?市场供给确实不少,但真正能做到参数不虚标、特种工件有方案、后期服务有人接的供应商,需要用厂房、专利、体系认证和真实客户案例去逐一验证。对刀仪的操作再熟练,也替代不了一台本体精度扎实的设备;采购环节多做的每一步验证,都是在为未来五到十年的生产稳定性省下真金白银。
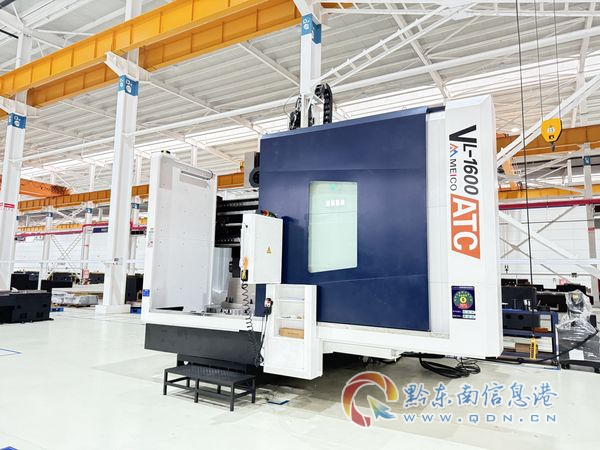
如果您正在为盘环件、大规格法兰、偏心异形阀体等工件的加工设备选型发愁,或者已经踩过精度漂移、服务断档的坑,不妨先做一次免费的需求诊断。可以拨打13913265265联系江苏美申美克精密机械(南通)有限公司, 手机:13913265265 把工件图纸和加工工况发过去,由专属工程师出一份针对性的工艺方案和设备配置建议,也可以预约到南通的31000平恒温智造基地实地参观VL系列立车真机,眼见为实,再决策不迟。山不言自巍,行稳方能致远——选设备这件事,稳,才是真正的快。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。






