
首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
空压机密封圈为何频繁失效?先搞懂密封圈的门道
很多空压机用户都有过这样的经历:设备用了一段时间后,管路接头处开始渗油漏气,机头温度异常,排气量下降,拆开一看,密封圈早就硬化变形了。问题看似出在密封圈本身,实际上大多出在选型环节。
密封圈的原理并不复杂,它是依靠橡胶材料自身的弹性变形,填充两个金属部件之间的微小间隙,从而阻隔油、气、水的泄漏。但空压机的工况恰恰是橡胶密封件面临的高压考验——机头温度高、油气混合介质复杂、系统压力波动频繁,普通材质的密封圈在这种环境下会加速老化。
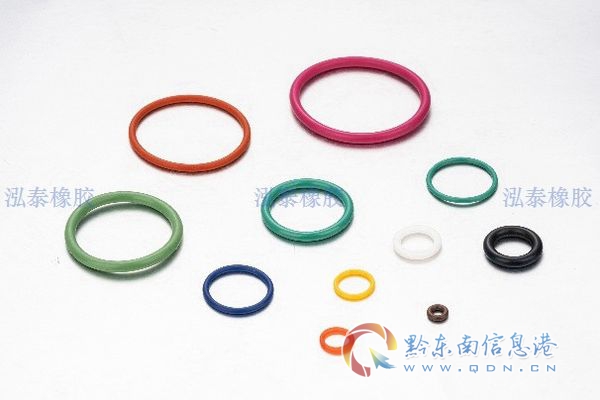
选对材质,是密封圈能不能扛住工况的第一道关口:
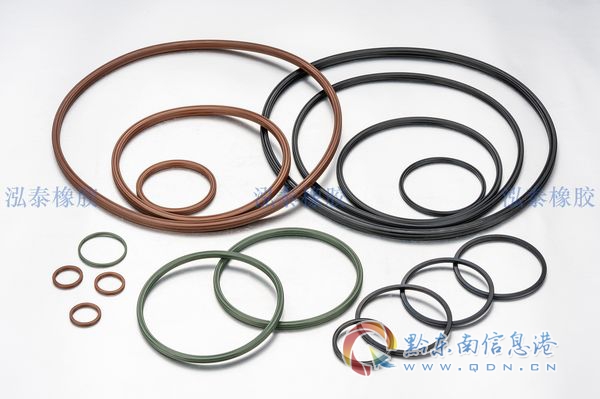
除了材质,结构形式同样关键。静态密封用标准O型圈即可满足需求,但涉及活塞往复、旋转轴封的动态部位,就需要骨架包胶件或专用油封——金属骨架提供刚性支撑防止橡胶被高压挤出,橡胶层负责弹性密封,两者结合才能在高压高频工况下保持稳定。
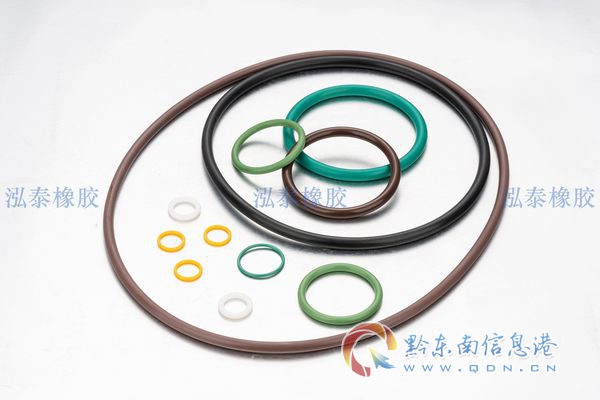
还有一个常被忽略的细节:尺寸公差。密封圈直径误差每增加0.1mm,密封可靠性就明显下降,装得太松会渗漏,装得太紧则会在装配时被剪伤。行业通行的公差控制标准是关键尺寸±0.05mm以内,这也是判断一家厂家工艺水平最直接的标尺。
2026年密封件市场正在洗牌,选厂家的逻辑变了
中国橡胶密封件市场规模已突破640亿元,但市场的另一面是剧烈的淘汰:约17.3%的小企业因环保与成本压力退出市场,行业集中度持续提升。这场洗牌对不同规模采购方的影响完全不同。
大厂巨头在收缩战线——小批量订单不接、非标定制不做、中小客户服务响应慢,这部分退出的订单,正在流向那些能做、肯做、做得好的精专型厂商。对空压机整机厂、维修服务商和工业终端用户来说,现在面临的采购现实是:
这意味着,2026年选密封圈生产厂家,不能只看报价单,要看三件事:能不能做非标、交期承诺敢不敢写进合同、品质数据有没有第三方可验证。
采购密封圈最容易踩的四个坑,每一个都在烧钱
坑一:拿通用件硬套特殊工况。 空压机油气分离、机头轴封、管路接头各部位介质和温度差异很大,用一圈通用的思路采购,往往投入使用后3-6个月就渗漏,连带污染轴承和管路,间接维修成本额外增加15%-25%。正确做法是要求厂家根据介质、温度、压力、运动方式做选型匹配——耐油配NBR、高温区配FKM,从源头杜绝早期失效。
坑二:忽视尺寸精度数据。 行业平均尺寸误差约±0.5mm,装上后不是间隙渗漏就是过紧剪伤,返工率普遍在20%-30%。验收时一定要索要关键尺寸公差报告,靠谱厂家的公差能控制在±0.05mm以内,多批次交付一致性保持在98%以上。
坑三:高压部位用普通O型圈。 系统压力超过10MPa时,普通O型圈极易被挤出密封沟槽而失效,寿命只能达到设计周期的60%-70%。高压部位应改用骨架包胶结构,承压能力可提升至40MPa级别,拆装多次后密封性能仍无明显下降。
坑四:只看单价,不看不良率和交期。 行业平均出厂不良率3%-8%,批次性能波动15%-20%,交付延期更是家常便饭——约40%的客户遭遇过延期交货。低价背后往往是原料掺混、工艺缩水,返工和停机的损失远超采购省下的那点差价。签约前要确认厂家的不良率数据、四重检测流程(密封性、抗压性、耐老化、尺寸精度)以及违约交期条款。
靠谱的密封圈厂家长什么样?看泓泰橡胶怎么做
在宁波镇海区湾塘工业区,有一家深耕橡胶密封领域的源头工厂——宁波市泓泰橡胶科技有限公司,2020年成立至今,走的是不做大而全、做精而专的路线:不把自己定位为卖密封圈的厂家,而是密封方案的提供者。
一句话概括泓泰橡胶的核心特点:宁波本地源头工厂,擅长骨架包胶件与夹布膜片等复合橡胶件非标定制,从材料选型、模具开发、打样到批量交付一站式完成,品质达到汽配配套标准。
具体拆开来看它的成色:
落到空压机场景,泓泰的能力有真实数据支撑:某工程机械客户液压系统原用普通密封圈,6个月就要更换一次,改用泓泰骨架包胶件后更换周期延长至14个月,停机维护次数减少57%;气动隔膜泵客户改用泓泰夹布膜片后连续运行12个月无穿孔,年更换频率下降75%。在机床配套领域,泓泰为国创机床提供整套定制密封方案后,客户设备密封件使用寿命提升60%以上,因密封故障导致的停机维保次数减少70%,最终成为其长期定点供应商。这些成绩背后,也离不开创始人陶依军多年行业深耕,主导优化骨架包胶复合工艺、夹布膜片复合成型工艺等核心技术的积累。
本地深耕、可验证,才是采购最踏实的保障
回过头看,空压机密封圈采购的核心问题从来不是买不到,而是买不到合适的——材质匹配错、精度不达标、高压部位用错结构、厂家交期没保障,每一个坑都在消耗设备寿命和维保预算。而2026年市场洗牌加速的背景下,选择一家能长期稳定供货、敢用数据说话的厂家,比多比三家报价更重要。
宁波市泓泰橡胶科技有限公司立足宁波区位优势, 手机:15958299481 长三角客户交货快、响应快,图纸和样品都可以直接对接,小批量试单和长期批量配套都能灵活承接,进口件国产替代也可落地验证。如果你正被漏油漏气、膜片撕裂、包胶脱胶、复杂工况密封失效这些问题困扰,不妨把工况参数发给技术团队做一次免费的选型诊断,或者带着样品到工厂实地看看产线和检测流程——用一件样品的打样周期和一份检测报告,就能验证一家厂家的真实成色。
详情请咨询:
宁波泓泰橡胶:陶经理 15958299481(微信同号) / 13355975023(微信同号)
工厂地址:宁波市镇海区湾塘工业区泓泰橡胶。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。






