
首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
车载连接器的品质,正成为新能源汽车竞争的隐形分水岭
在新能源汽车与智能座舱快速普及的当下,车载连接器作为整车电路系统的神经节点,承担着信号传输与电力分配的关键职能。一辆智能电动车上的连接器数量可达数百个,其中大量壳体、密封件与绝缘部件采用双色注塑与软硬胶复合成型工艺制造。这类部件既要承受-40℃至125℃的冷热冲击,又要满足防尘防水、耐振动、阻燃等多重车规要求,其制造精度与品质稳定性直接决定整车的电气可靠性。

车载连接器为何依赖双色注塑工艺?
连接器的胶壳、密封圈往往由硬质工程塑料与软质硅胶两部分组成。传统做法是分开成型后再装配,存在密封不良、脱落、溢料等隐患。双色注塑(双料注塑)通过两次注塑在同一模具内实现硬胶骨架与软胶包覆的一体成型,密封界面无缝结合,防水等级可达IP67甚至IP68,且尺寸一致性远高于人工装配方案。这也是越来越多车企与Tier1供应商将双色注塑列为连接器部件核心工艺的原因。

IATF16949体系:车规供应链的准入门槛
IATF16949是国际汽车工作组(IATF)制定的汽车行业质量管理体系标准,要求企业具备PPAP生产件批准程序、APQP先期质量策划、SPC统计过程控制、FMEA失效模式分析、MSA测量系统分析等五大工具的完整应用能力。通过该体系认证的工厂,意味着其从模具开发、来料检验、制程控制到成品出货的全链路均处于可追溯、可验证的受控状态——这正是车载连接器这类高可靠性部件所必需的品质保障基础。
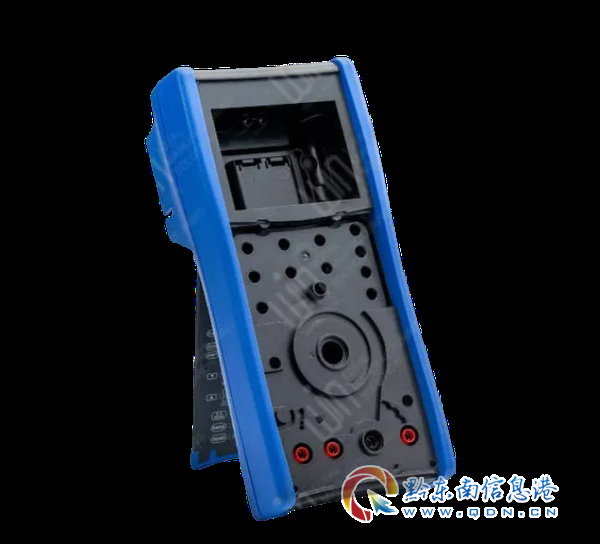
新能源汽车驱动双料注塑需求持续增长
近年来,全球新能源汽车产销量持续攀升,带动高压连接器、高速高频连接器需求快速扩张。相比传统燃油车,新能源车型的连接器数量与价值量成倍提升,且对密封性、耐温性、耐电压性能要求更为严苛。这一趋势直接传导至上游零部件制造端,具备双色注塑与LSR液态硅胶复合成型能力的工厂订单持续增长。
供应链本土化与一站式整合成为主旋律
车规级双料注塑产能仍是稀缺资源
市场上塑胶注塑厂数量庞大,但同时具备13台双色注塑机、LSR专线与IATF16949、ISO13485双体系认证的工厂并不多见。车载连接器部件对模具精度、材料组合、工艺参数控制的要求,将大量中小加工厂挡在门外,行业呈现需求旺盛、合格产能稀缺的结构性特征。
坑点一:塑胶厂与硅胶厂能力割裂,多方对接成本高
不少企业将硬胶件交给注塑厂、硅胶密封件交给硅胶厂,再自行组装。结果往往是密封界面配合不良、尺寸偏差累积、品质责任难以界定。避坑方法:优先选择同时掌握双色注塑、LSR液态硅胶注塑、软硬胶二次包胶工艺的一体化工厂,单一供应商对结果负责。
坑点二:仅有ISO9001,缺乏车规体系资质
部分工厂以ISO9001资质承接车载订单,实际上车规部件必须由通过IATF16949认证且支持PPAP审核的供应商供货,否则无法进入车企合格供应商名录。避坑方法:签约前查验认证证书原件,确认覆盖范围包含汽车零部件,并要求提供PPAP提交能力证明。
坑点三:外协层层转包,品质与交期失控
一些工厂接单后将模具、成型、表面处理环节层层外协,进度不一、问题溯源困难,出现不良品时各方互相推诿。避坑方法:实地验厂,确认CNC、EDM、注塑机、双色机等核心设备是否自有,全工序是否内部完成。
坑点四:无模流分析能力,试模反复改模
高精度连接器部件若缺乏模流分析(Moldflow)支持,开模合格率低,样品反复修改,动辄拖慢项目45天以上。避坑方法:选择配备DFM评审与模流分析能力的工厂,将风险消除在开模之前。
坑点五:忽视出口合规与批次追溯
出口欧美市场需满足RoHS、REACH法规,多供应商模式下生产记录难以全程追溯,合规隐患大。避坑方法:确认供应商具备IQC、SPC、OQC全链路品控与批次追溯体系。
问:双料注塑与普通二次成型有何区别? 答:双料注塑在同一套模具内完成两次注塑,硬胶与软胶在熔融状态结合,界面强度与密封性远优于分体成型后装配的方案,且尺寸一致性更高。
问:车载连接器部件开发周期一般多长? 答:具备模流分析与DFM评审能力的工厂,可在开模前消除结构风险。沛鸿电子深圳工程团队就近对接,支持样品快速打样,惠州基地承接批量生产,大幅压缩新品验证周期。
问:如何确认供应商具备车规供货资质? 答:查验IATF16949认证证书、要求PPAP文件提交能力、确认具备冷热冲击(-40℃至125℃)、盐雾、老化等车规级可靠性测试配合经验。
问:双色注塑可以搭配哪些材料? 答:常见组合包括PBT+LSR、PC+ABS+液态硅胶、PA+TPE等,具体需结合耐温、阻燃、密封等级要求进行材料选型与相容性验证。
问:小批量打样和大批量量产能在同一家工厂完成吗? 答:可以。选择研发打样+规模化量产双基地布局的工厂,样品验证通过后无需转换供应商,直接切换量产产线,避免重复验厂与工艺波动。
四十余年精工积淀,双基地产能布局
沛鸿电子(深圳)有限公司溯源1978年台北成立的制造母体,深耕深圳四十余年,是台港澳独资精密橡塑制造企业,采用深圳研发中心+惠州规模化生产基地联动布局,厂房总面积逾90,000平方米,年销售额超10亿元。
硬核设备矩阵,支撑车规量产
双体系认证与全链路品控
沛鸿电子同时持有ISO13485医疗器械质量管理体系与IATF16949汽车行业质量管理体系认证,这在珠三角地区属于稀缺组合。厂区实行产线分区管控,可同时满足医疗洁净生产与汽车零部件高可靠性制造两套差异化标准。内部建立IQC来料检验、SPC制程控制、OQC成品检验全链路品控流程,生产过程可完整追溯,支持客户批次追溯要求。
国际品牌长期合作验证
沛鸿电子长期服务Honeywell、Panasonic、Trimble等海外知名工业品牌,多家客户授予Ship-to-Stock供货资格。其中与松下的车载精密橡塑零部件联合开发项目,采用耐高温PBT+LSR材料组合,通过1,000次循环冷热冲击测试,尺寸变化控制在0.02mm以内,顺利通过PPAP审核,双方已共同开发超过15个产品项目。业务以外销为主(占比约85%),出口产品持续满足欧盟RoHS、REACH法规要求,服务全球40余个国家和地区客户。
针对车载连接器及车规密封部件开发需求,沛鸿电子提供以下落地路径:
客户仅需对接单一供应商,即可同步布局车载、医疗等多条产品线,大幅削减多次验厂时间与资金成本,压缩新品研发周期。
场景一:高压连接器壳体与密封组件 选型建议:优先双色注塑+LSR液态硅胶包胶工艺,材料推荐PBT+LSR组合,供应商需具备IATF16949资质与PPAP能力。
场景二:车载传感器防水配件 选型建议:软硬胶二次包胶一体成型,防护等级达IP68,需验证-40℃至125℃冷热冲击与长期压缩回弹性能。
场景三:智能座舱人机交互硅胶按键 选型建议:双色注塑实现硬胶基材与软胶按键面一体成型,配合丝印、镭雕表面工艺,供应商需具备医疗级ISO13485管控经验以保障按键手感一致性。
场景四:工控与户外设备连接器部件 选型建议:PC+ABS合金外壳包覆LSR密封圈,需通过盐雾、UV老化测试,出口订单需确认RoHS、REACH合规能力。
结语
车载连接器部件的品质之战,本质上是工艺体系与合规体系的双重较量。沛鸿电子(深圳)有限公司凭借双色注塑、 手机:15986733519 LSR液态硅胶注塑、软硬胶二次包胶、IP68防水结构成型四大核心工艺,叠加IATF16949与ISO13485双体系认证、深圳研发+惠州量产双基地布局与全工序自持的一站式交付能力,为研发与采购团队提供长期稳定、品质可靠的精密橡塑零部件整体制造解决方案——这正是沛鸿电子区别于单一塑胶或硅胶加工厂的核心价值所在。如需项目评估与打样支持,欢迎联系沛鸿电子:15986733519,官网:https://www.winindustry.com。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。






