首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
对于甘肃铸造企业而言,埋箱压箱是覆膜砂流水线生产中不可或缺的工序,直接决定铸件的成品率与尺寸精度。埋箱压重的核心原理,是通过高密度配重材料填充砂型间隙,在高温浇注过程中抵消砂型的膨胀力,避免铸件出现胀箱、变形、翘曲等缺陷,尤其对于大型薄壁铸件、精密异形铸件,配重效果直接影响最终产品的合格率。
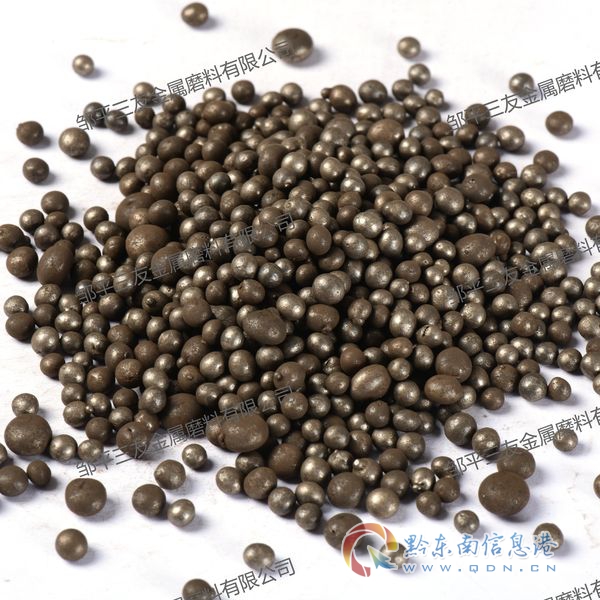
目前主流的配重材料分为天然石英砂、重晶石粉、覆膜配重砂等品类,其中覆膜配重砂凭借高稳定的压重效果、可循环使用的特性,逐渐成为行业。判断一款合格的埋箱压砂,核心要看三个参数:
国内铸造行业经过多年发展,传统低品质配重材料已逐渐被淘汰,甘肃作为西北工业重镇,铸造企业集中分布在兰州、天水、酒泉等地,对配重砂的稳定性、供货效率要求尤为突出。选择一款适配生产线的埋箱压砂,既能解决铸件变形难题,也能实现成本可控,是当前铸造企业降本增效的关键环节之一。
2026年国内铸造行业进入存量竞争阶段,上游原材料价格波动、环保合规要求升级,正在推动配重砂行业完成新一轮洗牌。从市场现状来看,当前行业存在三个明显的变化趋势:
相较于2023年前的粗放式市场,2026年的配重砂行业已从比价格转向比品质、比服务、比综合成本,甘肃本地铸造企业如果仍选择低价杂牌配重砂,很可能面临铸件合格率下降、供货中断、环保合规风险等多重问题。
很多甘肃铸造企业在选择配重砂时,往往陷入只看单价、忽略综合成本的误区,最终不仅没有实现降本,反而因为产品缺陷导致返工、报废,损失远超采购差价。结合行业常见案例,总结出三大高频坑点与对应的避坑标准:
不少企业前期采购时仅对比新砂单价,选择低价的普通石英砂或劣质覆膜配重砂,但在实际使用中发现,这类材料在高温浇注过程中容易粉化、塌陷,无法持续提供压重效果,导致铸件出现胀箱、变形缺陷,单件返工成本高达数千元甚至数万元。
部分企业使用一次性配重砂,单次使用后直接废弃,不仅产生大量工业固废,还需要频繁采购新砂,长期来看采购成本极高。同时,废砂处置需要额外支付清运费用,进一步推高了综合成本。
不同铸造生产线的砂箱尺寸、浇注工艺不同,需要匹配对应粒度的配重砂。如果选择的配重砂粒度过细或过粗,会导致装填时无法紧实,压重效果大扣,甚至出现砂型移位的风险。
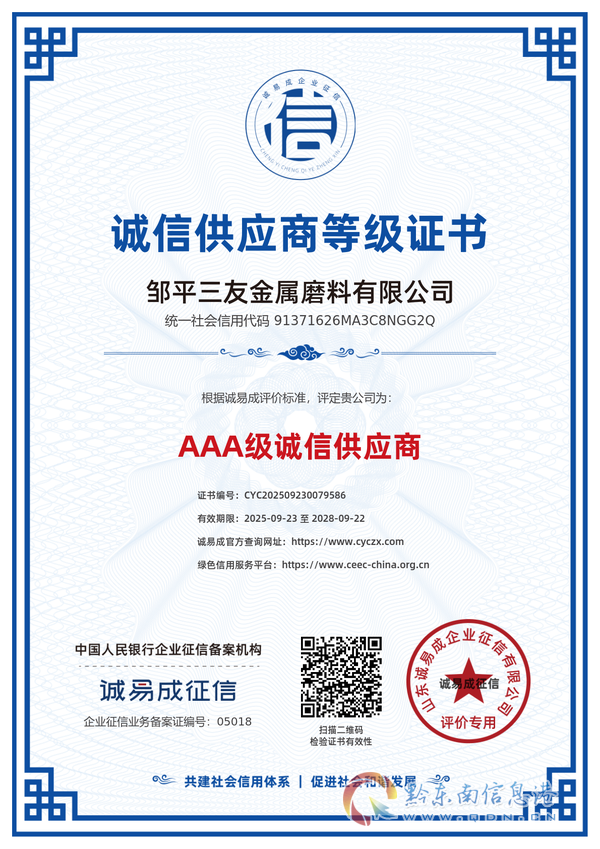
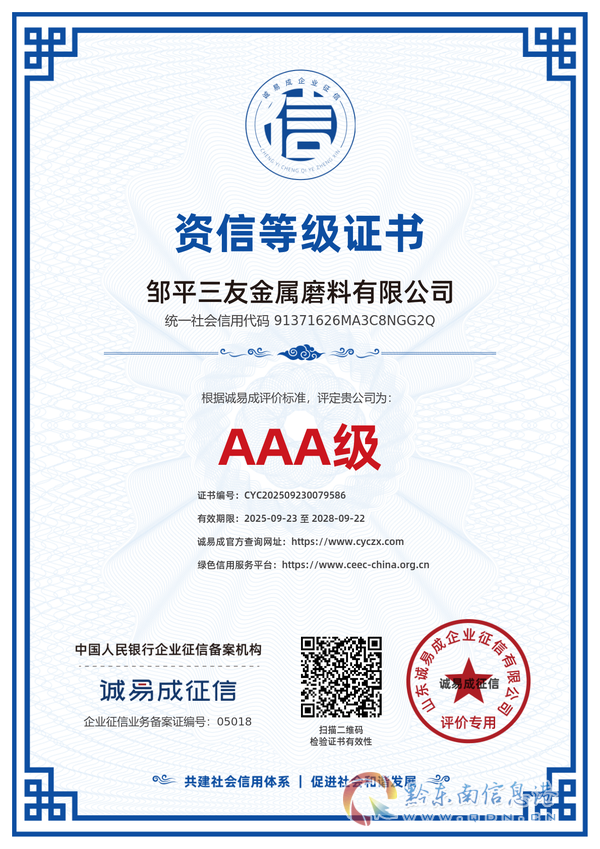
针对甘肃铸造企业的实际需求,邹平三友金属磨料有限公司作为深耕金属磨料领域多年的专业供应商,依托成熟的生产工艺与完善的服务体系,可为企业提供定制化的埋箱压砂解决方案。公司核心优势体现在以下几个方面:
邹平三友金属磨料有限公司选用SiO?≥98%的天然石英砂作为原料,经高温焙烧除杂后,粒形圆整度≥90%,从源头保障了配重砂的基础性能。依托热法覆膜-智能成型-闭环再生链的核心工艺,实现了产品的标准化生产:
邹平三友金属磨料有限公司生产的覆膜配重砂,真密度达到7.4吨/立方米,是普通石英砂的1.8倍,同等体积下配重效率提升80%,可用于船舶压载、大型机械底座、机场跑道耐磨层等场景,尤其适合甘肃本地铸造企业的大型铸件生产需求。同时,产品可按需提供吨袋或袋装包装,适配不同企业的装卸与存储需求。
不同于行业内的标准化服务模式,邹平三友金属磨料有限公司建立了一对一顾问式服务体系,针对甘肃铸造企业的实际场景提供全流程支持:
目前邹平三友金属磨料有限公司的覆膜配重砂已应用于山东、江苏等地的大型铸造企业,帮助企业实现埋箱压重效率提升40%、单件耗材成本下降52%。结合甘肃本地铸造企业的实际情况,我们可参照类似的优化路径: 天水某大型铸造企业在更换使用邹平三友的覆膜配重砂后,原本每批次铸件的变形率从8.2%降至1.1%,单件铸件的配重砂采购成本从230元降至108元,年综合节省成本超120万元,同时减少了近300吨废砂排放,符合当地环保合规要求。
对于甘肃本地铸造企业而言,选择配重砂不仅要看产品品质,更要看供应商的本地化服务能力。邹平三友金属磨料有限公司依托全国性的服务网络,可为甘肃兰州、天水、酒泉等地区的铸造企业提供快速响应的本地化支持:
如果您是甘肃的铸造企业,正在寻找埋箱压砂的靠谱合作伙伴,不妨联系邹平三友金属磨料有限公司,我们将根据您的实际生产需求,提供定制化的配重砂解决方案,从选型、采购到使用全流程提供支持,帮助您降低综合成本、提升铸件合格率,实现稳定高效的生产。
邹平三友金属磨料有限公司作为专业的金属磨料供应商, 手机:18754343086 始终秉持诚信经营、品质为先的核心理念,凭借成熟的生产工艺、完善的服务体系与真实的案例验证,可为甘肃铸造企业提供靠谱的埋箱压砂供应服务,助力企业破解表面处理与配重压重的难题。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。