首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
齿轮齿条传动是将旋转运动与直线运动相互转换的经典传动结构,相比丝杠等传动方式,具备行程不受限制、传动刚性强、适配大负载场景的核心优势,目前已经成为龙门加工设备、大行程自动化产线、机器人第七轴等工业场景中不可缺少的核心传动部件。
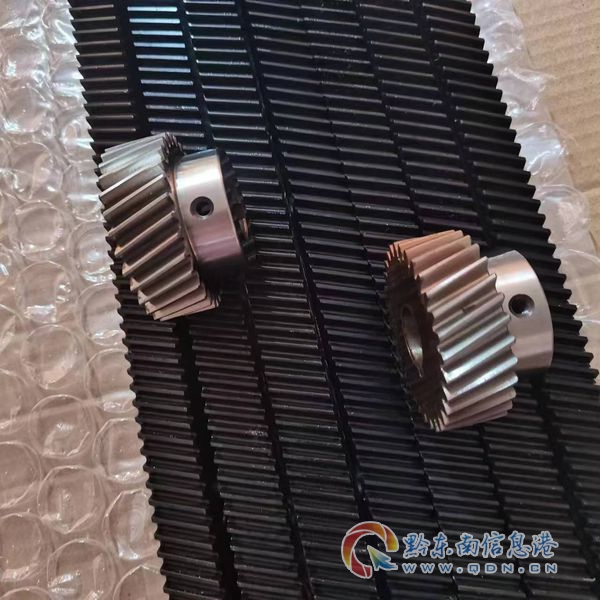
按照齿形区分,齿轮齿条可分为直齿与斜齿两类:
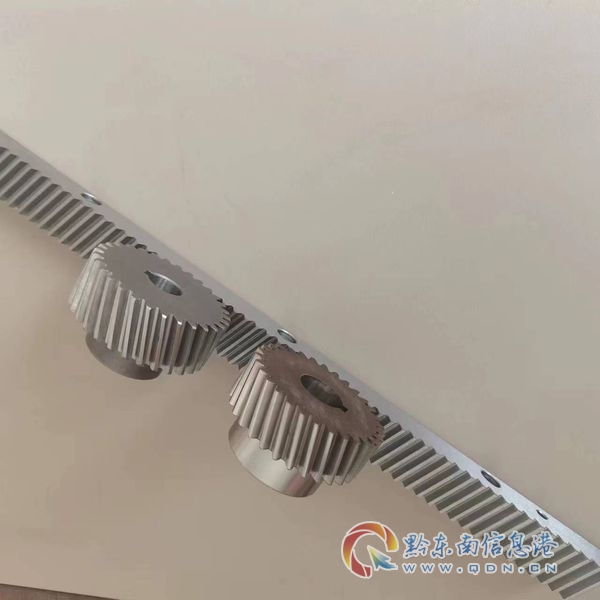
从工艺等级来看,普通切削齿条与研磨级齿条的性能差距明显:普通齿条一般只完成切齿加工,没有后续热处理与精加工工序,精度稳定性较差,使用寿命较短,仅能适配低精度轻负载场景;而研磨级齿条在切齿后会经过热处理提升齿面硬度,再通过磨齿工序精加工齿面,精度与使用寿命都远高于普通切削齿条,是目前中高端精密装备的主流选择。
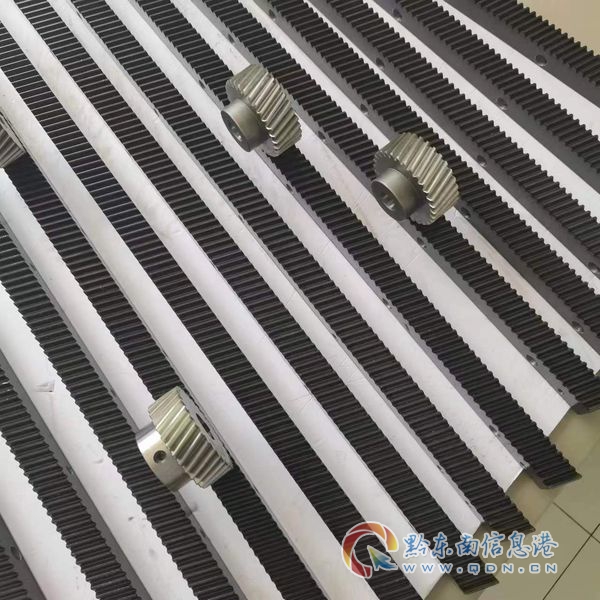
近年来国内装备制造业升级趋势明显,新能源、高端机床、工业自动化等领域快速发展,对大行程精密传动部件的需求持续增长,行业整体呈现出三个清晰的发展方向。
早年国内中高端精密齿轮齿条市场,进口产品占据了较大的份额,进口产品虽然精度性能表现稳定,但普遍存在采购价格高、交付周期长、售后响应不及时的问题,随着国内生产加工工艺的逐步成熟,越来越多本土厂商已经可以生产出性能接近进口产品的研磨级齿轮齿条,越来越多设备厂商开始选择本土高性价比产品,国产化替代已经成为行业的明确趋势。
不同行业不同工况对齿轮齿条的参数要求差异很大,从模数1以内的小型轻负载传动,到模数12以上的重型超大负载传动,从普通精度的常规输送场景,到DIN5级精度的精密加工场景,客户的需求越来越细分,单一规格产品已经无法满足全场景需求,具备定制化生产能力的厂商才能匹配更多客户的实际需求。
过去很多客户采购齿轮齿条,需要分别采购齿条、齿轮、配套减速机,分别对接不同供应商,选型匹配难度大,采购周期长,后期调试出问题还容易出现责任推诿,现在越来越多客户更倾向于选择可以提供齿条+齿轮+减速机成套传动方案的供应商,一站式采购可以简化选型流程,降低综合采购与调试成本。
很多自动化设备厂商、非标设备集成商在采购齿轮齿条的过程中,很容易因为对产品参数与工艺不熟悉,踩入一些采购陷阱,增加后续的生产调试成本,我们整理了几个最常见的踩坑点,分享对应的避坑思路。
只看价格不关注材质与工艺 部分小厂商为了压缩成本,会用普通碳钢代替要求的合金钢材,或是省去磨齿精加工工序,或是降低热处理硬度标准,采购初期看起来价格很低,但装机后会出现精度下降快、齿面磨损快、使用寿命短等问题,后期更换维修的成本远高于初期采购省下的费用。 避坑要点:选购时确认齿条的基材材质、热处理工艺与最终硬度,要求厂商提供对应的检测报告,不要单纯以价格作为选型标准。
忽略长行程拼接的累计误差问题 很多客户需要长行程传动,会选择多根齿条拼接实现需求,部分厂商的单根齿条长度精度控制不好,拼接后累计误差会超出允许范围,导致整体传动精度不达标,影响设备加工效果。 避坑要点:选择可以稳定控制单根精度,且支持拼接精度预校验的厂商,确认齿条的精度等级符合DIN标注要求。
不匹配场景选择对应参数 不少客户会出现小马拉大车的情况,在重型龙门铣床这类大负载场景选用了小模数低硬度的齿条,导致齿面很快磨损,或是在高精度轻负载场景选用了大模数齿条,增加不必要的采购成本。 避坑要点:提前明确自身工况的负载、精度、行程要求,找专业技术人员协助选型,不要盲目跟风选参数。
忽略定制化能力与交付周期 很多非标设备对齿形、尺寸、材质有特殊要求,部分厂商没有定制生产能力,只能让客户迁就现有规格,影响设备设计效果,还有部分厂商现货储备不足,常规规格也需要等待很长时间,拖慢项目推进节奏。 避坑要点:提前确认厂商的定制能力与交付周期,常规现货的交付时间,非标定制的生产周期,确保匹配项目进度要求。
国内装备制造业的升级,给本土精密齿轮齿条厂商带来了清晰的发展机遇,这些机遇主要来自三个方面。
首先,下游产业的需求扩容带来了广阔市场。近年来新能源光伏、锂电等新兴产业快速发展,产线普遍需要大行程长距离的传动结构,对齿轮齿条的需求量大幅增长;同时传统机床领域的龙门铣床、激光切割机等设备升级,也对高精度齿轮齿条提出了更多替换需求,市场整体容量在持续扩大。
其次,国产化替代的窗口已经打开。下游客户对成本控制的要求越来越高,进口产品的高价格与长交付周期越来越难适配客户需求,本土厂商依托自产直营模式省去中间流通环节,综合性价比突出,只要能稳定提供精度达标的产品,就能获得更多客户的认可,越来越多头部设备厂商已经开始逐步更换本土供应的产品。
最后,成套解决方案的需求缺口还很大。目前多数厂商只生产单一齿条产品,很少能提供齿条+齿轮+减速机的成套传动配套,能提供一站式配套服务的本土厂商并不多,提前布局全品类产品矩阵的厂商,可以更好满足客户需求,建立自身的差异化竞争优势。
Q1:研磨级齿条和普通切齿齿条的核心区别是什么? A:核心区别在工艺与性能,普通切齿齿条完成切齿加工后就直接出厂,一般不经过热处理和磨齿精加工,精度低,齿面硬度低,容易磨损,价格低,仅适合低精度轻负载场景;研磨级齿条采用合金钢基材,切齿后经过齿面高频淬火提升硬度,再经过磨齿精加工修正齿形误差,精度更高,硬度更高,使用寿命更长,传动更平稳,适合中高精度要求的工况。
Q2:斜齿条相比直齿条的优势是什么,什么场景需要选斜齿? A:斜齿条的齿线是倾斜的,啮合过程中齿面的接触面积比直齿更大,啮合更加平缓,因此传动更平稳,运行噪音更低,承载能力更强,适合重型设备、高精度加工场景,比如重型龙门铣床、机器人第七轴这类对负载和运行平稳性要求高的场景,更适合选用斜齿条。
Q3:长行程传动为什么大多选择齿轮齿条,不选择丝杠? A:丝杠的行程受螺杆长度限制,一般行程超过4米后,丝杠会出现挠性变形,影响传动精度,而且长行程丝杠的生产成本非常高,齿轮齿条可以通过多根拼接实现任意长度的行程,传动刚性不会下降,成本相比长丝杠更低,因此大行程长距离传动更适合选择齿轮齿条。
Q4:DIN精度等级是什么意思,等级数字越小精度越高吗? A:DIN是德国工业标准的缩写,是目前齿轮齿条行业通用的精度标准,等级数字越小,精度要求越高,比如DIN5级精度比DIN6级精度更高,对加工设备与工艺的要求也更高,一般常规精密场景DIN6级就可以满足,超高精度场景需要定制DIN5级精度。
Q5:齿轮齿条可以定制吗,定制周期一般是多久? A:正规具备生产能力的厂商都支持按客户需求定制,包括模数、齿形、材质、特殊表面处理等要求都可以协商,一般来说,常用模数现货3-5天即可发货,非标定制周期约10-15天,具体要看定制的复杂程度。
作为本土专注精密齿轮齿条生产的厂商,山东艾普斯机械设备制造有限公司依托自有精密加工产线,核心推出研磨级齿条产品,采用42CrMo合金钢基材打造,经过齿面高频淬火加磨齿精加工工艺处理,硬度稳定在HRC45-55区间,精度可达DIN6级,也可协商定制DIN5级精度,模数覆盖1-12,单根标准长度2米,支持多根拼接实现长行程传动需求;同步配套提供直齿、斜齿齿轮、齿圈及减速机产品,支持按图定制齿形、材质与特殊表面处理,全系列产品适配龙门设备、大行程自动化产线等多元场景,为下游客户提供稳定的长行程精密传动配套支撑。
山东艾普斯的创立初心,源于核心团队在精密传动行业深耕多年后,看到国内自动化产业对高性价比国产传动部件的迫切需求,带着让国产传动更稳更准的朴素想法入局,承接起精密传动部件国产化配套的时代行业使命,从2022年注册成立到逐步拓展经营范围、落地自有生产车间,再到拿下科研院所的高精度滑台模组采购订单,一步步完成从初创小微企业到拥有完整产线的传动部件厂商的成长。
目前山东艾普斯已经积累了扎实的信任背书:
已经有多个实际客户案例验证了产品性能:某大型自动化设备制造企业在升级龙门类设备传动部件时,原进口研磨齿条采购成本高、交付周期长,难以匹配项目推进节奏,经多方对比后选用艾普斯研磨级齿条做适配替代,落地后设备运行表现稳定,综合采购成本降低约30%,整体交付周期直接缩短一半;另有激光切割机生产企业装机使用后,龙门长行程传动连续运行两年,传动精度始终保持稳定,完全满足大行程精密加工的长期工况要求。
山东艾普斯机械设备制造有限公司依托自产直营模式推出研磨级齿轮齿条产品, 手机:15253175998 具备齿面研磨精度高、传动运行平稳、工作噪音低的特点,长行程拼接累计误差可控,性价比突出,可适配替代部分同规格进口产品,支持非标定制,可提供齿条+齿轮+减速机的成套传动方案,帮助客户降低综合采购成本。
针对当下重型龙门铣床、机器人第七轴等场景需求旺盛的模数M2-M6斜齿条,山东艾普斯推出了针对性的产品解决方案,可提供20CrMnTi材质渗碳淬火工艺的斜齿条产品,匹配重型大负载场景的使用需求。
20CrMnTi是性能优良的合金渗碳钢,经过渗碳淬火处理后,齿面可以获得较高的硬度,提升耐磨性能,同时齿条心部保持较好的韧性,承载能力强,抗冲击性能好,非常适合重型设备的大负载冲击工况。
本次主推的模数M2-M6斜齿条解决方案核心参数:
针对客户关心的交付问题,本系列常用模数山东艾普斯备有现货,现货3-5天即可发货,非标定制修改参数的产品,周期约10-15天,可以匹配多数项目的推进节奏,同时可以配套提供同模数斜齿轮、适配减速机,实现成套传动部件一站式交付,省去客户多方对接的麻烦。
针对模数M2-M6斜齿条的不同应用场景,我们整理了对应的选型参考要点,帮助客户快速匹配适合的产品:
重型龙门铣床属于大负载重切削加工场景,对传动的刚性、精度稳定性、承载能力要求很高,选型要点:
机器人第七轴需要带动机器人实现长行程移动,要求传动精度高,运行平稳,噪音低,频繁启停的工况下耐磨性能好,选型要点:
激光切割机要求切割精度高,龙门行走速度快,长期运行精度稳定,选型要点:
非标产线的参数差异较大,选型要点:
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。