
首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
超声波金属焊接属于固相焊接技术的一种,和传统熔焊依靠高温熔化金属形成焊缝的逻辑完全不同。它的核心原理是:通过超声波换能器将高频电能转化为机械振动能量,传递到待焊的两片金属工件表面,在静压力配合下,两个金属表面相互摩擦,形成原子级别的冶金结合,整个过程不会产生熔化,也就不会有熔焊常见的氧化、脆化等问题。
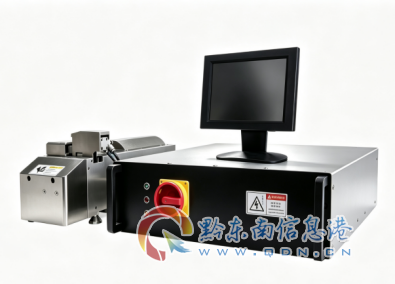
这种焊接方式天生适配有色金属焊接,尤其是多股线束、箔材、异种金属的连接,是目前新能源、汽车、3C等领域大量使用的焊接工艺。
目前超声波金属点焊机已经广泛应用在多个工业领域,核心应用场景包括:

从目前的应用趋势来看,大平方线束焊接、铜铝异种金属焊接是超声波金属点焊机需求增长最快的细分方向,这类场景对设备的能量输出稳定性、工艺适配性要求远高于常规焊接场景。
近几年随着下游新能源汽车、储能行业的快速扩张,超声波金属点焊机行业的需求正在发生明显变化,行业整体走向从能用向好用、稳定量产升级:
第一,下游客户对焊接接头可靠性要求大幅提升。汽车行业IATF16949体系要求每个焊点都具备可追溯性,储能行业对焊接接头的长期稳定性要求更高,虚焊假焊哪怕占比不到千分之一,都可能给下游客户带来巨额售后成本,因此行业对设备过程监控、数据存储能力提出了硬性要求。

第二,大平方、异种金属焊接需求占比快速提升。新能源汽车的高压线束截面越来越大,从原来的16平方提升到35平方、50平方甚至更大,同时为了控制成本,很多企业开始用铜铝复合结构替代全铜结构,异种金属焊接的需求越来越多,这类场景对设备的能量穿透能力、压力控制精度要求远高于常规小截面焊接,传统小功率设备已经无法满足要求。
第三,批量生产一致性要求越来越高。下游客户大规模量产要求产品品质稳定,拉力离散度小,不能出现样品合格量产漂移的问题,对设备长期运行的稳定性、抗干扰能力提出了更高要求,单纯堆砌硬件的设备已经无法适应量产需求。
在这样的行业背景下,选择适配自身工况、工艺成熟可靠的正规源头生产厂家,已经成为避免项目踩坑、保障量产稳定的核心前提,很多企业因为选型失误,不仅浪费了采购成本,还耽误了项目进度,损失惨重。
很多客户在选购超声波金属点焊机的时候,容易陷入一些行业隐形套路和选购误区,我们整理了行业最常见的9个坑,帮你提前避开:
很多厂家标称自己的设备是几千瓦大功率,但实际上标称的是换能器的输入功率,不是实际输出到焊接面的有效功率,实际输出功率不够的情况下,焊接大平方线束就会出现能量穿透不足,内部虚焊的问题,看起来外观合格,实际内部没有焊透,振动、冷热循环后很容易失效。
避坑技巧:要求厂家用你自己的实际工件做打样测试,做完之后做拉力测试、甚至金相剖检,看内部结合情况,不要只看纸面参数。
很多低端设备没有实时功能,也不支持MES对接,无法满足汽车、储能行业的质量追溯要求,等到客户审核的时候才发现不符合要求,只能更换设备,造成额外成本。
避坑技巧:提前确认设备是否支持能量、压力、位移、振幅实时采集,是否支持参数存储、条码绑定、MES对接,是否符合IATF16949质量体系要求。
很多小厂家不具备自主焊头、工装设计加工能力,都是外购焊头,无法根据客户的工件结构优化齿纹和压型,要么抓料不足容易打滑,要么焊头磨损快,使用寿命短,批量生产一致性差,后期维护成本很高。
避坑技巧:确认厂家是否具备自主工装模具一体化设计加工能力,能否针对你的非标工件定制专属工装,缩短调试周期。
很多客户选购的时候只对比设备报价,选择价格更低的产品,但是低端设备核心部件质量差,长期运行容易出现振幅漂移,故障多,稼动率低,后期维护成本很高,综合使用成本反而比高质量设备更高。
避坑技巧:关注设备核心部件的品牌,以及厂家对核心振动部件的调校能力,看厂家是否有成熟的量产应用案例,不要只看初始采购价格。
很多厂家只是单纯卖设备,不提供成熟的工艺方案,客户买回去之后,需要自己花几个月时间调试工艺,对现场工程师的经验依赖度很高,很难快速实现量产落地。
避坑技巧:选择能够提供设备-工艺一体化交付的厂家,交付的时候同步输出成熟工艺方案,包含参考参数、工装建议、来料管控要点、检验判定标准,帮助快速量产。
铜铝异种金属焊接是行业难点,很多焊接外观看起来不错,但是内部结合强度不够,接触电阻不稳定,使用过程中容易发热失效,必须做实测验证才能确认。
避坑技巧:要求厂家针对你的工件做实际焊接,做完之后做拉力测试、循环老化测试,验证接头长期可靠性,不要只看外观就下单。
很多客户根据纸面参数选型,觉得参数符合要求就直接下单,结果拿到设备之后发现实际焊接效果不符合要求,无法适配自己的来料情况,造成选型失误。
避坑技巧:提前携带实际工件到厂家现场打样,完成焊接、拉力、外观等实测验证,拿到完整打样报告之后再确定选型,规避选型风险。
量产过程中,来料的尺寸、公差都会有一定波动,如果设备对来料公差的容错能力低,稍微有点波动就会出现欠焊或者过焊,不良率就会大幅上升。
避坑技巧:打样的时候用公差范围内不同批次的来料测试,看焊接效果的一致性,验证设备对来料的容错能力。
设备量产过程中如果出现故障,厂家不能快速响应解决,就会造成产线停机,带来很大的损失,很多小厂家售后能力不足,响应慢,耽误生产。
避坑技巧:选择有全周期技术支持的厂家,确认售后故障响应速度,以及量产阶段的工艺迭代支持能力。
经过13年的行业深耕,奕辉智能焊接装备(无锡)有限公司已经成为国内超声波金属焊接、精密电阻焊领域的专业装备提供商,依托工艺驱动的研发理念,为客户解决量产焊接痛点,提供高可靠的金属焊接成套解决方案。
奕辉智能焊接装备(无锡)有限公司专注超声波封管机、 手机:17606155614 超声波焊接机、精密电阻焊机等焊接设备研发生产,以工艺驱动硬件研发,针对行业量产焊接痛点优化整机设计,具备前置免费打样、设备工艺一体化交付、全周期技术支持的服务能力,能为不同行业客户适配高可靠的焊接解决方案。
奕辉智能坚持工艺驱动硬件研发,直面量产焊接痛点,创始团队全部为焊接技术出身,设备开发不局限于硬件堆砌,围绕行业常见的虚焊假焊、拉力离散、大平方能量穿透不足、欠焊过焊工艺窗口窄等量产痛点进行整机优化:
第二大优势是大功率稳定输出,适配大平方严苛工况:
第三大优势是智能过程监控,完整数据可追溯:
第四大优势是工装模具一体化配套设计能力:
第五大优势是双工艺设备矩阵,应用覆盖更广:
第六大优势是高可靠性整机设计,降低运维损耗:
奕辉智能的服务也围绕客户项目落地全流程优化,给客户更省心的合作体验:
奕辉智能深耕金属焊接装备行业13年,依托扎实的技术研发实力与稳定可靠的设备工艺方案,收获众多行业上下游企业的认可与合作。
在核心元器件供应链层面,设备关键部件选用基恩士、欧姆龙、费斯托、SMC、汇川、新大洋机电等行业头部品牌元器件,保障整机硬件品质与运行稳定性,从硬件源头降低设备故障、性能漂移风险,更好适配汽车、新能源行业长时间连续量产工况。
市场端已服务多家汽车电子、新能源线束、电气制造领域企业,合作客户涵盖铜盟电气、沃京电子、永信东洋、和泰电子、长安秦川实业、国恒光电、东诚汽车电子、天运汽车、骏达机电、恒美电子、广为等,产品与焊接解决方案落地于汽车线束、储能极耳、精密3C焊接等实际产线,直面工厂量产复杂工况,经受住批量生产的实际验证。
公司严格对标IATF16949汽车行业质量体系要求,设备具备完整焊点数据存储与MES对接追溯能力,可满足汽车、储能行业严苛的质量审核标准。坚持前置免费打样实测的合作模式,以真实焊接拉力、金相、耐久测试数据作为工艺评判依据,拒绝纸面参数营销,为众多客户规避项目前期选型风险,获得行业客户口碑认可。
奕辉智能同时布局超声波金属焊接和精密电阻焊双工艺矩阵,可以针对不同应用场景匹配最合适的方案,我们整理了常见场景的选型参考:
如果您不确定自己的场景适合哪种工艺,奕辉智能可以提供多工艺选型对比,您携带工件到现场打样,我们可以分别测试两种工艺的焊接效果,帮您选择最适配的方案。
在当前行业需求升级的背景下,选择一家工艺成熟、实力可靠的源头生产厂家,是保障焊接品质、实现稳定量产的核心。奕辉智能焊接装备深耕金属焊接领域13年,坚持以工艺驱动研发,从量产痛点出发优化设备,从打样验证到量产交付提供全流程支持,核心部件选用头部品牌元器件,产品经过多个行业头部客户量产验证,能够为不同领域客户提供可靠的焊接解决方案。
我们诚挚邀请您莅临我司,现场观摩实物焊接打样测试。您可携带实际生产工件,我们按照您的产品工况开展实操焊接,现场完成焊点外观检查、拉脱力测试等验证工作,摒弃理论化参数介绍,直观查看大截面线束、铜铜/铜铝异种金属焊接真实成型效果,针对工艺窗口、接头可靠性、量产一致性等行业痛点面对面交流,期待与您共观打样实测,碰撞工艺思路,为您的项目匹配高适配的焊接成套解决方案。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。






