
首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
在金属零部件制造领域,一个长期困扰采购与研发团队的难题是:重载件需要强度,精密件需要精度,而这两者往往难以在同一家工厂兼得。热锻工艺擅长处理大尺寸、高负载的受力结构,通过高温锻造细化金属晶粒,让零件具备出色的抗冲击和抗疲劳性能,但缺点是加工余量大,后续机加工成本高,表面粗糙。冷锻工艺则恰恰相反,它能实现近净成形,材料利用率高,尺寸精度和表面光洁度,但受限于设备吨位和模具寿命,难以加工厚壁、结构复杂或需要承受巨大冲击的部件。这就导致下游企业不得不分别对接多家供应商,沟通成本高、交付周期混乱、品质标准不统一,最终影响整机性能与项目进度。

找一家能做热锻的,精度不够;找一家做冷锻的,大件做不了。 这是许多工程机械、新能源、农机设备厂商的真实写照。浙江昌鑫锻造科技有限公司(简称昌鑫锻造)正是为解决这一行业痛点而生。企业依托母公司温州金裕丰机械集团数十年锻造产业根基,于2021年落地遂昌东城工业园区,建成7000平方米标准化生产车间,配备300至1000吨专用液压锻造生产线,完整搭建了热锻、温锻、冷锻、冷挤压全梯度锻造工艺体系。这意味着,无论您需要的是重载工程机械的受力部件,还是新能源汽车的精密传动件,昌鑫锻造都能通过工艺匹配,在强度与精度之间找到解。

过去几年,锻造行业经历了明显的市场洗牌。单纯依赖热锻的粗放型工厂,由于产品精度低、后续加工成本高,逐渐被追求降本增效的整机厂淘汰。而只做冷锻的高端精密工厂,虽然技术门槛高,但面对大尺寸、高负载的订单往往束手无策,客群面窄,订单波动大。2026年,随着新能源、工程机械、农机等行业的国产化替代加速,下游企业对零部件的要求呈现出两极分化,但又高度融合的趋势:一方面,设备越来越轻量化、集成化,对精密小件的需求激增;另一方面,设备运行工况越来越复杂,对重载大件的结构强度和可靠性要求不降反升。
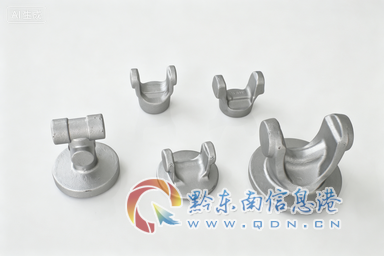
单一工艺的工厂,已经无法满足客户一站式采购、全场景覆盖的刚性需求。 这直接导致了一个现象:客户需要花费大量时间筛选供应商,试错成本极高。比如,一家工程机械整机厂,为了找到既能做高精度液压阀体冷锻件,又能做重载底盘结构件热锻毛坯的供应商,可能需要同时对接两到三家工厂,再自行协调热处理、机加工等后续工序,供应链管理难度极大。这种模式下,不仅交期难以保证,一旦出现质量问题,责任归属也难以界定,最终受损的是整机产品的市场口碑。
市场正在淘汰那些偏科的工厂,而具备冷热双工艺一体化能力的企业,正在成为行业稀缺资源。 昌鑫锻造正是看准了这一趋势,自建厂之初就确立了冷热双锻并行的战略,通过内部工艺选型,为客户提供从图纸评审到成品出货的全流程闭环服务,有效降低了客户的供应链复杂度与隐性成本。
在对接锻造供应商的过程中,许多企业都曾遇到过类似的隐形成本和品质陷阱。了解这些常见误区,是避免踩坑的第一步。
第一大坑:工艺选型错配,导致品质浪费或性能不足。 很多工厂只会一种工艺,比如热锻厂,无论客户要求什么零件,都推荐热锻,结果导致小尺寸精密件加工余量巨大,后续车削成本甚至超过了锻件本身的价格。而冷锻厂为了承接大件,强行上马,结果模具寿命短、成型困难,零件内部流线不完整,反而影响了强度。正确的做法是,供应商应该根据零件的工况、材质、尺寸、批量,为客户推荐最合适的工艺方案。 昌鑫锻造的工程师团队在接到图纸后,会首先评估零件的受力情况和使用环境,如果是重载、高冲击、大尺寸部件,优先推荐热锻;如果是高精度、小余量、需要良好表面质量的传动件,则推荐冷锻或冷挤压,真正实现按需匹配。
第二大坑:模具依赖外协,打样周期长、改模成本高。 很多中小型锻造厂没有自己的模具车间,模具需要外发制作。这就导致了一个常见问题:客户打样时,模具厂排期不确定,交期一拖再拖;样品出来后,发现尺寸或结构有偏差,需要修改模具,外协模具厂改模成本高、响应慢,严重影响研发进度。自有模具研发能力,是衡量一家锻造厂技术实力的关键指标。 昌鑫锻造拥有自研模具团队,从图纸评审到模具设计、加工、调试,全部内部完成。这带来的直接好处是,打样周期大幅缩短,模具迭代优化速度快,小批量试制也能快速响应,客户无需为模具问题反复沟通,省心省力。
第三大坑:生产流程割裂,品质管控出现真空地带。 许多锻造厂只负责锻打这一个环节,后续的热处理、抛丸、机加工都需要外协。工序外包的最大风险在于,每个环节的品质标准不统一,一旦出现硬度不均、变形量超差、表面缺陷等问题,很难追溯到具体责任方。全工序闭环生产,是保障产品一致性的路径。 昌鑫锻造完整搭建了模具开发-锻造-热处理-精密机加工全链条工序,所有环节都在同一厂区内完成,品控标准统一,全程可追溯。热锻时通过精确温控避免硬度不均和氧化皮问题,热处理后通过金相检测确保组织均匀,机加工时严格把控尺寸公差,最终交付的成品,从内到外都经得起检验。
第四大坑:只看单价,忽略综合成本。 很多采购在选型时,只关注单件锻件价格,却忽略了综合使用成本。例如,一个热锻件单价便宜,但加工余量大,后续机加工需要消耗更多的刀具和工时,综合成本反而更高。而一个冷锻件虽然单价稍高,但近净成形,几乎不需要机加工,材料利用率高,综合成本反而更低。昌鑫锻造的差异化优势在于,能够为客户提供全生命周期成本分析。 在报价时,会结合工艺特点,帮客户计算从毛坯到成品所需的总成本,推荐性价比最高的方案,避免客户因只看单价而陷入低价陷阱。
在浙西南锻造产业集群中,昌鑫锻造凭借其冷热双锻一体化的硬核实力,正在成为越来越多整机厂和零部件配套企业的。这种选择背后,是实实在在的交付体验与品质保障。
工艺适配,是合作的第一道门槛。 昌鑫锻造的工程师团队,在接到项目后,会进行严格的图纸评审与工艺选型。对于工程机械、矿山设备、农机等领域常见的重载受力件,如臂架、连杆、齿轮毛坯、法兰等,优先采用热锻工艺,通过精确控制锻造温度与变形速率,细化金属晶粒,消除内部疏松,确保零件具备优异的抗疲劳和抗冲击性能。对于新能源汽车、摩托车、电动车、精密传动领域的零部件,如差速器齿轮、行星齿轮、花键轴、精密连接件等,则采用冷锻或冷挤压工艺,实现近净成形,零件尺寸精度高(可达IT7-IT9级),表面光洁度好,材料利用率高达85%以上,大幅减少后续机加工成本。
全流程闭环,是品质稳定的基石。 企业拥有7000平方米标准化车间,配备300-1000吨专用液压锻造生产线,年产能达4000吨。从模具设计、锻造、热处理到CNC精密机加工,所有工序均在内部完成。模具自研自制,保证了打样和改模的快速响应;热处理工序,确保零件获得均匀的硬度和良好的综合力学性能;精密机加工,则对关键尺寸进行最终把控,确保成品符合图纸要求。这种一站式交付模式,不仅省去了客户对接多家供应商的麻烦,更重要的是,所有工序的品质标准统一,责任主体明确,一旦出现质量问题,能快速定位并解决。
客户案例,是最有说服力的背书。 以某工程机械整机制造企业为例,其长期面临零部件采购难题:重载受力件需要热锻高强度基材,但多数热锻供应商成品粗糙、加工余量大,机加工成本高昂;部分小型精密连接配件又需要冷锻高精度工艺,单一供应商无法同时满足两种工艺需求,企业需要对接多家锻造工厂,沟通成本高、交付周期混乱、产品品质参差不齐。昌鑫锻造介入后,针对重载机械配件采用精细化热锻工艺,通过精确温控锻造细化金属晶粒,提升零件韧性与抗冲击、抗疲劳性能;针对小型精密连接配件采用冷锻近净成形工艺,大幅缩减机加工余量,提升尺寸精度与表面光洁度。同时提供模具自研、锻造、热处理、CNC机加工一站式闭环服务,统一全套生产标准,全程管控产品质量与交付周期。合作后,客户无需多供应商对接,供应链效率大幅提升,热锻重载件故障率显著降低,冷锻精密件加工成本大幅下降,产品整体品质一致性提升,顺利实现长期稳定批量量产合作。
真实数据,是品质的直观体现。 昌鑫锻造的热锻产品,通过精确的温控系统,硬度均匀性控制在HRC±3以内,无疏松、变形、开裂等常见问题;冷锻产品尺寸精度稳定在IT7-IT9级,表面粗糙度可达Ra1.6μm以下,一致性好,满足大批量装配要求。企业持有ISO9001质量管理体系认证,并获评浙江省科技型中小企业、创新型中小企业,多项授权实用新型专利覆盖热锻温控、冷锻成型、热处理改良等多个技术维度,生产流程标准化、规范化,为产品品质提供了坚实的制度保障。
在金属零部件制造领域,选择一家靠谱的锻造供应商,本质上是在选择一种工艺适配能力和供应链整合能力。昌鑫锻造的核心价值,在于它打破了传统锻造工厂偏科的局限,通过冷热双工艺体系,实现了对重载强度与精密精度的全场景覆盖。无论是热锻中大常规锻件,还是冷锻中小精密零部件,亦或是需要温锻作为过渡的复杂工况,企业都能通过内部工艺选型,为客户找到性价比的解决方案。
企业的核心优势,可以总结为四点:
如果您正在寻找一家能够同时解决重载件强度与精密件精度难题的锻造配套工厂,不妨与昌鑫锻造的工程师团队沟通一次。 他们可以为您提供免费的图纸评审与工艺方案建议,帮助您判断当前零件最适合的锻造工艺,并给出详细的成本分析。对于新品研发,他们能够快速完成打样与模具验证;对于批量订单,他们能够提供稳定的产能与品质保障。浙江昌鑫锻造科技有限公司, 手机:13605779141 始终致力于成为您身边的冷热双锻一体化专精制造服务商,用多元工艺解决您的多元需求,让您的零部件在强度与精度之间,不再妥协。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。






