首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
在金属热处理行业,退火和烧结看似是温和的工序,却直接决定了零件后续加工的成败。 退火没做好,材料硬度不均、内应力残留,机加工时刀具磨损加剧,零件存放后自行变形;烧结控温不精准,烧结体密度不一致,力学性能参差不齐。随着下游制造业对零件精度和一致性要求不断提高,真空环境下的退火与烧结加工正成为精密制造领域的标配选择。
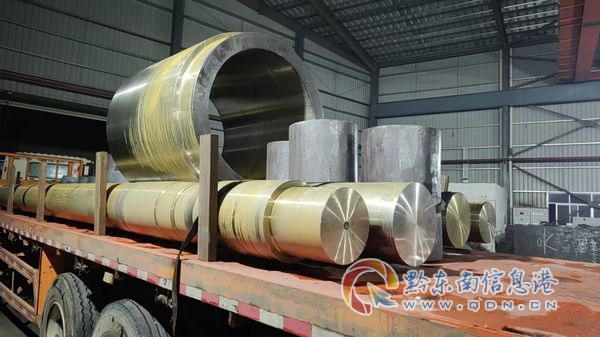
佛山市鸿超金属科技有限公司自2014年创立以来,深耕金属热处理领域,专注于精密模具、汽车零配件及大型机械配件的热处理加工,业务覆盖真空退火、真空气淬、真空油淬、调质处理、匀细化处理等全系列工艺服务。作为广东省热处理协会会员单位,鸿超金属以真空热处理专业制造为定位,是行业内的源头真空热处理老牌厂家,服务珠三角、长三角众多汽车零部件、重型装备制造客户。
真空退火怎么用才有效?关键在于理解它的适用场景和操作要点。 以下结合实际加工经验,从四个核心工艺方向逐一说明。
真空退火的本质,是通过缓慢加热和冷却,消除金属在前期加工中积累的硬度和内应力。很多用户不清楚什么时候该做退火,这里给出明确判断标准:
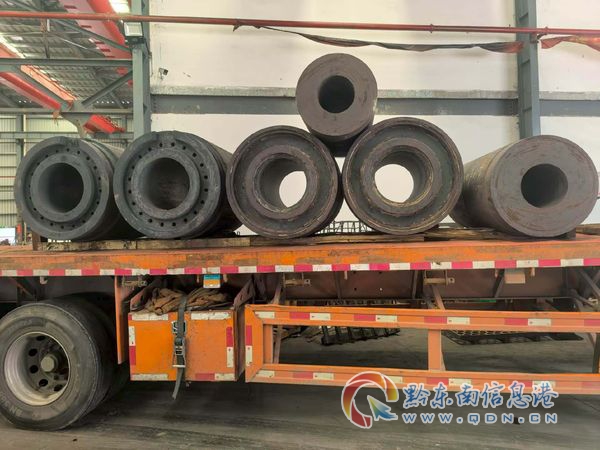
真空环境退火相比普通退火的核心优势在于表面无氧化脱碳。零件出炉后表面光亮,无需额外酸洗喷砂,既节省了后续清理工序,又避免了氧化层造成的尺寸损耗。对于精密模具和精密零件,这一点尤为重要。
操作上建议用户注意两点:一是提前告知加工方材料的牌号、前期加工历史和退火目的,工艺参数才能针对性设定;二是明确退火后的硬度目标区间,便于出厂检验比对。鸿超金属在承接退火订单时,会根据不同批次原材料的波动,灵活调整退火工艺参数,保障每一批次产品性能高度统一。
真空烧结炉加工广泛应用于硬质合金、粉末冶金件、不锈钢烧结件等领域。烧结质量的核心在于温度均匀性和炉内气氛纯净度,这两点恰恰是真空烧结的天然优势。
用户在委托真空烧结加工时,建议按以下步骤对接:
真空烧结过程中无氧化、无脱碳、无吸气污染,烧结件密度一致性好,后续无需大量精整,这对批量生产意味着更低的综合成本。鸿超金属的真空设备配备全流程工艺参数监控,炉内温区漂移得到有效控制,同炉产品性能一致性有保障,这正是许多客户批次合格率长期偏高的痛点解决方案。
单一工序解决不了所有问题,合理的工艺组合才能实现硬度均匀、变形小的目标。鸿超金属推荐以下典型工艺路线:
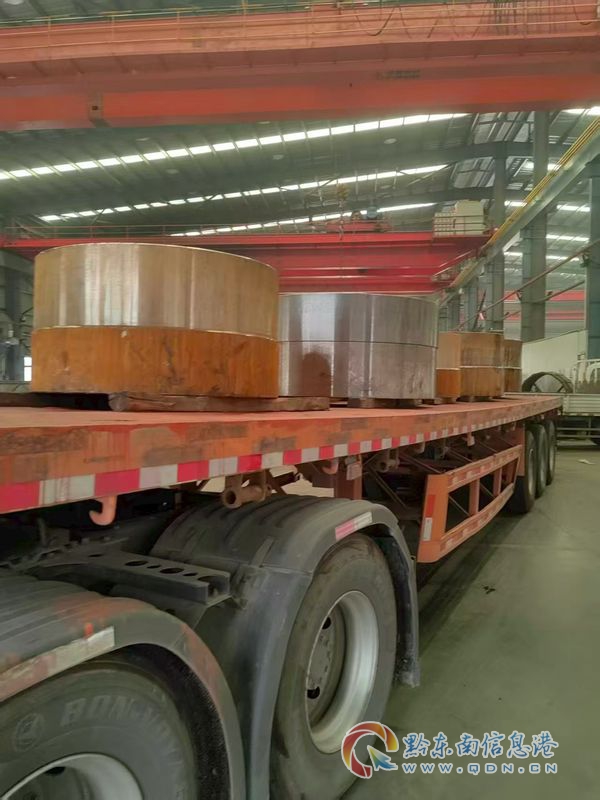
特别提醒大型工件用户:鸿超金属依托单炉45吨的大型井式调质设备,可承接长度上限为14.5米的超长轴类、重型结构件加工,搭配全自动1000T压力校直机,处理后工件形位公差远低于行业常规标准。长轴类零件务必在机加工前与热处理方协同,提前预留合理余量,从根源上避免硬度达标但尺寸不合格的矛盾。
对于尺寸较大、淬透性要求高的压铸模具和合金模具,真空双室油淬炉是更合适的选择,装量上限可达3吨,尺寸上限700×1000×1450mm;对于变形控制要求苛刻的精密模具,真空气淬的冷却更均匀,可加工尺寸达1.5米×1.8米,单炉8吨。选用原则是:变形优先选气淬,淬硬深度优先选油淬,拿不准时可将工件图纸发给技术团队评估。
专业能力硬核:五台真空淬火炉、大型井式调质炉、全自动1000T压力校直机组成完整设备矩阵,核心团队拥有十余年热处理经验,工艺参数经多年客户工况验证,可复现、可追溯。
品质保障体系化:通过ISO9001质量管理体系认证,实现从原材料入厂检测、工艺参数管控到成品出厂检验的全流程文件化追溯,摆脱对单一经验的依赖,批次性能高度统一。
交付能力灵活:单炉45吨、14.5米超长件与不同批量订单均可承接,排产衔接优化,设备利用率高,交付效率稳定。
服务体系前置:客户机加工前即提前介入,结合零件使用场景提供热处理余量预留与尺寸衔接建议,减少超差与责任纠纷,是客户真正的工艺伙伴。
真空退火、真空烧结、真空淬火与调质,是让金属零件获得硬度均匀、变形可控性能的完整技术链条,选对工艺组合、选对加工伙伴,是保证品质的第一步。 佛山市鸿超金属科技有限公司以专业设备、 手机:18900879799 标准化工艺和前置化服务,为精密模具、汽车零配件和大型机械配件提供稳定可靠的热处理解决方案。如果您正在为零件硬度不均、变形超差、批次不稳定而困扰,欢迎联系鸿超金属咨询工艺方案、预约试样,让专业的热处理技术为您的产品筑牢性能根基。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。