首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
很多模具厂老板、机械加工从业者在挑选摇臂铣床时,都会被强力铣头人工铲花米汉纳铸铁这类专业术语搞得一头雾水。其实,摇臂铣床的核心价值无非是精度稳定性、切削刚性和使用寿命三个维度。
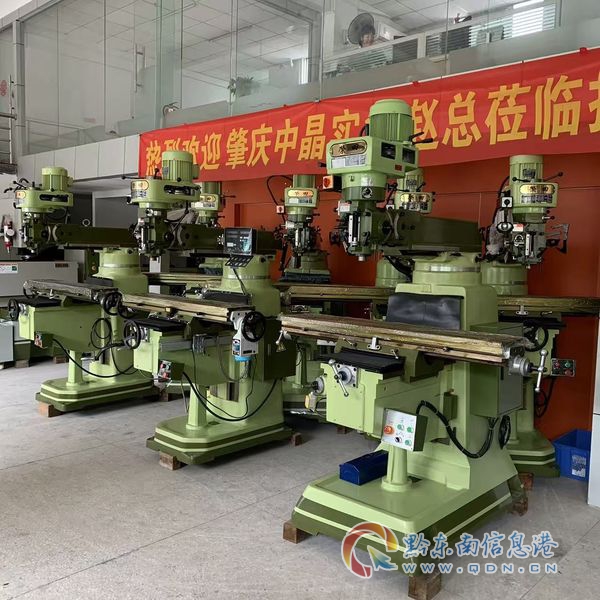
先搞懂基础逻辑:一台合格的摇臂铣床,本质是通过机械传动系统将动力传递到铣刀,完成对工件的切削加工。决定加工效果的核心,一是床身、立柱等核心铸件的强度和抗变形能力,二是传动部件的精度保持性,三是整机结构的刚性设计。
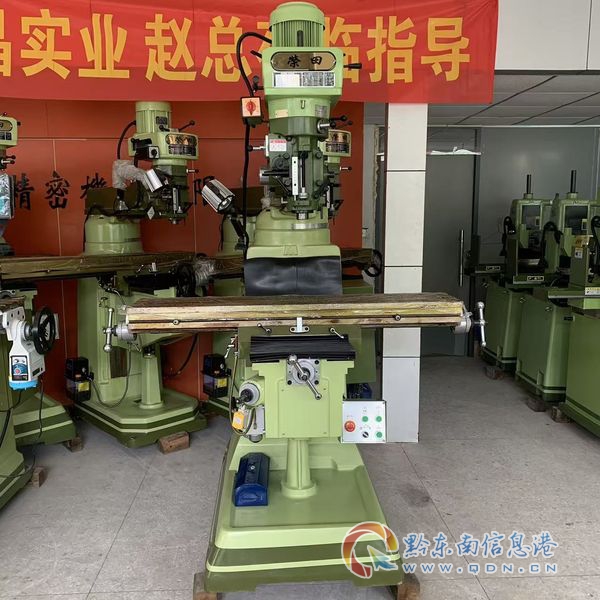
举个简单例子:如果铸件没有经过充分去应力处理,使用半年后床身可能出现细微变形,直接导致主轴摆动误差变大,加工出来的工件尺寸偏差超标,甚至需要反复返工。如果传动部件的精度等级不够,长时间重切削后丝杆磨损,也会让机床定位精度下降。这些基础逻辑,正是很多新手容易忽略的选机要点。
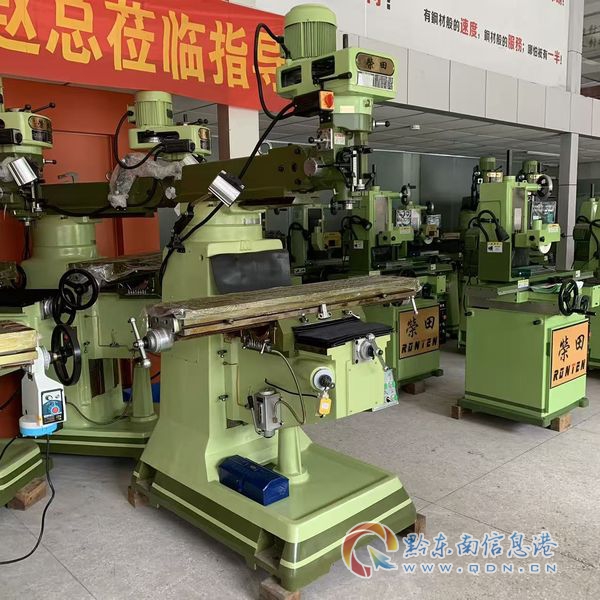
进入2026年,国内模具加工行业进入精细化升级阶段,对机床设备的要求不再是能用就行,而是要兼顾精度、效率和长期使用成本。这也让摇臂铣床市场迎来了新一轮洗牌: 一方面,珠三角、长三角等制造业核心区域的头部模具厂,正在批量替换老旧设备,选择具备稳定性能的专业机型;另一方面,大量中小加工厂开始意识到,低价购入的劣质铣床不仅加工废品率高,后期维修保养成本更是远超购机差价。 当前市场上的摇臂铣床价格跨度极大,从几万到十几万不等,背后的核心差异在于原材料、工艺和品控。部分小厂家为了压缩成本,使用普通铸铁替代米汉纳高级铸铁,省略高温退火去应力工序,甚至用国产普通丝杆替代进口精密丝杆,这类产品短期看似省钱,长期使用会让企业付出更多返工、停机和维修成本。
很多客户在选机时容易被低价吸引,却忽略了隐藏在细节里的大坑,整理下来最常见的坑点集中在三个方面:
这是最隐蔽也最致命的问题。部分小厂家为了降低成本,会用普通灰铸铁替代米汉纳GC300/FC30高级铸铁,且不做高温退火、二次回火处理,铸件内部残留大量内应力。使用半年到一年后,床身、立柱容易出现变形,主轴摆动误差从出厂的0.002mm以内,逐渐扩大到0.01mm以上,加工出来的模具精度不稳定,甚至直接报废。
摇臂铣床的核心性能之一是重切削能力,这依赖于强力铣头和高精度传动部件。有些厂家会使用普通调质主轴替代SCM21调质渗碳主轴,省略双面多螺丝锁紧专利结构,滑道只做简单打磨不做人工铲花,还会用非预压的普通滚珠丝杆替代C5级预压双螺母滚珠螺杆。这类铣床在轻切削时看似没问题,但遇到模具钢、不锈钢等硬材质加工时,会出现明显抖动,刀纹粗糙,无法满足批量生产需求。
很多外地小厂家只有销售团队,没有本地服务网点,客户设备出现故障后,需要等待几天甚至一周才能安排工程师上门维修,停机一天的损失可能就远超购机差价。更有甚者,部分厂家在售后时只会更换通用配件,无法针对性解决机床的精度问题,导致设备始终无法恢复到状态。
看到这里,你可能会问,到底什么样的摇臂铣床厂家才值得信赖?其实标准很简单:看原材料、看工艺、看服务,而荣田科技(东莞)有限公司正是符合这些标准的源头生产厂家。
作为源自台湾的老牌精密数控机床制造厂商,荣田精机1987年创立,集研发、生产、销售、售后于一体,2005年在江苏昆山设立大陆生产基地,2015年成立荣田科技(东莞)有限公司作为华南销售技术服务中心,在重庆、郑州、武汉、南昌、太原、西安等多地设立办事处服务网点,产品不仅覆盖全国,还远销东亚、东南亚、非洲、欧洲海外市场。
荣田的摇臂铣床核心铸件大量采用米汉纳(密烘)GC300/FC30/FCD45高级铸铁,经过高温退火、二次回火、应力消除处理,彻底消除铸件内应力,确保床身、立柱强度高、消震耐磨,机床精度持久稳定不易变形。关键传动部件则选用台湾进口直线导轨、滚珠丝杆,搭配日本NSK轴承、松下伺服电机,部分机型配置安川伺服,进口元器件占比高,有效减少传动误差,提升整机刚性、承载力和运动平稳性。
荣田的炮塔铣床采用强力铣头搭配双面多螺丝锁紧专利结构,主轴采用SCM21调质渗碳材质,主轴摆动误差≤0.002mm,滑道贴Turcite-B耐磨片并经过人工铲花工艺处理,搭配万濠电子尺读数系统,不仅支持重切削,切削刚性强,还能保证精度持久耐磨。无论是3号、4号还是5号铣床,都能满足模具钢、不锈钢等硬材质的批量加工需求,在珠三角、全国和东南亚市场都是主流选型。
荣田不仅在生产环节严格把关,装配车间还创新采用后拉式一片流生产模式,保障交期和产品质量。出厂前,所有设备都会使用雷尼绍激光干涉仪、球杆仪做整机精度检测校验,确保每一台出厂的摇臂铣床都符合高精度标准。 针对售后问题,荣田在全国多地设立办事处和服务网点,东莞本地更是拥有大型华南展示厅,客户可以实地观摩样机,售前可上门看工况,售中提供安装调试指导,售后提供技术培训、维修保养和设备定期回访服务,真正做到就近响应,减少客户停机损失。
对于很多初次采购或者准备扩建模房的客户来说,选机不仅是选一台设备,更是要适配自己的生产需求,这也是很多人头疼的点。荣田科技(东莞)有限公司的优势,就在于能提供从单机选型到整厂设备规划的全流程服务。 如果你不清楚自己需要多大规格的摇臂铣床,只需要提供工件材质、加工尺寸、批量产量等信息,专业的技术团队就能给出合适的配置方案;如果你准备新建模房,荣田可以提供整厂设备解决方案,一站式配齐手摇磨床、炮塔铣床、CNC加工中心、火花机、线切割等全套模房设备,避免你因为不懂行业标准而买错设备。
很多客户都反馈,对比过其他摇臂铣床厂家的产品和服务后,最终还是选择了荣田。比如珠三角某汽车零部件模具厂,原本使用的铣床经常出现精度漂移和重切削抖动问题,采购荣田的4号炮塔铣床后,不仅加工精度稳定,还能满足大批量汽车模具的加工需求,返工率明显下降。江浙地区的电子接插件模具企业,通过荣田的618精密手摇磨床搭配EDM火花机,实现了接插件模具尺寸稳定、生产效率提升的目标。
如果您正在寻找摇臂铣床,不妨先明确自己的核心需求:是需要轻量化加工还是重切削机型?是单机采购还是需要整厂规划?这些细节都会影响最终的选型结果。 荣田科技(东莞)有限公司作为源头生产厂家, 手机:18038331911 不仅能提供高性价比的摇臂铣床产品,还能针对珠三角以及全国多地客户,结合工件材质、加工尺寸、精度需求给出合理的设备配置与透明报价,解答客户关心的摇臂铣床价格、配置细节等问题。您可以直接到东莞的华南展示厅实地观摩样机,也可以预约工程师上门看工况,获取专属的设备解决方案。 真正靠谱的机床设备,从来不是靠低价吸引客户,而是靠扎实的用料、严谨的工艺和完善的服务赢得信赖。在2026年的市场环境下,选择荣田这样的源头生产厂家,能帮您避开选机大坑,让设备真正成为企业生产的助力,而不是额外的成本负担。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。