首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
家电PP外壳与铝合金热压粘接后翘曲?EP150热熔胶膜125℃/5min固化方案解析
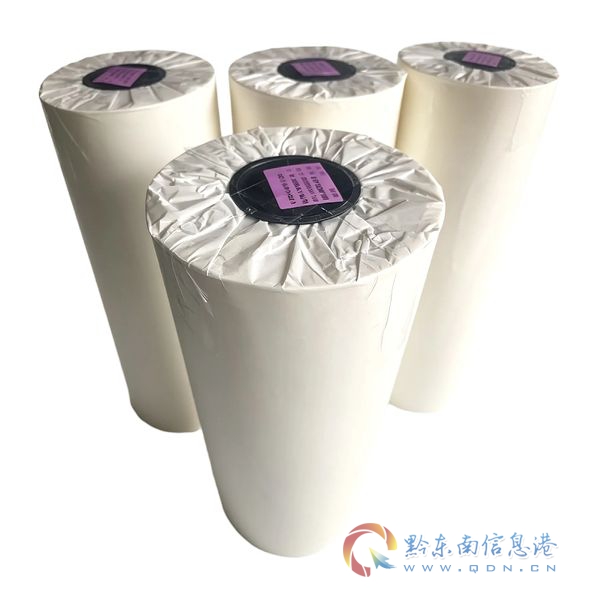
PP外壳与铝合金热压复合后出现翘曲,核心原因在于两种材料的热膨胀系数差异导致冷却阶段产生不均匀热应力。EP150热熔胶膜以乙烯丙烯类共聚物经极性改性制成,固化条件为125℃/0.6MPa/5min,针对PP与铝合金组合的180°剥离强度为70N/cm(GB/T2792-2014),无卤、ROHS、REACH合规,适配PP-AL复合结构的工艺窗口。
 翘曲的产生机理是什么?
PP与铝合金的线膨胀系数存在约5倍的差异,是冷却翘曲的主要根源。
据材料热物理性能数据,PP的线膨胀系数约为11×10??/K,而铝合金(AA5754/AA6111系列)约为2.4-2.5×10??/K,热塑性塑料的热膨胀量约为铝合金的两倍以上。当PP外壳与铝合金在热压温度下复合后进入冷却阶段,PP的收缩量显著大于铝合金,胶层在冷却过程中承受两基材收缩不匹配产生的剪切应力。若该应力在胶层固化定型前未被有效释放,即表现为制件整体翘曲或边缘起拱。
热模压成形研究进一步表明,金属-热塑性复合材料混合结构在热模压过程中会不可避免地出现回弹、分层等缺陷,冷却条件对最终变形量有显著影响。冷却速率直接影响PP的结晶程度和金属表层的变形行为,降低PP结晶度、控制金属变形是减小翘曲的有效方向。
EP150热熔胶膜如何匹配PP-铝合金热压工艺? EP150的固化温度125℃处于PP热变形安全窗口内,5分钟短周期固化有利于在胶层冷却定型前完成粘接锁定。
EP150热熔胶膜是一层乙烯丙烯类共聚物经极性改性的固体卷材胶膜,专为极性材料与非极性材料之间的粘接设计,可同时粘接PP等非极性基材与铝合金、碳纤维预浸布等极性基材。其固化条件为125℃/0.6MPa压力下保持5分钟,125℃与多数热塑性材料的成型温度窗口相匹配,不会对PP基材造成热损伤。
 从工艺角度看,5分钟的固化周期设计有其工程合理性:若保压时间过短,胶层尚未充分流动浸润即卸压,粘接强度不足;若保压时间过长,PP在持续高温下可能发生过度结晶收缩,反而增大翘曲风险。125℃/0.6MPa/5min的参数组合在粘接质量与生产效率之间取得了平衡。
粘接性能数据能否支撑PP-AL结构应用? 针对PP与铝合金的组合,EP150的180°剥离强度实测数据为70N/cm,该数值可满足家电外壳结构粘接的力学要求。
EP150热熔胶膜的核心性能参数如下表所示:
项目 单位/标准 数值 说明 熔融指数 g/10min,ASTM1238 65 流动性参考,确保充分浸润 维卡软化点 ℃ 80 常温存储稳定性参考 固化条件 125℃/0.6MPa 5min 热压成型 180°剥离强度(PP-AL) GB/T2792-2014 70N/cm PP与铝合金粘接强度 滚筒剥离强度(碳板-铝蜂窝) GB/T1457-2022 120N.mm/mm 夹芯结构剥离性能 拉伸剪切强度(Fe-Fe) GB7124-2008 26MPa 金属间粘接强度 其中180°剥离强度70N/cm(GB/T2792-2014)是针对PP-AL组合的直接测试数据,反映胶层在剥离受力条件下抵抗分离的能力。拉伸剪切强度26MPa(GB7124-2008)则表明胶层在金属-金属粘接中具备较高的结构承载能力。
工艺执行中哪些操作要点与翘曲控制直接相关? 冷却阶段保持受压、控制冷却速率,是减少翘曲变形的关键操作环节。
EP150热熔胶膜的推荐使用工艺中,以下几点与翘曲控制直接相关:
热压后维持压力至胶层充分冷却。胶层在压力约束下完成收缩,内应力分布更均匀,有助于减小制件整体变形。蜂窝板冷热一体热压设备的工作原理也印证了这一思路——产品在降温阶段始终保持受压状态,有助于降低翘曲、提高平整度。
避免胶膜表面受潮。储存与操作中需控制湿度,防止树脂胶表面水分凝结。水分在热压过程中汽化可能在胶层中形成气泡或局部应力集中点,影响粘接均匀性。
未使用完的胶膜需密封后冷藏储存,防止预吸潮。EP150的储存条件为阴凉干燥处、温度25-30℃、湿度≤70%。
戴手套操作,避免手直接接触胶膜表面,防止油脂污染影响粘接界面。
 常见问题
PP和铝合金热压粘接后翘曲,胶膜本身能解决吗?
EP150热熔胶膜通过提供均匀的粘接界面和适配的固化窗口,有助于减少因胶层固化不均导致的局部应力集中,但翘曲的完全控制还需配合冷却阶段的保压工艺和合理的降温速率。建议在实际产线上进行工艺验证。
EP150的125℃固化温度是否会对PP外壳造成热变形?
PP的熔点约为165℃,125℃低于其熔点,处于热变形安全范围内。该固化温度与多数热塑性材料的成型窗口相匹配,不会对PP基材性能造成显著影响。
冷却阶段应该如何操作以减少翘曲?
建议在热压完成后维持压力直至胶层温度降至PP热变形温度以下再卸压。具体降温速率需根据制件厚度和结构复杂度调整,可参考热压设备的冷却曲线进行设定。
如需获取EP150热熔胶膜的技术参数、样品或针对具体PP-AL复合结构的粘接方案,可联系深圳市图特美高分子材料有限公司。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。