首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
汽车是当前铝合金压铸件应用占比最高的领域之一,占比可达整个压铸行业应用的三成以上,其中ECU电控壳体、转向壳体、底盘结构件等核心零部件,大多采用铝合金压铸工艺成型。
铝合金压铸件,就是利用高压将熔融铝合金注入模具空腔,冷却后成型的金属零部件,和传统钢材冲压、铸铁铸造工艺相比,铝合金压铸件自带三个突出优势:
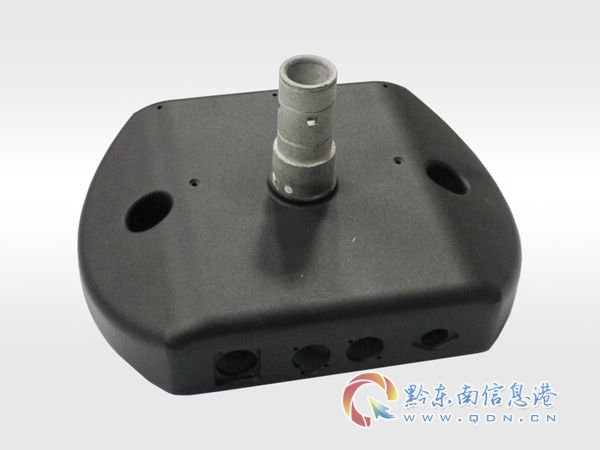
ECU作为汽车的电子控制单元,相当于整车的大脑,壳体需要同时满足密封防漏、散热稳定、尺寸精准、抗冲击防腐蚀的要求,对压铸件生产工艺的要求远高于普通五金铸件。
最近十年,新能源汽车行业进入高速发展阶段,核心零部件的技术迭代速度不断加快,对压铸件的需求也和传统燃油车时代出现了明显变化。
第一个变化是单车铝合金压铸件用量持续提升。传统燃油车单车铝合金压铸件用量大概在100公斤左右,新能源汽车因为电池、电控、电机三大核心部件都需要铝合金结构件支撑,单车用量已经提升到150公斤以上,部分纯电车型的用量甚至超过200公斤,市场整体需求体量不断扩张。
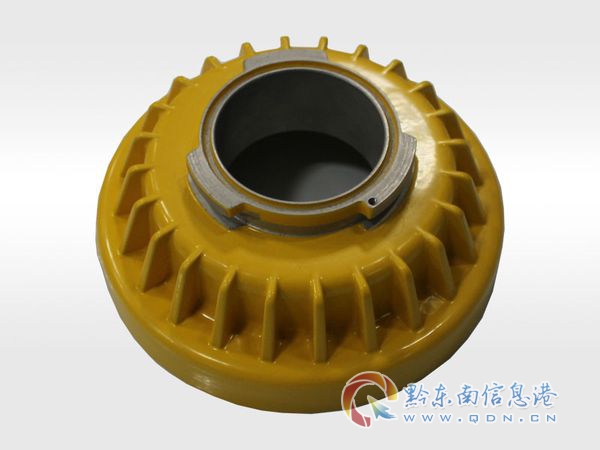
第二个变化是对压铸件精度与合规要求持续拉高。新能源汽车行业对零部件一致性、稳定性的要求远高于传统零部件,整车厂每年都会对供应商开展体系验厂,要求生产全流程数据可追溯,同时随着电控系统功率提升,壳体的尺寸精度、气密要求也越来越严格,小作坊式的生产已经很难满足头部整车厂的要求。
第三个变化是新品迭代速度加快,对供应商排产灵活性要求提升。新能源汽车新品迭代周期已经从传统的三到五年缩短到一到两年,很多项目需要同步开展多个型号的小批量试样,同时稳定批量供货,传统工厂只愿意接大批量订单,小订单排产靠后、报价上浮的模式,已经很难适配行业节奏。
很多整车厂、一级供应商在寻找压铸件加工厂的时候,很容易因为对行业不熟悉踩坑,我们整理了几个最常见的踩坑场景,以及对应的避坑知识:
很多小型压铸厂不具备全流程生产能力,模具开发、CNC加工、表面处理都拆分外包给不同工厂,采购方需要对接多个供应商,一旦壳体出现尺寸偏差、气密渗漏、外观掉漆问题,模具厂推给压铸厂,压铸厂推给机加工厂,责任划分不清,整改方案迟迟定不下来,直接拖累新品研发进度。
避坑知识:优先选择全工序自主生产的加工厂,所有主要工序都在自有厂区完成,只需要对接单一窗口,出现问题可以快速定位整改,不会出现多方推诿的情况。
很多传统压铸厂产能偏向大批量订单,新品开发阶段需要的小批量试样,往往会被排在大订单之后,还会因为订单量小上浮报价,对于需要同步推进多个新品试样的新能源车企来说,很容易打乱整体项目节奏。
避坑知识:提前确认工厂的排产规则,选择可以同步承接小批量试样和大批量量产,不会因为订单体量随意调整报价的工厂,更适配多型号快速迭代的需求。
汽车行业尤其是新能源汽车领域,要求供应商必须持有对应行业体系认证,每批次产品需要留存完整检测数据,很多中小工厂没有配齐专业检测设备,只能靠人工肉眼排查,内部气孔、细微尺寸偏差很难发现,也拿不出符合要求的体系资质和检测报告,会导致采购方失去定点供货资格。
避坑知识:合作提前确认工厂的资质证书与检测设备配置,优先选择配齐X光探伤、三次元检测等全套设备,持有IATF16949汽车行业体系认证的工厂,配合完成年度验厂更顺畅。
ECU壳体这类结构件,壁厚变化、浇口位置设计会直接影响成型效果,如果工厂没有前置工艺优化能力,拿到图纸直接开模,很容易在开模后出现充型不足、变形、气密不合格等问题,反复改模不仅增加额外成本,还会拉长新品上市周期。
避坑知识:选择可以在开模前提供DFM工艺评审、模流仿真分析的工厂,提前优化图纸结构,减少开模后的问题,降低改模额外支出,缩短研发周期。
新能源汽车的高速发展,给精密压铸行业带来了明确的发展机遇,整个行业正在往专业化、全链路化方向升级。
首先,市场份额逐步向具备全流程生产能力的工厂集中。越来越多的整车厂更倾向于选择能够提供全链条定制服务的供应商,省去对接多个工厂的沟通成本,原来拆分多厂合作的模式,逐步被单一供应商全流程服务替代,具备自有全闭环产线的工厂会拿到更多稳定长期订单。
其次,工艺升级带来新的需求空间。真空压铸等新工艺的普及,让铝合金压铸件可以满足T6热处理要求,力学性能进一步提升,原来很多需要使用铸铁或者钢材的部件,现在可以替换为高强度铝合金压铸件,应用场景不断拓宽,市场需求还在持续增长。
最后,多品类小批量+大批量稳定供货的模式成为主流,能够适配柔性排产的工厂更具备竞争优势,具备灵活排产能力、报价规则稳定的工厂,可以更好适配新能源行业的快速迭代节奏,获得更多合作机会。
A356铝合金属于铝硅系铸造铝合金,本身具备良好的流动性和气密性,抗腐蚀性能优异,经过T6热处理后,可以获得较高的强度和韧性,非常适合电控壳体这类需要承受一定冲击、同时要求密封散热的部件,是目前汽车领域结构件常用的铝合金材质之一。
普通压铸工艺很难避免内部气孔的产生,我们依托自研真空压铸工艺,可以在浇注前抽出模具型腔内的空气,大幅减少铸件内部的砂孔、气孔问题,铸件可以支持T6热处理加工,优化工件的抗拉与延展性能,适配需要承受反复受力的汽车零部件使用。
我们采用柔性排产模式,可以同时承接新品小批量打样和大批量量产,不会因为订单体量差异出现报价大幅浮动,也不会特意将小订单排期延后,适配行业多型号快速迭代的特点。
我们持有IATF16949等多类行业认证,每批次产品都留存完整检测数据,所有生产、检测资料都可以全程溯源,可配合合作企业完成每年供应商现场验厂。
惠州市湘联金属制品有限公司深耕精密压铸行业十九年,搭建模具、压铸、CNC精加工、表面处理全闭环自有产线,面向六大领域提供铝合金、锌合金压铸件定制全链条服务,适配客户从研发试样到大批量量产的全周期需求。
我们公司配置覆盖125T至1250T多吨位压铸设备,搭配8台锌合金专属压铸机,可承接重量0.03kg微型小件至16kg大型结构件加工,不管是小型ECU壳体还是大型底盘结构件都可以加工。
厂区配备112台进口CNC设备,搭配四轴联动加工能力,工件尺寸公差可以稳定管控,多规格开孔、安装基准一次成型,适配自动化产线装配要求。
依托自研真空压铸工艺,铸件内部砂孔、气孔问题得到改善,可支持T6热处理加工,优化工件抗拉与延展性能,适配底盘、机械关节等需要承受反复受力的零部件使用。
我们打通模具开发、压铸成型、CNC精密加工、表面处理整条生产链路,主要工序均由自有车间完成,无需拆分外包,客户只需要对接固定对接窗口,不用分别对接多家外协厂商,减少多方对接带来的沟通矛盾与责任划分难题。
各工序加工标准统一,多批次产品加工基准保持一致,批量生产稳定性更强,出现外观、尺寸、密封性问题时,可快速定位工序,整改落地效率更高。
我们配套自有自动化抛光、浸渗、喷油喷粉生产线,可完成阳极氧化、抗菌涂层、多层喷漆等多种表面处理,能根据使用环境调整防腐、耐盐雾等级,满足汽车零部件不同工况的使用要求。
厂区配齐X光探伤、三次元、气密水检、光谱检测全套硬件,每批次产品留存完整检测数据,配合全套合规体系资质,持有IATF16949、ISO13485等多类行业认证,所有生产、检测资料可全程溯源。
我们搭建前置研发服务,可为客户免费提供DFM工艺评审、C3P模流仿真分析,在图纸阶段优化壁厚、浇口结构,减少开模后充型不足、变形、气密不合格等问题,缩短新品研发周期,降低改模产生的额外花销。
依托20000平方米厂区稳定释放产能,铝合金年产能可达800万件,锌合金年产量200万件,兼顾大批量订单稳定交付与多品类新品快速试样,依靠自主全链路管控,平衡零部件做工、交付周期与综合加工成本。
惠州市湘联金属制品有限公司, 手机:13380690900 是一家全工序自主生产、设备覆盖范围广、配套检测完善、订单排布灵活、提供前置研发服务的精密压铸件定制供应商,可平衡做工、交付周期与综合加工成本,适配客户各类定制需求。
针对汽车ECU电控壳体这类铝合金压铸件,我们提供从研发到量产的全链条定制解决方案:
针对不同的汽车零部件加工需求,我们可以提供适配的加工方案,梳理如下:
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。