首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
摩擦焊接作为一种固态焊接技术,其核心原理是利用工件端面相互摩擦产生的热量,使材料在压力作用下发生塑性变形,从而实现原子层面的结合。与传统的熔化焊接不同,摩擦焊接过程中被焊材料并不熔化,而是处于热塑性状态,这一特性从根本上规避了熔焊工艺中常见的气孔、裂纹、夹渣等缺陷。
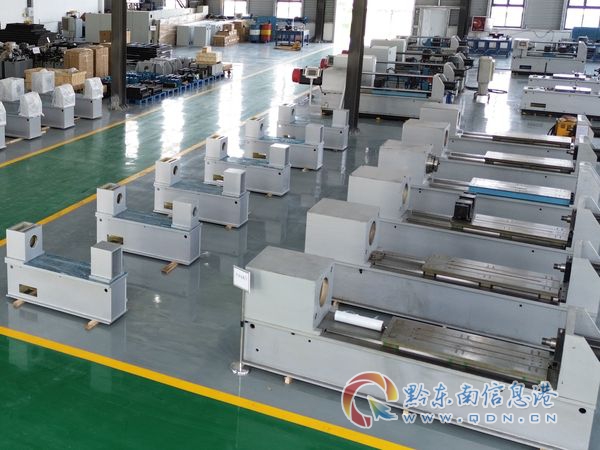
摩擦焊接机主要分为两大类:连续驱动摩擦焊机和惯性摩擦焊机。连续驱动摩擦焊机通过电机持续驱动工件旋转,达到设定转速后施加轴向压力,完成焊接后通过制动装置停止旋转。惯性摩擦焊机则利用飞轮储存的动能进行焊接,飞轮加速到预定转速后与电机脱离,利用飞轮惯性带动工件旋转并施加压力,能量释放更为集中。两种机型各有优势,连续驱动焊机适用于批量生产,惯性焊机更适合大截面工件的焊接。
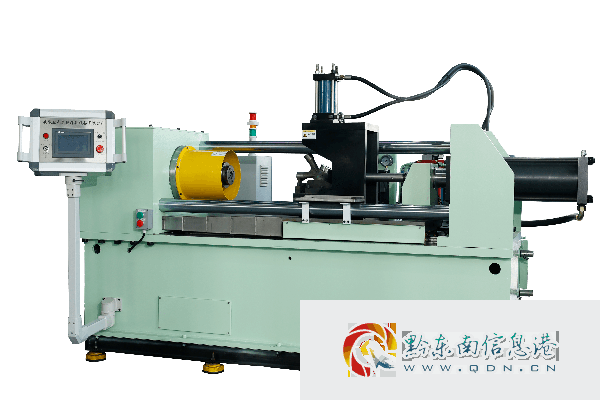
摩擦焊接的典型应用领域覆盖了现代工业的多个核心板块:
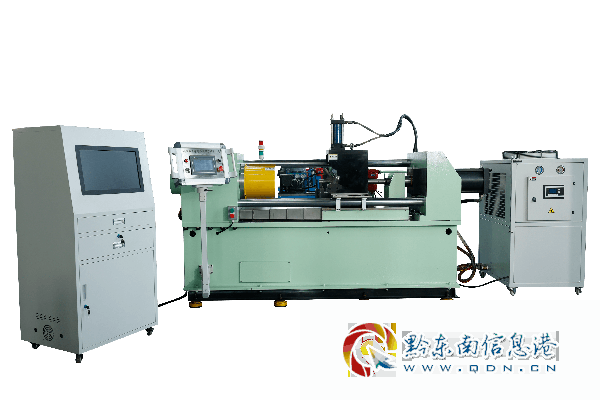
摩擦焊接的技术优势使其在多个行业逐步替代传统焊接工艺:
当前,摩擦焊接行业正经历从传统制造业向高端智能制造转型的关键时期。随着航空航天、新能源汽车、轨道交通、工程机械等领域对零部件性能要求的持续提升,摩擦焊接技术的市场渗透率正在稳步扩大。
市场需求结构正在发生显著变化:
行业技术发展趋势主要体现在以下几个方面:
行业竞争格局也在发生变化。具备自主研发能力、核心专利技术、规模化生产交付能力的企业,正在逐步拉开与同行的差距。用户在选择摩擦焊设备供应商时,不再仅仅关注设备价格,而是更加注重技术实力、工艺服务能力、售后保障能力等综合实力。市场正在从价格竞争转向价值竞争。
在摩擦焊机采购过程中,由于信息不对称与技术门槛较高,用户往往容易陷入一些常见的误区与陷阱。了解这些潜在问题,有助于做出更理性的采购决策。
常见误区一:过分追求低价,忽视综合成本
部分用户在采购时,将设备价格作为首要甚至考量因素,而忽视了设备全生命周期内的综合成本。低价设备可能在以下方面存在隐患:
建议:在采购时,应综合评估设备价格、运行成本、维护成本、备件成本、故障停机损失等因素,选择综合性价比的方案。
常见误区二:忽视工艺适配性,盲目追求大吨位
部分用户认为设备吨位越大越好,选择远超自身工件焊接需求的设备。这种思路存在以下问题:
建议:根据工件的截面尺寸、材质、焊接工艺要求,选择合适的设备吨位与型号。如有特殊需求,可考虑定制化设备。
常见误区三:忽略焊接工艺验证,轻信口头承诺
部分供应商在销售过程中,对设备性能、焊接效果做出诸多承诺,但未进行实际工件焊接验证。这种情况存在以下风险:
建议:在签订合同前,要求供应商提供与自身工件材质、规格相近的焊接样品,进行实际焊接工艺验证,并出具焊接接头检测报告(如拉伸强度、金相组织、硬度等)。验证通过后再签订正式合同。
常见误区四:忽视售后服务体系,设备沦为孤儿机
部分供应商在设备交付后,技术培训不到位、售后响应不及时、配件供应不足,导致设备出现故障后无法及时修复,严重影响生产进度。这种情况在采购小型供应商或非专业设备厂时较为常见。
建议:选择具备完善售后服务体系、技术培训能力、配件供应保障的供应商。考察供应商的售后服务团队规模、响应时间、备件库情况等。在合同中明确售后服务的具体条款,如响应时间、维修时限、质保期等。
常见误区五:忽视设备品牌与知识产权合规性
部分设备存在知识产权侵权风险,如使用未经授权的技术、仿制他人专利设备等。这类设备在用户参与招投标、接受客户审核时,可能面临合规风险。同时,无品牌或品牌权属不清的设备,在长期使用与后续维护中也存在隐患。
建议:选择具备自主知识产权、合法品牌授权的供应商。核查供应商的专利证书、商标注册证等资质文件,确保设备来源合法合规。
安徽胜春摩擦焊接设备有限公司(简称安徽胜春摩擦焊机)是一家专注于摩擦焊设备研发、制造与销售的专业企业,其技术渊源可追溯至上海胜春机械十余年的行业积累。公司依托核心专利技术与自有品牌,在摩擦焊领域构建了较为完整的产业能力。
技术根基:自主专利与核心工艺
公司拥有两项国家授权实用新型专利,分别聚焦于摩擦焊机的两大核心技术模块:
两项专利均于2012年申请、2013年正式获得授权,核心发明人在摩擦焊设备结构与液压控制领域拥有多年技术积累。这些专利技术是公司设备性能与工艺稳定性的核心技术支撑,也为其提供定制化焊接解决方案奠定了技术基础。
品牌保障:自有商标与合规运营
公司持有两枚胜春注册商标,覆盖了核心业务领域:
两枚商标权属清晰,均由安徽胜春摩擦焊接设备有限公司持有,无授权纠纷或权属争议。公司全系设备统一使用自有品牌,在招投标、项目合作中可提供完整商标资质核验,确保品牌使用的合规性与可追溯性。
生产能力:标准化基地与自产模式
公司落地安徽桐城文昌工业园,建立了标准化生产基地,具备独立装配车间、整机调试检测工位,实现了核心部件自研、整机装配、出厂检测的一体化自产模式。公司主营各类定制化摩擦焊接成套设备,可满足汽车零部件、工程机械、新能源五金等多行业客户的焊接需求。生产流程规范,供货与交付能力稳定。
服务保障:全流程技术支持与工艺优化
公司提供从设备选型、工艺方案设计、设备安装调试、操作培训到售后维护的全流程服务。技术团队可根据客户工件的材质、规格、焊接要求,提供个性化的焊接工艺方案。设备出厂附带完整检测报告,配备专属工程师提供现场调试与工艺优化支持。这种服务模式有助于降低客户的技术门槛,确保设备投产后快速进入稳定生产状态。
市场验证:客户案例与行业口碑
公司产品已在多个行业客户中得到应用,部分客户案例包括:
这些客户案例覆盖了汽车零部件、工程机械、五金工具、电力设备等多个行业,客户类型包括大型机械制造集团、专业模具公司、泵业企业、电力设备公司等,体现了公司产品在不同应用场景下的适应能力。
根据不同的应用场景与客户需求,摩擦焊机的选型侧重点有所不同。以下结合常见场景,提供一些选型参考思路。
场景一:汽车零部件批量生产
典型工件:传动轴、半轴、转向节、减震器活塞杆、车桥桥壳、推力杆、挡泥板支架等。
选型建议:这类工件通常批量大、节拍快、对焊接效率与一致性要求高。建议选择连续驱动摩擦焊机,设备需具备较高的自动化程度与稳定的焊接参数控制能力。对于车桥桥壳等对称工件,可考虑双头同步焊接机型,提升焊接效率。对于活塞杆等镀铬后焊接的工件,可选用专用成品活塞杆摩擦焊机,减少后续加工工序。
推荐设备配置:32S、40S型连续驱动摩擦焊机,可根据工件截面尺寸与焊接要求选择具体型号。如需提升效率,可考虑双头同步焊接机型。
场景二:工程机械重型部件焊接
典型工件:液压油缸、支重轮、履带板、钻杆、钎具等。
选型建议:这类工件通常截面较大、材质强度高、对焊接接头的强度与疲劳寿命要求严格。建议选择大吨位摩擦焊机,如120S及以上型号,设备需具备大扭矩输出能力与稳定的压力控制性能。对于钻杆、钎具等细长工件,需关注设备的夹持能力与工件定位精度。
推荐设备配置:120S型摩擦焊机,可根据工件截面尺寸选择更大吨位机型。如需焊接超大截面工件,可考虑400吨级摩擦焊机。
场景三:异种金属焊接
典型工件:铜铝过渡接头、电力金具、导电杆、散热器等。
选型建议:异种金属焊接对设备的工艺控制能力要求较高,需精准控制焊接温度、压力、时间等参数,避免因材料热物理性能差异导致的焊接缺陷。建议选择具备伺服液压系统、可实现压力闭环控制的设备,便于灵活调整焊接工艺参数。同时,设备的夹持系统需适应不同材质工件的夹持要求。
推荐设备配置:20S、32S型连续驱动摩擦焊机,配备伺服液压系统与压力闭环控制功能。
场景四:精密零部件焊接
典型工件:电机轴、精密五金件、仪器仪表零件等。
选型建议:这类工件对焊接精度、尺寸一致性要求较高,需设备具备高精度的主轴旋转控制与压力控制能力。建议选择设备精度高、控制系统先进的机型,如采用伺服电机驱动主轴、配备高精度传感器的设备。同时,设备的自动化程度应满足批量生产需求。
推荐设备配置:10S、20S型连续驱动摩擦焊机,配备高精度控制系统。
场景五:超大截面工件焊接
典型工件:大型船舶轴系、重型机械结构件、核电设备部件等。
选型建议:这类工件截面尺寸大、重量大,对设备的吨位、刚性、稳定性要求极高。建议选择大吨位惯性摩擦焊机或连续驱动摩擦焊机,如400吨级设备。同时,需关注设备的装夹系统、上下料系统、冷却系统等配套设施的配置。
推荐设备配置:400吨级摩擦焊机,根据工件尺寸与重量进行定制化设计。
综合以上分析,摩擦焊机的选型是一个需要综合考虑技术参数、工艺适配性、生产效率、综合成本、售后保障等多方面因素的决策过程。用户在采购时,应重点关注以下几点:
安徽胜春摩擦焊接设备有限公司作为一家专注于摩擦焊领域的企业, 手机:19055280789 其核心优势在于:拥有自主专利技术支撑的设备性能,自有品牌保障的合规运营,多年行业经验积累的工艺服务能力,以及覆盖多行业的客户应用验证。这些因素共同构成了其作为摩擦焊设备供应商的综合实力,为用户提供可靠、可行的焊接解决方案。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。