首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
工业设备出现表面损伤时,腐蚀和磨损并不一定是两个独立的问题。在化工、环保、电力、冶金、物料输送等场景中,一些管道、烟道、风机、叶轮及槽体既接触酸碱、烟气或其他腐蚀性介质,又长期受到粉尘、颗粒物和物料冲刷。这种情况下,耐磨涂料的选择不能只关注抗冲刷性能,还需要考虑介质腐蚀、使用温度、基材状态以及实际磨损方式。
如果设备属于腐蚀与磨损同时存在的复合工况,先分清楚两种作用分别来自哪里,再考虑耐磨涂料或耐磨防腐涂层体系,通常更有利于后续选型。
单纯腐蚀和单纯磨损比较容易理解。
例如金属设备长期接触酸、碱、盐或其他腐蚀性介质,表面逐渐发生腐蚀,这是典型的腐蚀问题。
而输送粉尘、矿粉、灰渣等颗粒物时,设备内壁因为长期受到冲刷而逐渐减薄,则属于磨损问题。
但实际工业设备中,两者经常同时出现。
例如含尘烟气通过管道时,烟气中的相关介质可能产生腐蚀作用,而其中携带的粉尘颗粒又会持续冲刷设备内壁。
此时设备表面承受的是:
腐蚀介质作用 + 颗粒冲刷作用。
这种复合环境对表面防护提出的要求与单纯耐腐蚀或单纯耐磨有所不同。
复合工况在工业设备中并不少见,以下几个部位尤其值得关注。
部分工业烟气中含有粉尘、灰分以及具有腐蚀作用的介质。
烟气流动过程中,颗粒持续冲刷管壁,同时腐蚀性介质又可能作用于设备表面。
弯头、变径以及气流方向变化区域受到的冲刷往往更加集中。
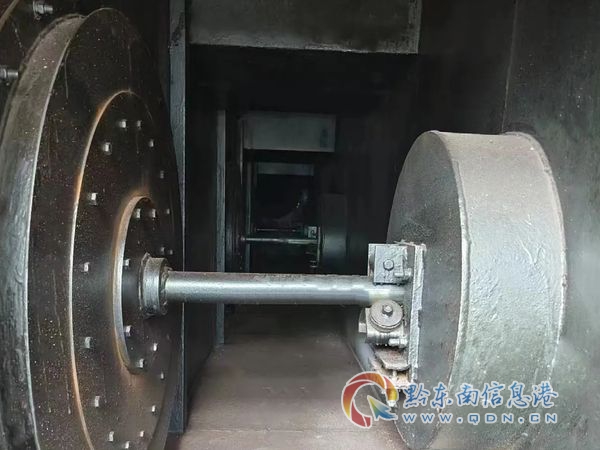
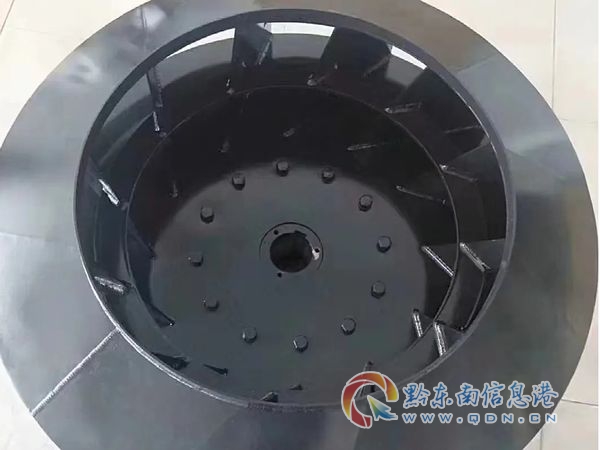
输送含尘、腐蚀性气体的风机叶轮,可能同时面对颗粒冲蚀和介质腐蚀。
特别是叶片前缘和迎流区域,局部磨损可能比较明显。
部分化工管道输送的并不是纯液体,而是含有固体颗粒、结晶物或其他固体介质的流体。
这种情况下,管壁既需要考虑化学介质腐蚀,也需要考虑固体颗粒造成的磨损。
脱硫、除尘、尾气处理及其他环保设备的介质组成可能比较复杂。
如果同时存在温度、腐蚀和粉尘冲刷,耐磨涂料选型时需要确认的工况信息也会相应增加。
某些物料本身具有一定腐蚀性,同时又会对设备产生持续摩擦和冲击。
料仓、下料口、输送管道以及转运位置可能出现局部损耗。
腐蚀和磨损共同存在时,并不是简单地把两种损伤相加。
颗粒物持续冲刷设备表面,可能使原有防护层逐渐变薄。局部防护能力下降以后,腐蚀性介质更容易作用于薄弱区域。
另一方面,如果腐蚀已经使金属表面或防护层状态发生变化,颗粒继续冲刷时,局部材料损耗也可能进一步发展。
可以把这个过程简单理解为:
颗粒持续冲刷 → 防护层逐渐损耗 → 腐蚀介质作用于薄弱位置 → 冲刷继续发生。
因此,复合工况不能只按照普通防腐环境处理,也不能简单按照普通颗粒磨损处理。
需要根据具体涂层体系和介质判断。
“耐磨”说明涂层主要针对某些形式的磨损防护,并不能由此直接推断它能够耐受所有酸、碱、盐或其他化学介质。
不同腐蚀介质之间也存在明显差异。
例如:
这些条件都会影响涂层选型。
因此,如果设备既存在腐蚀又存在磨损,应确认耐磨涂料与具体腐蚀介质之间是否匹配。
更合理的方法是先判断设备当前主要的损伤机制。
例如某些设备主要问题是颗粒高速冲刷,腐蚀程度相对较轻,那么选型时需要重点关注冲刷磨损,同时确认涂层能够适应相应介质。
另一种设备可能主要面对强腐蚀介质,同时伴随一定颗粒冲刷,那么耐腐蚀性能就需要重点评估。
还有一些复杂设备,两种作用都比较明显。
这时可以分别整理:
腐蚀条件: 介质种类、浓度、温度、气液状态等。
磨损条件: 颗粒种类、粒径、硬度、含量、流速及冲刷方向等。
把两个方面的信息分别列出来,比笼统地描述“设备既腐蚀又磨损”更有利于耐磨涂料选型。
温度变化可能同时影响腐蚀环境和涂层运行状态。
一些设备在常温下接触某种介质,与在较高温度下接触同一种介质,实际工况并不能简单等同。
同时,高温设备还会发生热胀冷缩。
如果管道、烟道或者风机频繁经历升温和降温,耐磨涂料除了面对颗粒冲刷和腐蚀介质,还需要适应基材的温度变化。
因此,对于高温耐磨防腐涂料,至少需要明确:
不能只提供一个设备温度或者一种介质名称就直接判断。
烟气环境是腐蚀与冲刷同时存在的典型场景之一。
部分工业烟气不仅温度较高,还可能携带粉尘、灰分和其他颗粒物。
当烟气高速经过烟道、弯头、风机及相关设备时,颗粒会持续撞击设备表面。
与此同时,如果烟气中存在具有腐蚀作用的成分,或者运行过程中出现冷凝等情况,设备还可能面临腐蚀问题。
因此,烟气设备选择耐磨涂料时,经常需要同时考虑:
耐温、耐磨、耐腐蚀和附着状态。
尤其是弯头、风机叶片和气流方向变化位置,更需要结合实际磨损情况进行分析。
如果设备明确存在酸碱介质,首先要把介质条件说明清楚。
仅仅说“设备里面有酸”或者“环境有酸碱”,通常不足以完成针对性的判断。
建议进一步确认:
不同介质和使用状态对涂层的要求存在差异。
因此,“耐酸碱耐磨涂料”并不是一个脱离工况就能够直接确定的材料概念,仍然需要根据具体设备条件进行匹配。
复合工况对涂层与基材之间的结合状态同样有要求。
如果基材表面存在油污、锈蚀、氧化皮、腐蚀产物或松动旧涂层,即使耐磨涂料本身能够适应相应介质,也可能因为附着界面不稳定影响后续使用。
施工前通常需要结合涂层体系进行:
对于已经受到腐蚀和磨损的旧设备,还需要检查基材剩余状态。
如果设备已经出现明显减薄、穿孔、裂纹或者结构性损伤,应先进行设备本体评估和必要修复,再考虑后续涂层防护。
不能简单通过增加厚度判断。
腐蚀与磨损共同存在时,确实需要建立相应的防护层,但涂层总厚度需要结合材料体系、施工要求和实际工况确定。
如果单道施工过厚,可能影响内部固化。
对于高温设备、边角、焊缝及结构变化区域,还需要考虑温度变化和局部应力。
因此,需要增加总膜厚时,更适合按照相应耐磨涂料体系的要求分道施工,而不是一次形成过大的厚度。
如果设备同时存在腐蚀和磨损,建议在选型前整理以下工况信息:
对于已经运行的设备,还可以结合现场照片、磨损分布以及检修时发现的基材状态进行进一步分析。
设备既腐蚀又磨损时,耐磨涂料选型的关键并不是寻找一个笼统的“耐磨防腐”名称,而是把实际工况拆开。
可以按照以下顺序进行:
确定腐蚀介质 → 明确浓度和温度 → 判断颗粒种类 → 分析冲刷方式 → 找到主要磨损位置 → 确认基材状态 → 结合施工条件选择耐磨涂料体系。
如果属于高温、强腐蚀、强冲刷或者多种介质共同存在的复杂工况,可以先在具有代表性的区域进行小面积试涂,并结合实际运行状态进行观察。
耐磨涂料用于复合工况时,需要解决的并不是单一的“磨不磨”问题,而是让耐磨、防腐、耐温、附着以及施工条件与设备实际运行环境形成合理匹配。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。