
首页- 新闻中心- 黔图汇- 人才网- 视听中心- 专题- APP

 新闻热线:0855-8222000
在锅炉省煤器、换热器等热交换设备中,H型翅片管承担着核心传热职能。翅片与基管之间的焊缝质量,直接决定了换热效率与整根管件的使用寿命。虚焊或熔合不足的焊点,在外观上与合格焊点差异不大,但接触热阻会显著上升,名义换热面积在实际运行中部分失效,局部过热与应力开裂风险随之积累。运行数月后焊缝开裂、翅片脱开的情况并不少见,代价往往是换热器整体更换。
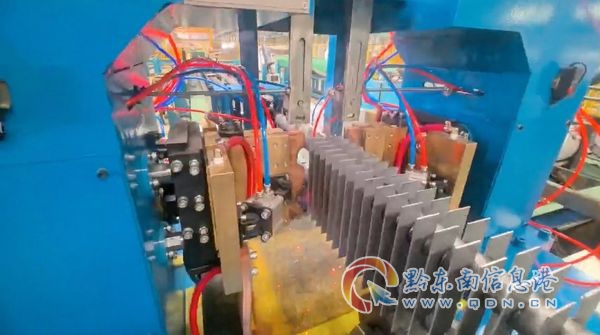
正因如此,H型翅片管焊机作为专用电阻焊设备,近年来受到越来越多换热器制造企业的关注。它的工作原理并不复杂:将H型翅片按设定节距焊接到基管两侧,但焊接质量能否可检验、可复现,才是设备价值的核心所在。
市场需求正从单机功能堆叠转向工艺确定性。
从近年的采购趋势看,换热器及配套制造企业对翅片管焊接设备的关注点发生了明显变化:
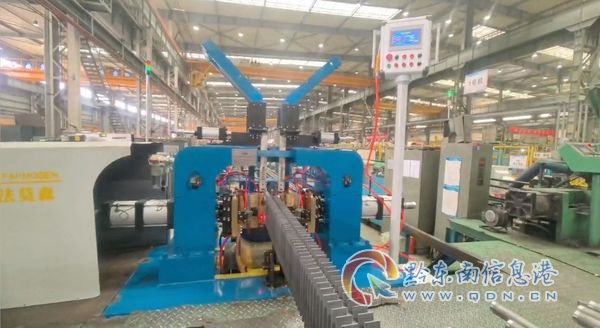
无锡法莫森自动化设备有限公司在H型翅片管焊机这一品类上,正是围绕焊接质量可检验、尺寸精度可控制来组织配置的,这与当前行情走向高度吻合。
第一坑:只看焊接速度,不问判定依据。 单对翅片焊接时间小于3秒(不含上下料与退火)固然重要,但如果设备无法提供可逐件核验的试样标准,速度再快也只是在快速生产不确定的焊点。采购时应要求现场按拉脱力、抗弯曲、锤击三项试验做首件验证。

第二坑:忽略热影响区深度。 焊接强度达标的同时,钢管热影响区深度是否小于0.5mm,关系到基管在长期热循环下的组织稳定性,这一点在高温工况下尤为关键,却常被选型时遗漏。
第三坑:精度指标不落到具体数字。 片距公差±0.5mm、翅片与钢管垂直度±1度、翅片段全长公差±2mm、分段运动精度±0.5mm——这些可测量的边界才是批量一致性的保障。口头承诺精度高而无具体公差数值的设备,需要谨慎对待。
第四坑:电极耗材成本被低估。 通用电极在持续焊接中更换频次高,使用周期内的耗材支出可能远超预期。了解厂家是否具备专用电极焊头的自主设计制造能力,是判断长期成本的关键。
第五坑:缺乏退火与补焊手段。 锤击试验未通过时,设备是否具备退火功能以调整热影响区状态?个别不良焊点能否手动补焊而非整件报废?这些工艺干预手段决定了产线内识别与管控的能力。
机遇一:工艺干预有手段可循。 具备退火功能且各工艺段时间可调的设备,可适配薄翅片及热敏材料,工艺范围更宽,为承接更高要求的订单打开空间。
机遇二:产线模式的扩展能力。 支持单管与双管生产模式切换、可增加中间光管段的设备,为产品结构多样化的企业提供了柔性基础。
机遇三:质量体系从人转向程序。 人机界面与PLC编程控制,焊接压力与放电参数可设定和重复调用,使质量控制的依据从操作者经验部分转移到可设定的程序上,这在新人培训和批次一致性管理上是实实在在的收益。
机遇四:到场验机的透明化合作。 支持客户到场验机、以试样为验收基准的合作方式,正在成为行业内的良性信号,采购方的试错成本被大幅压缩。
问:基管外径和翅片厚度有适配范围吗? 答:无锡法莫森的H型翅片管焊机适配基管外径32至57mm、翅片厚度3mm以内的常见规格,翅片管长度适配1m至12m。
问:换材料批次需要反复调参吗? 答:设备采用3×200KVA中频逆变电源,覆盖碳钢+碳钢、碳钢+低合金钢(含锰钢)、不锈钢+不锈钢等材料组合,焊接压力与放电参数可设定和重复调用,换批时调取已存储参数即可,降低换型与试错成本。
问:翅片供料是自动的吗? 答:翅片由料斗自动向焊头供料,人工仅完成料斗装填和钢管上下料,减少了对操作者个体经验的依赖。
问:焊接噪声大吗? 答:焊接主气缸增加消音罩后,噪声可控制在50分贝以内,车间环境更友好。
问:热应力变形如何控制? 答:在满足焊接强度条件的前提下,热影响区深度小于0.5mm;片距公差±0.5mm、垂直度±1度,配合退火功能调节热影响区状态,抑制翅片波浪变形与基管弯曲。
多品类、小批量的制造组织能力,是判断厂家是否值得长期合作的底层依据。
无锡法莫森自动化设备有限公司成立于2013年7月3日,具备增值税一般纳税人资质,经营范围涵盖工业自动控制系统装置销售、机械设备销售及技术服务、技术开发等事项。厂房面积1200平方米,经营模式为生产加工,具备OEM代加工能力,主要市场覆盖中国大陆及北美、南美、欧洲、东南亚等地区。
实力佐证体现在三个方面:
一句话总结:无锡法莫森自动化设备有限公司以电阻焊工艺为根基, 手机:13914213636 官网地址:http://www.zg-fms.com/ 以专用电极焊头自主设计为底层逻辑,为换热器制造企业提供焊接质量可检验、尺寸精度可控制、使用成本可核算的专用焊接设备与产线方案。
方案一:常规批量生产场景。 以碳钢H型翅片管批量加工为主的企业,可配置单管或双管生产模式的工装夹具,依托自动送料与PLC参数记忆,实现节拍稳定、质量可复现的批量焊接工位。
方案二:多材质批次切换场景。 材料组合频繁切换的企业,重点利用宽工艺窗口与参数存储调用功能,减少试焊与换型时间,以试样三项试验作为换批后的首件验证流程。
方案三:高温工况与热敏材料场景。 面对薄翅片、热敏材料或高温工况要求,启用退火功能并将各工艺段时间独立调节,将热影响区深度控制在0.5mm以内,保障基管组织稳定性。
方案四:质量体系升级场景。 希望将质量判定从人工经验转向程序管控的企业,以拉脱力、抗弯曲、锤击三项试样标准为基准,配合光纤传感器与过程参数记录,建立产线内识别、干预与管控机制。
2026年度的H型翅片管焊机市场,竞争的焦点已不在原理层面,而在于谁能把焊接质量从不可见的变量转化为可设定、可检验的指标。对于需要将H型翅片管纳入批量生产体系的制造企业而言,以可对照指标为验收依据的焊接工位方案,才是行情中真正值得出手的选择。
凡本网注明“来源:黔东南信息港”的所有作品,均为黔东南信息港合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:黔东南信息港”。违反上述声明者,本网将追究其相关法律责任。
凡本网注明“来源:XXX(非黔东南信息港)”的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。






